Rumah »
Layanan kami »
blog »
Daftar Periksa FAT Peralatan Pembuatan Bir: Apa yang Harus Diuji Sebelum Sistem 10HL Anda Dikirim
Daftar Periksa FAT Peralatan Pembuatan Bir: Apa yang Harus Diuji Sebelum Sistem 10HL Anda Dikirim
Penulis: Henry Chen Waktu Terbit: 27-10-2026 Asal: Kasman
Memesan tempat pembuatan bir dari produsen luar negeri mempunyai risiko tertentu: peralatan sudah selesai, tetapi belum dikirim.
Pada tahap ini, beberapa masalah relatif mudah diidentifikasi dan diperbaiki. Setelah peralatan dikemas, diekspor, dan dipasang, masalah yang sama mungkin memerlukan waktu lebih lama—dan biaya lebih mahal—untuk diselesaikan.
Itulah sebabnya pembeli tempat pembuatan bir berpengalaman menentukan Uji Penerimaan Pabrik (FAT) sebelum produksi dimulai. FAT memberi pembeli dan produsen cara yang disepakati untuk memeriksa peralatan, meninjau dokumen, dan menguji fungsi sebelum pengiriman.
Panduan ini menjelaskan apa yang harus disertakan dalam FAT untuk pembuatan bir 10HL otomatis, apa yang tidak dapat dibuktikan di pabrik, dan bagaimana membuat hasilnya berguna untuk pembayaran akhir dan commissioning lokasi.
Jawaban Singkat: Apa yang Harus Disertakan dalam LEMAK Pembuatan Bir?
Peralatan pembuatan bir FAT harus memverifikasi spesifikasi dan fungsi yang disepakati dan dapat diperiksa secara wajar di fasilitas pabrik.
Untuk tempat pembuatan bir 10HL, ini biasanya mencakup:
Dimensi kapal, perlengkapan, penyelesaian dan identifikasi
Catatan uji tekanan dan kebocoran yang berlaku
Pengoperasian pompa, motor dan katup
Sinyal instrumen dan catatan kalibrasi
Fungsi PLC dan HMI
Urutan katup pneumatik
Fungsi alarm, interlock, dan penghentian darurat
Dokumentasi kelistrikan dan kontrol
Dokumen material, pengujian dan kepatuhan
Daftar rinci permasalahan yang masih terbuka dan tindakan perbaikan
FAT tidak sama dengan membuktikan kinerja penuh pembuatan bir di lokasi. Konfirmasi akhir utilitas, throughput proses, dan kinerja pengoperasian memerlukan instalasi, commissioning, dan pengujian penerimaan lokasi.
Mengapa FAT Penting untuk Peralatan Pembuatan Bir?
Tempat pembuatan bir adalah sistem produksi yang saling berhubungan. Sebuah bejana dapat dibuat dengan baik ketika sensor tidak dipetakan dengan benar, katup pneumatik beroperasi dalam urutan yang salah, atau layar HMI menunjukkan suhu tangki yang salah.
Masalah-masalah ini lebih sulit dikenali dalam kutipan atau foto produksi.
FAT yang terdokumentasi membantu pembeli:
Pastikan peralatan sesuai dengan cakupan yang disetujui.
Identifikasi cacat atau barang yang hilang sebelum pengiriman.
Uji fungsi kontrol dalam kondisi pabrik yang disepakati.
Tinjau dokumen selagi koreksi masih praktis.
Buat catatan yang jelas tentang apa yang lulus, gagal, atau masih harus diuji di lokasi.
Untuk proyek otomatis, FAT sangat berharga karena pembeli tidak hanya membeli peralatan baja tahan karat, namun juga logika yang membuat peralatan beroperasi dengan aman dan dapat diprediksi..
Sepakati Ruang Lingkup FAT Sebelum Manufaktur
FAT yang berguna dimulai jauh sebelum tanggal pemeriksaan.
Pembeli dan pemasok harus menyepakati:
Daftar peralatan yang disetujui
Gambar pengaturan umum
Gambar tangki
P&ID awal atau yang disetujui
Gambar listrik
Deskripsi fungsi kontrol
Persyaratan sertifikasi yang berlaku
Prosedur tes FAT
Kriteria penerimaan
Siapa yang akan hadir atau mengulas dari jarak jauh
Bagaimana cacat akan dicatat dan ditutup
Jika kutipan hanya menyatakan 'Termasuk FAT,' tanyakan apa maksudnya.
Apakah ini berarti inspeksi visual? Pengoperasian pompa? Simulasi PLC? Tinjauan catatan uji tekanan? Tes yang disaksikan dengan pembeli? Ini adalah tingkat verifikasi yang berbeda.
Daftar periksa FAT terbaik terkait dengan pesanan pembelian sebenarnya—bukan templat pabrik yang umum.
Konfirmasikan Setiap Kapal Sesuai dengan Gambar yang Disetujui
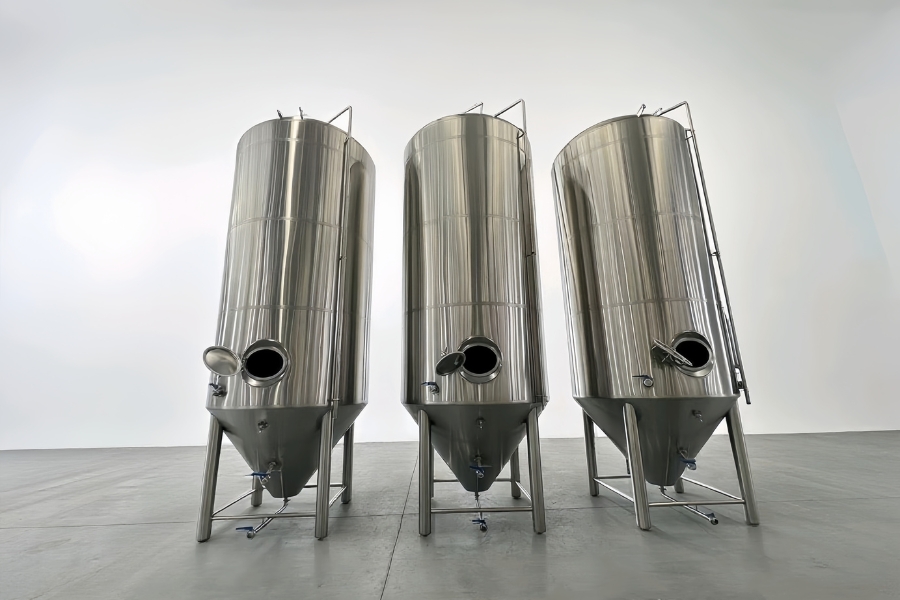
Untuk proyek dengan tempat pembuatan bir, enam fermentor, dua tangki bir terang, dan kapal utilitas, dimulai dengan identifikasi peralatan.
Memeriksa:
Tag peralatan atau nomor seri
Jenis dan kuantitas kapal
Kapasitas nominal dan kerja, sebagaimana ditentukan
Dimensi keseluruhan
Ukuran dan lokasi koneksi
Manways, port dan aksesoris
Informasi papan nama
Bahan tertentu dan permukaan akhir
Pengaturan isolasi dan jaket, jika memungkinkan
Untuk setiap fermentor, bandingkan perlengkapan yang dikirimkan dengan spesifikasi yang disetujui. Ini mungkin termasuk lubang kering, batu karbonasi, katup pengambilan sampel, lengan rak, perangkat semprotan CIP, sensor suhu dan aksesori yang berhubungan dengan tekanan.
Untuk setiap tangki bir cerah, verifikasi karbonasi, pengambilan sampel, kontrol tekanan, dan koneksi CIP yang disepakati.
Jangan memeriksa hanya dari penampilannya saja
Tangki yang dipoles mungkin terlihat lengkap meskipun portnya hilang atau terletak di tempat yang akan mengganggu pemasangan. Bawa gambar yang disetujui ke inspeksi dan catat perbedaannya berdasarkan label peralatan.
Tinjau Catatan Uji Tekanan, Kebocoran, dan Pembuatan
Kapal dan jaket harus diuji sesuai dengan persyaratan desain yang disepakati dan rute penilaian kesesuaian yang berlaku.
Tinjauan dokumen FAT dapat mencakup:
Prosedur dan hasil uji tekanan
Catatan pengujian jaket
Catatan uji kebocoran
Sertifikat materi
Catatan inspeksi las, jika ditentukan
Catatan perawatan permukaan, jika ditentukan
Papan nama dan informasi tekanan desain
Untuk peralatan yang ditujukan untuk UE, pembeli juga harus memastikan bahwa dokumentasi peralatan tekanan cocok dengan kapal tertentu yang dibeli . Sertifikat umum pemasok bukan pengganti peninjauan dokumentasi yang berlaku dan jalur kesesuaian untuk pesanan sebenarnya.
Jika proyek Anda mencakup persyaratan terkait PED, tentukan cakupan peralatan, dokumentasi, dan pihak yang bertanggung jawab dalam kontrak sebelum produksi—bukan selama pemeriksaan akhir.
Uji Pompa dan Motor
Pompa harus diperiksa berdasarkan daftar peralatan dan desain kendali.
FAT dapat memverifikasi:
Identifikasi pompa yang benar
Spesifikasi motorik
Arah putaran
Mulai dan hentikan fungsi
Kontrol lokal dan HMI, jika ditentukan
Respon VFD pada rentang operasi yang diizinkan
Alarm dan fungsi pelindung yang relevan
Umpan balik instrumen ditampilkan di HMI
Jika pabrik tidak dapat menghubungkan pompa ke rangkaian proses lengkap yang dimaksudkan, laporan pengujian harus menyatakan demikian. Ini harus membedakan antara verifikasi kelistrikan dan fungsional di pabrik dan konfirmasi kinerja hidrolik selama commissioning.
Periksa Katup Manual dan Pneumatik Terhadap P&ID
Untuk pembuatan bir otomatis, daftar katup adalah salah satu dokumen FAT yang paling berguna.
Setiap katup pneumatik harus memiliki:
Nomor tag unik
Lokasi di P&ID
Fungsi proses yang ditentukan
Posisi normal atau gagal tertentu, jika memungkinkan
Pemetaan masukan dan keluaran PLC yang benar
Indikasi HMI yang sesuai, jika ditentukan
Selama pengujian, pastikan bahwa katup yang diperintahkan pada HMI adalah katup yang benar-benar bergerak.
Kemudian periksa urutan yang relevan. Misalnya:
Apakah katup air yang dimaksud terbuka sebelum pompanya hidup?
Bisakah pompa bekerja pada jalur proses yang tertutup?
Apakah jalur aliran yang tidak kompatibel dicegah dengan interlock?
Apakah alarm muncul jika katup gagal mencapai posisi yang diperlukan, dimana umpan balik dipasang?
Tes ini juga harus mengidentifikasi katup yang masih manual . 'Tempat pembuatan bir otomatis' tidak berarti setiap katup digerakkan secara otomatis.
Verifikasi Instrumen dan Sinyal Sensor
Tempat pembuatan bir otomatis 10HL dapat menggunakan sensor suhu, pengukur aliran, sensor tekanan, sakelar level, dan instrumen lain di seluruh tempat pembuatan bir, gudang bawah tanah, dan sistem utilitas.
FAT harus mengkonfirmasi bahwa:
Setiap instrumen dipasang di lokasi yang benar.
Tagnya cocok dengan gambar dan PLC/HMI.
Pembacaan yang ditampilkan masuk akal dalam kondisi pengujian.
Batas alarm dikonfigurasi sesuai kesepakatan.
Catatan kalibrasi atau verifikasi tersedia jika ditentukan.
Sensor yang terputus atau gagal memicu respons yang diinginkan.
Salah satu masalah sistem kontrol yang umum adalah kesalahan identifikasi sinyal : instrumen berfungsi, namun PLC menampilkannya sebagai wadah yang salah atau menggunakannya dalam urutan yang salah. Pemeriksaan poin demi poin membantu menemukannya sebelum pengiriman.
Uji Fungsi PLC dan HMI
Untuk tempat pembuatan bir yang ditentukan dengan PLC Siemens S7-1200 atau platform lain yang disepakati, verifikasi fungsi yang dibeli , bukan hanya merek perangkat kerasnya.
Rencana pengujian FAT dapat mencakup:
Login pengguna dan tingkat izin
Pembuatan resep, penyimpanan dan pengeditan
Urutan menumbuk multi-langkah
Entri titik setel
Respons kontrol suhu
Perintah pompa
Tampilan pengukur aliran
Mode operasi otomatis dan manual
Tren batch atau rekaman kurva proses
Sejarah alarm
Pencatatan data
Layar pengontrol suhu tangki
Minta pemasok untuk mendemonstrasikan urutan pengoperasian tipikal menggunakan metode pengujian yang disepakati.
Jika air langsung, uap, atau sirkulasi produk tidak tersedia, simulasi perangkat lunak dapat berguna—tetapi laporan harus mengidentifikasi hasil mana yang disimulasikan . Fungsi-fungsi tersebut memerlukan konfirmasi lebih lanjut selama commissioning lokasi.
Periksa ketentuan ekspansi di masa depan secara terpisah
Jika proyek tersebut mencakup PLC I/O cadangan atau delapan posisi kontrol tangki masa depan yang telah dipasangi kabel, verifikasi apa yang sebenarnya telah dipasang:
Perangkat keras cadangan atau ruang panel yang dipesan?
Terminal yang sudah dipasangi kabel?
halaman HMI?
Pengontrol suhu?
Kapasitas jaringan cadangan?
Titik koneksi terdokumentasi?
'Dipersiapkan untuk delapan tank masa depan' harus memiliki makna yang jelas dan dapat diperiksa.
Tantang Fungsi Keselamatan—Jangan Hanya Mengamati Pengoperasian Normal
Operasi normal hanya setengah dari FAT yang berguna. Tes tersebut juga harus menanyakan apa yang terjadi jika terjadi kesalahan.
Pemeriksaan yang relevan mungkin termasuk:
Respons penghentian darurat
Respon kelebihan motor
Alarm suhu tinggi
Perlindungan tingkat rendah
Perlindungan pompa kering, jika ditentukan
Respons posisi katup salah
Respons kegagalan sensor
Hilangnya udara terkompresi
Gangguan listrik dan perilaku restart
Permisif pemanas dan logika mematikan
Daftar pastinya harus mengikuti rancangan yang disetujui dan penilaian risiko. Beberapa fungsi perlindungan mungkin bergantung pada peralatan atau utilitas di lokasi yang tidak tersedia di pabrik; ini harus secara eksplisit dibawa ke pengujian lokasi.
Suatu sistem belum siap hanya karena animasi HMI terlihat meyakinkan. Interlock kritis harus diuji dan dicatat.
Tinjau Sistem CIP sebagai Paket Fungsional
Untuk tempat pembuatan bir yang dilengkapi dengan tangki kaustik, asam atau desinfeksi, dan pemulihan terpisah, pemeriksaan FAT harus lebih dari sekadar menghitung tangki.
Memeriksa:
Identifikasi dan volume tangki
Fungsi pemanas dan pengatur suhu
Indikasi level atau sakelar level
Pengoperasian pompa CIP
Perutean katup
Jalur pembuangan dan pemulihan
Bahan yang kompatibel dengan bahan kimia seperti yang ditentukan
Alarm dan perlindungan keselamatan yang relevan
Petunjuk pengoperasian yang tersedia
FAT dapat mengonfirmasi fungsi kontrol dan perakitan, namun efektivitas pembersihan di tempat pembuatan bir yang terpasang juga bergantung pada aliran, kinerja perangkat penyemprot, bahan kimia, dan prosedur pengoperasian di lokasi.
Untuk pembeli yang mengevaluasi kebersihan fermentor, Blog CASSMAN juga memuat topik perencanaan dan operasional brewery yang dapat mendukung pemilihan peralatan.
Periksa Apa yang Telah—dan Belum—Dirakit di Pabrik
Sistem pembuatan bir besar mungkin dirakit sebagian untuk FAT dan kemudian dipisahkan untuk pengemasan dan pengiriman.
Minta pemasok untuk menunjukkan:
Pipa dan komponen mana yang terhubung secara fisik
Koneksi mana yang dipasang sementara
Fungsi mana yang diuji melalui simulasi
Tes mana yang tidak dapat diselesaikan sebelum pengiriman
Bagaimana garis-garis yang terputus akan diberi label
Apakah gambar perakitan ulang dan label kabel disertakan
Perbedaan ini penting. Demonstrasi rangkaian PLC di pabrik memang berguna, namun tidak membuktikan bahwa semua pipa, sambungan uap, dan sirkuit glikol yang dipasang di lokasi akan berfungsi sebagaimana mestinya setelah perakitan ulang.
Tinjau Paket Dokumen Sebelum Menyetujui Pengiriman
FAT yang lengkap juga merupakan tonggak penerimaan dokumen.
Paket yang diperlukan bergantung pada peralatan dan pasar tujuan, tetapi pembeli tempat pembuatan bir 10HL dapat meminta:
Dokumen
Apa yang harus diverifikasi
Daftar peralatan yang disetujui
Jumlah dan spesifikasi sesuai pesanan
Gambar pengaturan umum
Dimensi instalasi dan persyaratan akses
P&ID
Label peralatan, katup, instrumen, dan fungsi saluran
Gambar listrik
Tata letak panel, pengkabelan dan koneksi lapangan
Daftar fungsi PLC/HMI
Ruang lingkup kontrol dan mode operasi yang disepakati
Sertifikat materi
Ketertelusuran untuk bahan tertentu
Sertifikat uji
Hasil untuk wadah atau komponen yang teridentifikasi
Dokumen kesesuaian yang berlaku
Cakupan, peralatan, dan persyaratan pasar tujuan yang benar
Panduan pengoperasian
Petunjuk untuk peralatan yang disediakan
Manual pemeliharaan
Interval dan prosedur servis
Daftar suku cadang
Bagian yang dapat diidentifikasi dan jumlah yang disarankan
laporan LEMAK
Hasil tes, penyimpangan dan status sign-off
Untuk dokumen kesesuaian tujuan tertentu, pembeli dan pemasok harus mengonfirmasi persyaratan hukum dan kontrak yang tepat untuk peralatan yang dipasok. Hindari berasumsi bahwa satu sertifikat mencakup setiap wadah, komponen listrik, atau paket utilitas di tempat pembuatan bir yang lengkap.
Daftar Periksa FAT untuk Pabrik Bir 10HL Otomatis
Gunakan daftar periksa singkat ini selama kunjungan pabrik atau tes saksi jarak jauh:
Daerah ujian
Pertanyaan kunci
Hasil
Identifikasi kapal
Apakah label, jumlah dan dimensi sesuai dengan gambar yang disetujui?
Lulus / Buka
Perlengkapan
Apakah semua port, katup, dan aksesori tertentu sudah terpasang?
Lulus / Buka
Catatan manufaktur
Apakah bahan yang diperlukan dan catatan inspeksi tersedia?
Lulus / Buka
Pengujian tekanan
Apakah hasil yang dapat diterapkan dicatat untuk peralatan yang teridentifikasi?
Lulus / Buka
Pompa dan motor
Apakah perintah dan umpan balik berfungsi sebagaimana mestinya?
Lulus / Buka
Katup pneumatik
Apakah setiap katup yang diberi tag menjalankan fungsinya masing-masing?
Lulus / Buka
Sensor
Apakah pembacaan dan pemetaan PLC/HMI benar?
Lulus / Buka
Resep
Bisakah pengguna yang berwenang menyimpan dan mengedit resep seperti yang ditentukan?
Lulus / Buka
Urutan otomatis
Apakah langkah-langkah yang ditunjukkan mengikuti logika yang disepakati?
Lulus / Buka
Fungsi keselamatan
Apakah alarm dan interlock yang disepakati merespons dengan benar?
Lulus / Buka
sistem CIP
Apakah tangki, kontrol, pompa, dan rutenya konsisten dengan ruang lingkup?
Lulus / Buka
Persiapan perluasan
Apakah koneksi dan kontrol cadangan yang ditentukan dapat diverifikasi?
Lulus / Buka
Dokumentasi
Apakah gambar, manual dan sertifikat yang diperlukan sudah lengkap?
Lulus / Buka
Kesiapan pengepakan
Apakah komponen diberi label dan masalah yang terbuka teratasi?
Lulus / Buka
Tambahkan status keempat— 'Ditangguhkan ke Situs' —di mana pengujian benar-benar memerlukan utilitas yang terpasang atau tempat pembuatan bir yang telah selesai. Jangan menandai tes yang belum dilakukan sebagai lulus.
Bagaimana Seharusnya Temuan FAT Dicatat?
Setiap terbitan harus ditulis dalam daftar item terbuka dengan:
Nomor barang
Label peralatan
Deskripsi masalah
Referensi foto atau video, jika bermanfaat
Tindakan perbaikan yang disepakati
Pihak yang bertanggung jawab
Batas waktu penyelesaian
Persyaratan tes ulang
Bukti penutupan
Klasifikasikan masalah berdasarkan dampaknya. Misalnya, kesalahan urutan kontrol yang dapat menghalangi pengoperasian yang aman tidak boleh diperlakukan sama dengan koreksi label kosmetik.
Sebelum persetujuan pengiriman, kedua belah pihak harus menyetujui masalah mana yang harus diselesaikan di pabrik dan apakah ada item kecil yang dapat ditutup secara wajar selama pemasangan.
Haruskah Pembayaran Akhir Dikaitkan dengan Persetujuan FAT?
Banyak pembeli yang meminta untuk melakukan pembayaran saldo akhir setelah FAT berhasil. Ini bisa menjadi perjanjian komersial yang masuk akal, asalkan kontrak pembelian mendefinisikannya dengan jelas.
Perjanjian tersebut harus menentukan:
Ruang lingkup FAT dan kriteria penerimaan
Bagaimana pembeli menyaksikan atau mengulas hasil
Waktu yang diberikan untuk melaporkan temuan
Bagaimana tes yang gagal diperbaiki dan diulangi
Apa jadinya jika pembeli tidak bisa hadir
Dokumen mana yang harus diserahkan sebelum disetujui
Tonggak pembayaran yang tepat
Apakah pengiriman memerlukan rilis tertulis
Ini melindungi pembeli dan pemasok. Kondisi pembayaran paling efektif ketika 'FAT yang berhasil' memiliki makna yang disepakati dan terdokumentasi.
Apa yang Tidak Dapat Dibuktikan oleh FAT: Rencanakan Uji Penerimaan Lokasi Terpisah
Bahkan FAT yang menyeluruh tidak dapat menciptakan kembali setiap kondisi di lokasi pembuatan bir.
Setelah pemasangan, pelanggan dan pemasok harus memverifikasi item yang relevan seperti:
Kualitas daya masuk
Suhu air, tekanan dan aliran
Pasokan dan distribusi uap
Kinerja glikol
Kualitas dan kapasitas udara terkompresi
Perpipaan dan perkabelan yang dipasang di lapangan
Drainase dan ventilasi
Kinerja yang sangat dingin
Selesaikan urutan operasional
Pelatihan operator
Pemeriksaan ini termasuk dalam pengujian commissioning dan penerimaan lokasi (SAT).
Untuk tempat pembuatan bir yang diharapkan membuat dua minuman 10HL dalam satu hari produksi, FAT dapat memvalidasi peralatan dan fungsi kontrol; kinerja dua pembuatan bir yang lengkap harus dinilai berdasarkan kondisi lokasi yang disepakati dan rencana penerimaan.
Bagaimana CASSMAN Mendukung Verifikasi Proyek Pembuatan Bir
CASSMAN bekerja dengan pembeli tempat pembuatan bir dalam konfigurasi peralatan, gambar, dan pengiriman proyek internasional. Saat merencanakan FAT, pendekatan yang paling berguna adalah menghubungkan item inspeksi dengan dokumen proyek tertentu dan label peralatan.
Untuk pembuatan bir otomatis, pembeli dapat berdiskusi dengan tim CASSMAN:
FAT tempat pembuatan bir bukanlah kunjungan seremonial untuk melihat peralatan jadi. Ini adalah kesempatan untuk menjawab tiga pertanyaan praktis:
Apakah pabrikan membuat apa yang kami pesan?
Apakah fungsi yang tersedia untuk pengujian pabrik berfungsi sesuai kesepakatan?
Apakah kita tahu persis apa yang masih harus diverifikasi setelah instalasi?
Ketika jawaban tersebut didokumentasikan, pembeli dapat membuat keputusan pengiriman yang lebih tepat—dan tim instalasi menerima titik awal yang lebih jelas.
FAT yang paling efektif direncanakan pada tahap penawaran, dilakukan berdasarkan dokumen yang disetujui dan dilengkapi dengan laporan yang ditandatangani serta daftar item terbuka yang tertutup—atau dikelola dengan jelas.
FAQ: Tes Penerimaan Pabrik Peralatan Pembuatan Bir
Apa yang dimaksud dengan FAT saat membeli peralatan pembuatan bir?
FAT adalah singkatan dari Uji Penerimaan Pabrik . Ini adalah proses inspeksi dan pengujian terdokumentasi yang dilakukan di fasilitas pabrikan sebelum pengiriman. Ruang lingkupnya harus disepakati dalam kontrak pembelian.
Apakah FAT diperlukan untuk pembuatan bir kecil 10HL?
FAT dapat bermanfaat bagi tempat pembuatan bir 10HL, terutama jika FAT tersebut mencakup kontrol PLC, katup pneumatik, beberapa paket utilitas, atau pengiriman ke luar negeri. Kedalaman pengujian yang sesuai bergantung pada kompleksitas sistem dan persyaratan risiko pembeli.
Dapatkah pabrik membuktikan bahwa tempat pembuatan bir saya akan memproduksi dua minuman per hari?
Pabrik dapat memverifikasi spesifikasi peralatan dan mendemonstrasikan fungsi kontrol tertentu. Ini mungkin tidak dapat mereproduksi utilitas situs akhir Anda, perpipaan yang terpasang, dan kondisi pengoperasian. Target kinerja dua kali pembuatan bir per hari juga harus dipenuhi melalui kriteria komisioning dan penerimaan lokasi.
Haruskah pembeli menghadiri FAT secara langsung?
Kehadiran langsung dapat berguna, namun FAT jarak jauh yang terstruktur juga dapat berfungsi jika pemasok memberikan demonstrasi langsung, catatan pengujian, dan bukti video yang jelas. Metode inspeksi dan proses penandatanganan harus disepakati sebelum tanggal FAT.
Apa yang terjadi jika tempat pembuatan bir gagal FAT?
Pemasok dan pembeli harus mencatat barang yang gagal, menyepakati tindakan perbaikan dan mengulangi pengujian yang relevan. Konsekuensi pengiriman dan pembayaran harus mengikuti ketentuan yang disepakati dalam kontrak pembelian.
Apakah sertifikat FAT sama dengan dokumentasi CE atau PED?
Tidak. Laporan FAT mencatat hasil inspeksi dan pengujian pabrik yang disepakati. Dokumen terkait CE atau PED membahas persyaratan kesesuaian peraturan yang berlaku. Yang satu tidak menggantikan yang lain.
Bisakah CASSMAN menyediakan paket FAT khusus peralatan?
Pembeli dapat mengirimkan kepada CASSMAN daftar peralatan mereka, fungsi kontrol yang diperlukan, dan persyaratan pasar tujuan untuk mendiskusikan cakupan FAT yang sesuai sebagai bagian dari proposal proyek.
Merencanakan Proyek Pembuatan Bir Otomatis?
Kirimkan CASSMAN konfigurasi tempat pembuatan bir Anda, daftar peralatan gudang, persyaratan otomatisasi, negara tujuan, dan kriteria penerimaan yang diusulkan.
Hubungi CASSMAN untuk mendiskusikan penawaran pembuatan bir Anda, cakupan FAT, dan rencana commissioning.
Siap Membangun Pabrik Bir Anda dengan Mitra Tepercaya?
Jangan menavigasi dunia pembuatan bir sendirian. Biarkan tim insinyur saya yang berpengalaman memberi Anda penawaran tanpa kewajiban dan desain awal untuk proyek Anda.
Jinan Cassman Machinery Co., Ltd. terutama bergerak dalam bidang peralatan bir, peralatan penyulingan wiski, fermentasi biologis, dan peralatan perlindungan lingkungan, antara lain.