Hjem »
Våre tjenester »
Blogg »
Bryggeriutstyr FAT-sjekkliste: Hva du bør teste før 10HL-systemet sendes
Bryggeriutstyr FAT-sjekkliste: Hva du bør teste før 10HL-systemet sendes
Forfatter: Henry Chen Publiseringstidspunkt: 2026-10-27 Opprinnelse: Cassman
Å bestille et bryggeri fra en utenlandsk produsent innebærer et øyeblikk med spesiell risiko: utstyret er ferdig, men det er ikke sendt ennå.
På dette stadiet er noen problemer relativt enkle å identifisere og rette. Etter at utstyret er pakket, eksportert og installert, kan de samme problemene ta mye lengre tid – og koste mye mer – å løse.
Det er derfor erfarne bryggerikjøpere definerer en Factory Acceptance Test (FAT) før produksjonen starter. FAT gir kjøper og produsent en avtalt måte å inspisere utstyr, gjennomgå dokumenter og teste funksjoner før forsendelse.
Denne veiledningen forklarer hva som skal inkluderes i en FAT for et automatisert 10HL-bryggeri, hva som ikke kan bevises på fabrikken, og hvordan du kan gjøre resultatene nyttige for sluttbetaling og igangkjøring av stedet.
Rask svar: Hva bør et bryggerifett inkludere?
Et bryggeriutstyr FAT bør verifisere de avtalte spesifikasjonene og funksjonene som med rimelighet kan kontrolleres på produsentens anlegg.
For et 10HL bryggeri inkluderer dette vanligvis:
Fartøyets dimensjoner, beslag, finish og identifikasjon
Gjeldende trykk- og lekkasjetestregistreringer
Pumper, motorer og ventildrift
Instrumentsignaler og kalibreringsregistreringer
PLS- og HMI-funksjoner
Pneumatiske ventilsekvenser
Alarmer, forriglinger og nødstoppfunksjoner
Elektro- og kontrolldokumentasjon
Materiale-, test- og samsvarsdokumenter
En spesifisert liste over åpne problemer og korrigerende handlinger
FAT er ikke det samme som å bevise full bryggeriytelse på stedet. Endelig bekreftelse av verktøy, prosessgjennomstrømning og driftsytelse krever installasjon, igangkjøring og testing av stedets aksept.
Hvorfor er fett viktig for bryggeriutstyr?
Et bryggeri er et sammenkoblet produksjonssystem. Et fartøy kan være godt laget mens en sensor er feil kartlagt, en pneumatisk ventil fungerer i feil rekkefølge, eller en HMI-skjerm viser feil tanktemperatur.
Disse problemene er vanskeligere å få øye på i et tilbud eller et produksjonsbilde.
En dokumentert FAT hjelper kjøpere:
Bekreft at utstyret samsvarer med det godkjente omfanget.
Identifiser defekter eller manglende varer før forsendelse.
Test kontrollfunksjoner under avtalte fabrikkforhold.
Gjennomgå dokumenter mens rettelser fortsatt er praktiske.
Etablere en klar oversikt over hva som har bestått, ikke bestått eller som gjenstår å bli testet på stedet.
For automatiserte prosjekter er FAT spesielt verdifull fordi kjøperen ikke bare kjøper utstyr i rustfritt stål, men også logikken som gjør at utstyret fungerer trygt og forutsigbart.
Enig om FAT-omfanget før produksjon
En nyttig FAT starter i god tid før inspeksjonsdatoen.
Kjøper og leverandør bør bli enige om:
Den godkjente utstyrslisten
Generelle arrangementstegninger
Tanktegninger
Foreløpig eller godkjent P&ID
Elektriske tegninger
Beskrivelse av kontrollfunksjon
Gjeldende sertifiseringskrav
FAT testprosedyrer
Akseptkriterier
Hvem vil delta eller vurdere eksternt
Hvordan feil vil bli registrert og lukket
Hvis sitatet bare sier «FAT inkludert», spør hva det betyr.
Betyr det en visuell inspeksjon? Pumpedrift? PLC simulering? Gjennomgang av trykkprøverekord? En bevitnet test med kjøperen? Dette er ulike verifikasjonsnivåer.
Den beste FAT-sjekklisten er knyttet til den faktiske innkjøpsordren – ikke en generisk fabrikkmal.
Bekreft at hvert fartøy samsvarer med de godkjente tegningene
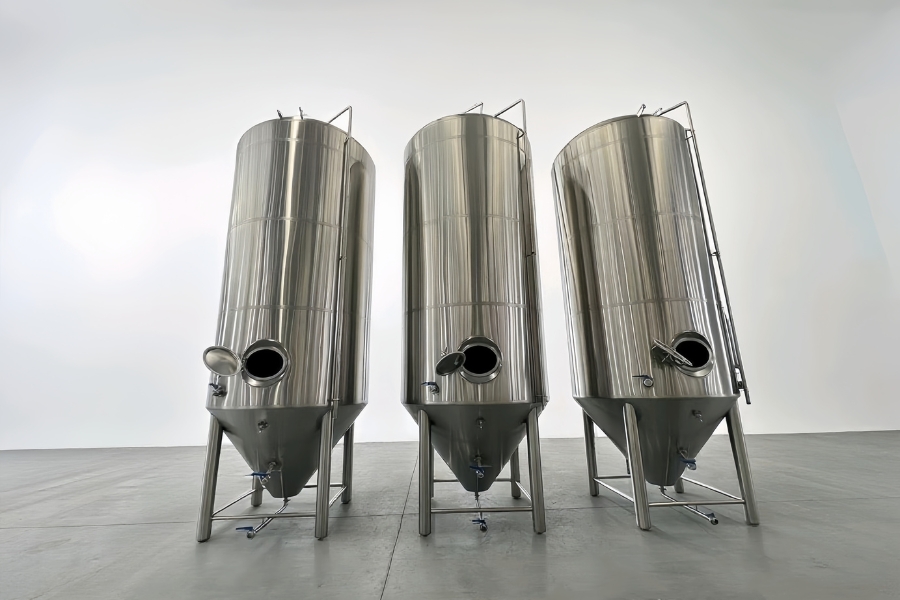
For et prosjekt med et bryggeri begynner seks gjæringstanker, to lyse øltanker og brukskar med utstyrsidentifikasjon.
Sjekke:
Utstyrsbrikke eller serienummer
Fartøystype og mengde
Nominell og arbeidskapasitet, som spesifisert
Totale dimensjoner
Tilkoblingsstørrelser og plasseringer
Manways, ports og tilbehør
Informasjon om navneskilt
Spesifiserte materialer og overflatefinish
Isolasjon og jakkearrangement, der det er aktuelt
For hver gjæringsbeholder sammenlignes de leverte armaturene med godkjent spesifikasjon. Disse kan inkludere en tørrhoppingsport, kullsyrestein, prøvetakingsventil, reolarm, CIP-sprayenhet, temperatursensor og trykkrelatert tilbehør.
For hver tank med lyst øl, verifiser den avtalte kullsyre-, prøvetakings-, trykkkontroll- og CIP-forbindelsene.
Ikke inspiser etter utseende alene
En polert tank kan se komplett ut mens en port mangler eller er plassert der den vil forstyrre installasjonen. Ta med de godkjente tegningene til inspeksjonen og noter avvik med utstyrsmerke.
Gjennomgå trykk-, lekkasje- og produksjonstestposter
Fartøy og jakker bør testes i henhold til avtalte designkrav og gjeldende samsvarsvurderingsrute.
FAT-dokumentgjennomgangen kan omfatte:
Trykktestprosedyrer og resultater
Jakke test poster
Lekkasjetestprotokoller
Materialsertifikater
Sveisinspeksjonsprotokoller, der spesifisert
Overflatebehandlingsjournaler, der spesifisert
Navneskilt og design-trykkinformasjon
For utstyr beregnet for EU, bør kjøperen også bekrefte at trykkutstyrsdokumentasjonen samsvarer med de spesifikke karene som kjøpes . En leverandørs generelle sertifikat er ikke en erstatning for gjennomgang av gjeldende dokumentasjon og samsvarsrute for den faktiske bestillingen.
Hvis prosjektet ditt inkluderer PED-relaterte krav, definer utstyrsomfang, dokumentasjon og ansvarlige parter i kontrakten før produksjon – ikke under sluttinspeksjonen.
Test pumper og motorer
Pumper bør kontrolleres mot utstyrslisten og kontrolldesign.
FAT kan bekrefte:
Riktig pumpeidentifikasjon
Motorspesifikasjon
Rotasjonsretning
Start og stopp funksjoner
Lokal og HMI-kontroll, hvis spesifisert
VFD-respons over det tillatte driftsområdet
Relevante alarmer og beskyttelsesfunksjoner
Instrumenttilbakemelding vist på HMI
Der fabrikken ikke kan koble en pumpe til hele den tiltenkte prosesskretsen, bør testrapporten si det. Den skal skille mellom elektrisk og funksjonell verifisering på fabrikken og hydraulisk ytelsesbekreftelse under igangkjøring.
Sjekk manuelle og pneumatiske ventiler mot P&ID
For et automatisert bryggeri er en ventilliste et av de mest nyttige FAT-dokumentene.
Hver pneumatisk ventil skal ha:
Et unikt kodenummer
En plassering på P&ID
En definert prosessfunksjon
En spesifisert normal- eller feilposisjon, der det er aktuelt
Riktig PLS-inn- og utgangskartlegging
En tilsvarende HMI-indikasjon, hvis spesifisert
Under testing, bekreft at ventilen som er kommandert på HMI er ventilen som faktisk beveger seg.
Sjekk deretter den relevante sekvensen. For eksempel:
Åpner den tiltenkte vannventilen før pumpen starter?
Kan en pumpe kjøre mot en lukket prosessbane?
Er inkompatible strømningsbaner forhindret av en forrigling?
Vises det en alarm hvis en ventil ikke når ønsket posisjon, der tilbakemelding er montert?
Testen skal også identifisere ventiler som forblir manuelle . 'Automatisk bryggeri' betyr ikke at hver ventil aktiveres automatisk.
Verifiser instrumenter og sensorsignaler
Et 10HL automatisert bryggeri kan bruke temperatursensorer, strømningsmålere, trykksensorer, nivåbrytere og andre instrumenter på tvers av bryggeriet, kjelleren og brukssystemene.
FAT bør bekrefte at:
Hvert instrument er installert på riktig sted.
Taggen samsvarer med tegningene og PLS/HMI.
Den viste avlesningen er plausibel under testforholdene.
Alarmgrenser konfigureres som avtalt.
Kalibrerings- eller verifikasjonsposter er tilgjengelige der det er spesifisert.
En frakoblet eller mislykket sensor utløser den tiltenkte responsen.
Et vanlig kontrollsystemproblem er signalfeilidentifikasjon : instrumentet fungerer, men PLS-en viser det som feil fartøy eller bruker det i feil rekkefølge. En punkt-for-punkt-sjekk hjelper deg med å finne dette før forsendelse.
Test PLS- og HMI-funksjoner
For et bryggeri spesifisert med en Siemens S7-1200 PLS eller en annen avtalt plattform, verifiser funksjonene som er kjøpt , ikke bare maskinvarens merke.
FAT-testplanen kan dekke:
Brukerpålogging og tillatelsesnivåer
Oppretting, lagring og redigering av oppskrifter
Flertrinns meskesekvens
Innføring av settpunkt
Temperaturkontrollrespons
Pumpekommandoer
Strømningsmåler viser
Automatiske og manuelle driftsmoduser
Batch-trender eller prosesskurveregistrering
Alarmhistorikk
Datalogging
Tank temperaturkontrollskjermer
Be leverandøren demonstrere en typisk driftssekvens ved bruk av avtalt testmetode.
Der levende vann, damp eller produktsirkulasjon ikke er tilgjengelig, kan programvaresimulering være nyttig – men rapporten må identifisere hvilke resultater som ble simulert . Disse funksjonene vil trenge ytterligere bekreftelse under idriftsettelse.
Sjekk avsetninger for fremtidig utvidelse separat
Hvis prosjektet inkluderer ekstra PLS I/O eller åtte forhåndskablede fremtidige tankkontrollposisjoner, kontroller hva som faktisk er installert:
Reserve maskinvare eller reservert panelplass?
Forhåndskablede terminaler?
HMI sider?
Temperaturregulatorer?
Reservenettkapasitet?
Dokumenterte koblingspunkter?
'Forberedt for åtte fremtidige stridsvogner' bør ha en klar, inspiserbar betydning.
Utfordre sikkerhetsfunksjoner – ikke bare observer normal drift
Normal drift er bare halvparten av en nyttig FAT. Testen bør også spørre hva som skjer når noe går galt.
Relevante sjekker kan omfatte:
Nødstopp respons
Motor overbelastningsrespons
Høy temperatur alarm
Beskyttelse på lavt nivå
Pumpe-tørrkjøringsbeskyttelse, der spesifisert
Feil ventilposisjonsrespons
Sensorfeilrespons
Tap av trykkluft
Strømavbrudd og omstart
Varmerens tillatelse og avstengningslogikk
Den nøyaktige listen skal følge godkjent design og risikovurdering. Noen beskyttelsesfunksjoner kan avhenge av utstyr eller verktøy på stedet som ikke er tilgjengelig på fabrikken; disse bør eksplisitt overføres til testing på stedet.
Et system er ikke klart bare fordi HMI-animasjonen ser overbevisende ut. Kritiske forriglinger bør testes og registreres.
Se gjennom CIP-systemet som en funksjonell pakke
For et bryggeri utstyrt med separate kaustisk-, syre- eller desinfeksjonstanker og gjenvinningstanker, bør FAT-kontroller gå utover å telle tankene.
Verifisere:
Tankidentifikasjon og volumer
Varmeapparat og temperaturkontrollfunksjoner
Nivåvisning eller nivåbrytere
CIP pumpedrift
Ventilføring
Drenerings- og utvinningsveier
Kjemikaliekompatible materialer som spesifisert
Relevante alarmer og sikkerhetsbeskyttelser
Tilgjengelig bruksanvisning
FAT kan bekrefte kontrollfunksjoner og montering, men rengjøringseffektiviteten i det installerte bryggeriet avhenger også av flyt, sprayenhetsytelse, kjemikalier og driftsprosedyrer på stedet.
For kjøpere som vurderer fermenteringsrensbarheten CASSMAN Blog inneholder også bryggeriplanlegging og driftsemner som kan støtte utstyrsvalg.
Sjekk hva som er – og ikke – blitt montert på fabrikken
Store bryggerisystemer kan delvis settes sammen for FAT og deretter separeres for pakking og forsendelse.
Be leverandøren vise:
Hvilke rør og komponenter som var fysisk koblet sammen
Hvilke koblinger ble midlertidig satt sammen
Hvilke funksjoner ble testet gjennom simulering
Hvilke tester som ikke kunne gjennomføres før sending
Hvordan frakoblede linjer vil bli merket
Om gjenmonteringstegninger og kabeletiketter er inkludert
Denne forskjellen er viktig. En fabrikkdemonstrasjon av en PLS-sekvens er nyttig, men den beviser ikke at alle plassinstallerte rør, dampkoblinger og glykolkretser vil fungere som tiltenkt etter remontering.
Se gjennom dokumentpakken før du godkjenner forsendelsen
En fullstendig FAT er også en milepæl for dokumentaksept.
Den nødvendige pakken avhenger av utstyrs- og destinasjonsmarkedet, men en 10HL-bryggerikjøper kan be om:
Dokument
Hva skal verifiseres
Godkjent utstyrsliste
Mengder og spesifikasjoner samsvarer med bestillingen
Generelle arrangementstegninger
Installasjonsdimensjoner og adgangskrav
P&ID
Utstyrsbrikker, ventiler, instrumenter og linjefunksjoner
Elektriske tegninger
Paneloppsett, kabling og felttilkoblinger
PLS/HMI funksjonsliste
Avtalt kontrollomfang og driftsformer
Materialsertifikater
Sporbarhet for spesifiserte materialer
Testsertifikater
Resultater for de identifiserte karene eller komponentene
Gjeldende samsvarsdokumenter
Riktig omfang, utstyr og destinasjonsmarkedskrav
Driftshåndbøker
Instruksjoner for det medfølgende utstyret
Vedlikeholdsmanualer
Serviceintervaller og prosedyrer
Reservedelsliste
Identifiserbare deler og anbefalte mengder
FAT-rapport
Testresultater, avvik og sign-off status
For destinasjonsspesifikke samsvarsdokumenter bør kjøper og leverandør bekrefte de nøyaktige juridiske og kontraktsmessige kravene for det leverte utstyret. Unngå å anta at ett sertifikat dekker hvert fartøy, elektrisk komponent eller verktøypakke i et komplett bryggeri.
FAT-sjekkliste for et automatisert 10HL-bryggeri
Bruk denne komprimerte sjekklisten under et fabrikkbesøk eller ekstern vitnetest:
Testområde
Nøkkelspørsmål
Resultat
Fartøysidentifikasjon
Stemmer tagger, mengder og dimensjoner med godkjente tegninger?
Pass / Åpne
Beslag
Er alle spesifiserte porter, ventiler og tilbehør installert?
Pass / Åpne
Produksjonsrekord
Er nødvendig materiale og inspeksjonsdokumenter tilgjengelig?
Pass / Åpne
Trykktesting
Registreres relevante resultater for det identifiserte utstyret?
Pass / Åpne
Pumper og motorer
Fungerer kommandoer og tilbakemeldinger etter hensikten?
Pass / Åpne
Pneumatiske ventiler
Utfører hver merkede ventil sin tildelte funksjon?
Pass / Åpne
Sensorer
Er avlesninger og PLS/HMI-tilordninger korrekte?
Pass / Åpne
Oppskrifter
Kan autoriserte brukere lagre og redigere oppskrifter som spesifisert?
Pass / Åpne
Automatiske sekvenser
Følger demonstrerte trinn den avtalte logikken?
Pass / Åpne
Sikkerhetsfunksjoner
Reagerer avtalte alarmer og forriglinger riktig?
Pass / Åpne
CIP system
Er tanker, kontroller, pumper og ruteføring i samsvar med omfanget?
Pass / Åpne
Forberedelse av utvidelse
Er spesifiserte reservekoblinger og kontroller verifiserbare?
Pass / Åpne
Dokumentasjon
Er nødvendige tegninger, manualer og sertifikater komplette?
Pass / Åpne
Pakkeberedskap
Er komponenter merket og åpne problemer løst?
Pass / Åpne
Legg til en fjerde status – «Utsatt til nettsted» – der en test virkelig krever installerte verktøy eller det fullførte bryggeriet. Ikke merk en ikke utført test som bestått.
Hvordan bør FAT-funn registreres?
Hver utgave bør skrives i en åpen liste med:
Varenummer
Utstyrsmerke
Beskrivelse av problemet
Fotografi eller videoreferanse, der det er nyttig
Avtalt korrigerende tiltak
Ansvarlig part
Frist for ferdigstillelse
Krav til ny test
Lukkingsbevis
Klassifiser problemer etter deres innvirkning. For eksempel bør en kontrollsekvensfeil som kan forhindre sikker drift ikke behandles på samme måte som en kosmetisk merkingskorreksjon.
Før godkjenning av forsendelsen, bør begge parter avtale hvilke saker som må lukkes på fabrikken og om noen mindre gjenstander med rimelighet kan lukkes under installasjonen.
Bør sluttbetaling være knyttet til FAT-godkjenning?
Mange kjøpere ber om å foreta den endelige saldobetalingen etter en vellykket FAT. Dette kan være en fornuftig kommersiell ordning, forutsatt at kjøpekontrakten definerer det klart.
Avtalen bør spesifisere:
FAT-omfanget og akseptkriteriene
Hvordan kjøperen vitner eller vurderer resultater
Tiden tillatt å rapportere funn
Hvordan mislykkede tester korrigeres og gjentas
Hva skjer hvis kjøper ikke kan møte
Hvilke dokumenter skal leveres før godkjenning
Den nøyaktige betalingsmilepælen
Hvorvidt forsendelse krever skriftlig frigivelse
Dette beskytter både kjøper og leverandør. En betalingsbetingelse er mest effektiv når 'vellykket FAT' har en avtalt, dokumentert betydning.
Hva FAT ikke kan bevise: Planlegg en separat nettstedsgodkjenningstest
Selv en grundig FAT kan ikke gjenskape alle forhold på bryggeriet.
Etter installasjonen bør kunden og leverandøren verifisere relevante elementer som:
Innkommende strømkvalitet
Vanntemperatur, trykk og strømning
Dampforsyning og distribusjon
Glykol ytelse
Trykkluftkvalitet og kapasitet
Feltinstallert rør og kabling
Drenering og ventilasjon
Vørteravkjølende ytelse
Fullfør operasjonelle sekvenser
Operatøropplæring
Disse sjekkene hører hjemme i idriftsettelse og testing av stedsgodkjenning (SAT).
For et bryggeri som forventes å lage to 10HL-brygg på en produksjonsdag, kan FAT validere utstyr og kontrollfunksjoner; den komplette ytelsen til to brygger bør vurderes i forhold til de avtalte forholdene på stedet og akseptplanen.
Hvordan CASSMAN støtter bryggeriprosjektverifisering
CASSMAN samarbeider med bryggerikjøpere om utstyrskonfigurasjon, tegninger og internasjonal prosjektleveranse. Når du planlegger en FAT, er den mest nyttige tilnærmingen å koble inspeksjonsartikler til de spesifikke prosjektdokumentene og utstyrsmerkene.
For et automatisert bryggeri kan kjøpere diskutere med CASSMAN-teamet:
Et bryggeri FAT er ikke et seremonielt besøk for å se ferdig utstyr. Det er en mulighet til å svare på tre praktiske spørsmål:
Bygget produsenten det vi bestilte?
Fungerer funksjonene som er tilgjengelige for fabrikktesting som avtalt?
Vet vi nøyaktig hva som gjenstår å verifisere etter installasjonen?
Når disse svarene er dokumentert, kan kjøperen ta en mer informert forsendelsesbeslutning – og installasjonsteamet får et klarere utgangspunkt.
Den mest effektive FAT planlegges på tilbudsstadiet, utføres mot godkjente dokumenter og fullføres med en signert rapport og en lukket – eller klart administrert – liste med åpen artikkel.
Vanlige spørsmål: Akseptprøver for bryggeriutstyr fra fabrikken
Hva betyr FAT når du kjøper bryggeriutstyr?
FAT står for Factory Acceptance Test . Det er en dokumentert inspeksjons- og testprosess utført på produsentens anlegg før forsendelse. Omfanget bør avtales i kjøpekontrakten.
Er en FAT nødvendig for et lite 10HL bryggeri?
En FAT kan være verdifull for et 10HL-bryggeri, spesielt når den inkluderer PLS-kontroller, pneumatiske ventiler, flere hjelpepakker eller utenlandsforsendelser. Den riktige testdybden avhenger av systemets kompleksitet og kjøperens risikokrav.
Kan fabrikken bevise at bryggeriet mitt vil produsere to brygger per dag?
Fabrikken kan verifisere utstyrsspesifikasjoner og demonstrere visse kontrollfunksjoner. Det kan hende den ikke er i stand til å reprodusere de endelige verktøyene på stedet, installerte rør og driftsforhold. Et ytelsesmål for to brygginger per dag bør også adresseres gjennom idriftsettelse og akseptkriterier for stedet.
Bør kjøper møte på FAT personlig?
Personlig oppmøte kan være nyttig, men en strukturert ekstern FAT kan også fungere hvis leverandøren gir live demonstrasjoner, testregistreringer og tydelige videobevis. Inspeksjonsmetoden og påmeldingsprosessen bør avtales før FAT-datoen.
Hva skjer hvis bryggeriet feiler FAT?
Leverandøren og kjøperen bør registrere den mislykkede varen, bli enige om korrigerende tiltak og gjenta den aktuelle testen. Forsendelses- og betalingskonsekvenser bør følge vilkårene avtalt i kjøpekontrakten.
Er et FAT-sertifikat det samme som CE- eller PED-dokumentasjon?
Nei. En FAT-rapport registrerer resultatene av avtalte fabrikkinspeksjoner og -tester. CE- eller PED-relaterte dokumenter adresserer gjeldende forskriftsmessige samsvarskrav. Det ene erstatter ikke det andre.
Kan CASSMAN gi en utstyrsspesifikk FAT-plan?
Kjøpere kan sende CASSMAN sin utstyrsliste, nødvendige kontrollfunksjoner og destinasjonsmarkedskrav for å diskutere et passende FAT-omfang som en del av prosjektforslaget.
Planlegger du et automatisert bryggeriprosjekt?
Send CASSMAN din brygghuskonfigurasjon, kjellerutstyrsliste, automatiseringskrav, destinasjonsland og foreslåtte akseptkriterier.
Ta kontakt med CASSMAN for å diskutere ditt bryggeritilbud, FAT-omfang og igangkjøringsplan.
Klar til å bygge ditt bryggeri med en pålitelig partner?
Ikke naviger i verden av bryggeriproduksjon alene. La mitt team av erfarne ingeniører gi deg et uforpliktende tilbud og et foreløpig design for ditt prosjekt.