Thuis »
Onze diensten »
Bloggen »
FAT-checklist voor brouwerijapparatuur: wat u moet testen voordat uw 10HL-systeem wordt verzonden
FAT-checklist voor brouwerijapparatuur: wat u moet testen voordat uw 10HL-systeem wordt verzonden
Auteur: Henry Chen Publicatietijd: 27-10-2026 Herkomst: Cassman
Het bestellen van een brouwerij bij een buitenlandse fabrikant brengt een bijzonder risico met zich mee: de apparatuur is klaar, maar is nog niet verzonden.
In dit stadium zijn sommige problemen relatief eenvoudig te identificeren en te corrigeren. Nadat de apparatuur is verpakt, geëxporteerd en geïnstalleerd, kan het veel langer duren (en veel duurder) zijn om dezelfde problemen op te lossen.
Daarom definiëren ervaren brouwerijkopers een Factory Acceptance Test (FAT) voordat de productie begint. De FAT geeft de koper en fabrikant een overeengekomen manier om apparatuur te inspecteren, documenten te beoordelen en functies te testen vóór verzending.
In deze gids wordt uitgelegd wat u moet opnemen in een FAT voor een geautomatiseerde 10HL-brouwerij, wat niet in de fabriek kan worden bewezen en hoe u de resultaten bruikbaar kunt maken voor de eindbetaling en de inbedrijfstelling van de locatie.
Snel antwoord: wat moet een brouwerijvet bevatten?
Een FAT voor brouwerijapparatuur moet de overeengekomen specificaties en functies verifiëren die redelijkerwijs kunnen worden gecontroleerd in de fabriek van de fabrikant.
Voor een 10HL-brouwerij omvat dit doorgaans:
Afmetingen, uitrusting, afwerking en identificatie van het schip
Toepasselijke druk- en lektestgegevens
Pompen, motoren en klepbediening
Instrumentsignalen en kalibratierecords
PLC- en HMI-functies
Pneumatische klepsequenties
Alarmen, vergrendelingen en noodstopfuncties
Elektrische en besturingsdocumentatie
Materiaal-, test- en conformiteitsdocumenten
Een gespecificeerde lijst met openstaande problemen en corrigerende maatregelen
FAT is niet hetzelfde als het ter plaatse bewijzen van volledige brouwerijprestaties. Voor de definitieve bevestiging van nutsvoorzieningen, procesdoorvoer en operationele prestaties zijn installatie-, inbedrijfstellings- en site-acceptatietests vereist.
Waarom is een FAT belangrijk voor brouwerijapparatuur?
Een brouwerij is een onderling verbonden productiesysteem. Een vat kan goed worden gemaakt terwijl een sensor verkeerd in kaart is gebracht, een pneumatische klep in de verkeerde volgorde werkt of een HMI-scherm de verkeerde tanktemperatuur weergeeft.
Deze problemen zijn moeilijker te herkennen in een offerte of productiefoto.
Een gedocumenteerde FAT helpt kopers:
Controleer of de apparatuur overeenkomt met het goedgekeurde toepassingsgebied.
Identificeer defecten of ontbrekende items vóór verzending.
Testcontrolefuncties onder overeengekomen fabrieksomstandigheden.
Beoordeel documenten terwijl correcties nog praktisch zijn.
Zorg voor een duidelijk overzicht van wat geslaagd, mislukt of nog getest moet worden op de locatie.
Voor geautomatiseerde projecten is de FAT bijzonder waardevol omdat de koper niet alleen roestvrijstalen apparatuur aanschaft, maar ook de logica die ervoor zorgt dat de apparatuur veilig en voorspelbaar werkt..
Maak overeenstemming over de FAT-scope vóór productie
Een bruikbare FAT begint ruim vóór de keuringsdatum.
De koper en leverancier moeten overeenstemming bereiken over:
De goedgekeurde uitrustingslijst
Algemene opstellingstekeningen
Tanktekeningen
Voorlopige of goedgekeurde P&ID
Elektrische tekeningen
Beschrijving van de besturingsfunctie
Toepasselijke certificeringseisen
FAT-testprocedures
Acceptatiecriteria
Wie zal aanwezig zijn of op afstand beoordelen
Hoe defecten worden geregistreerd en afgesloten
Als er simpelweg 'FAT inbegrepen' in het citaat staat, vraag dan wat dat betekent.
Betekent dit een visuele inspectie? Pomp werking? PLC-simulatie? Druktestrecordbeoordeling? Een getuigentest met de koper? Dit zijn verschillende verificatieniveaus.
De beste FAT-checklist is gekoppeld aan de daadwerkelijke inkooporder en niet aan een generiek fabriekssjabloon.
Bevestig dat elk schip overeenkomt met de goedgekeurde tekeningen
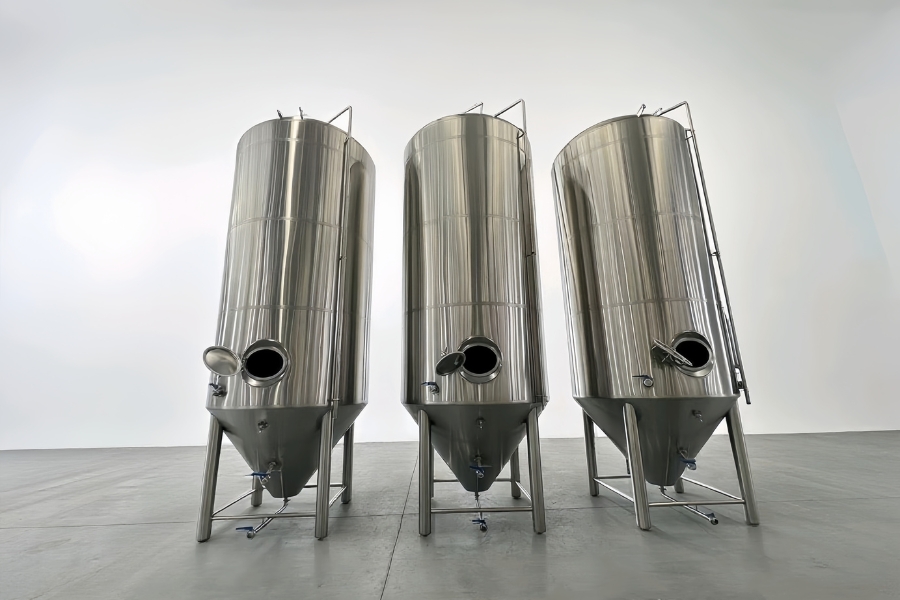
Voor een project met een brouwhuis, zes vergisters, twee heldere biertanks en werkschepen, begint u met de identificatie van de apparatuur.
Rekening:
Apparatuurtag of serienummer
Scheepstype en hoeveelheid
Nominaal en werkvermogen, zoals gespecificeerd
Totale afmetingen
Aansluitmaten en locaties
Mangaten, poorten en accessoires
Informatie op het typeplaatje
Gespecificeerde materialen en oppervlakteafwerking
Isolatie en mantelopstelling, indien van toepassing
Vergelijk voor elke vergister de geleverde appendages met de goedgekeurde specificatie. Deze kunnen bestaan uit een dry-hopping-poort, carbonatatiesteen, bemonsteringsklep, rekarm, CIP-sproeiapparaat, temperatuursensor en drukgerelateerde accessoires.
Controleer voor elke helderbiertank de overeengekomen carbonatatie-, bemonsterings-, drukregeling- en CIP-aansluitingen.
Inspecteer niet alleen op uiterlijk
Een gepolijste tank kan er compleet uitzien terwijl een poort ontbreekt of zich op een plek bevindt waar deze de installatie hindert. Neem de goedgekeurde tekeningen mee naar de inspectie en noteer afwijkingen per apparatuurlabel.
Controleer de druk-, lek- en productietestrecords
Vaartuigen en jassen moeten worden getest volgens de overeengekomen ontwerpvereisten en de toepasselijke conformiteitsbeoordelingsroute.
De FAT-documentbeoordeling kan het volgende omvatten:
Druktestprocedures en resultaten
Jastestrecords
Lektestrecords
Materiaalcertificaten
Lasinspectiegegevens, waar gespecificeerd
Gegevens over oppervlaktebehandeling, waar gespecificeerd
Typeplaatje en ontwerpdrukinformatie
Voor apparatuur bestemd voor de EU dient de koper ook te bevestigen dat de documentatie van de drukapparatuur overeenkomt met de specifieke schepen die worden aangeschaft . Het algemene certificaat van een leverancier is geen vervanging voor het beoordelen van de toepasselijke documentatie en het conformiteitstraject voor de daadwerkelijke bestelling.
Als uw project PED-gerelateerde eisen omvat, definieer dan vóór de productie de reikwijdte van de apparatuur, de documentatie en de verantwoordelijke partijen in het contract, en niet tijdens de eindinspectie.
Pompen en motoren testen
Pompen moeten worden gecontroleerd aan de hand van de apparatuurlijst en het besturingsontwerp.
De FAT kan het volgende verifiëren:
Correcte pompidentificatie
Motorspecificatie
Rotatie richting
Start- en stopfuncties
Lokale en HMI-besturing, indien gespecificeerd
VFD-respons over het toegestane werkbereik
Relevante alarm- en beveiligingsfuncties
Instrumentfeedback weergegeven op de HMI
Als de fabriek een pomp niet op het volledige beoogde procescircuit kan aansluiten, moet het testrapport dit vermelden. Er moet onderscheid worden gemaakt tussen elektrische en functionele verificatie in de fabriek en bevestiging van de hydraulische prestaties tijdens de inbedrijfstelling.
Controleer handmatige en pneumatische kleppen aan de hand van de P&ID
Voor een geautomatiseerde brouwerij is een kleppenlijst een van de nuttigste FAT-documenten.
Elke pneumatische klep moet beschikken over:
Een uniek tagnummer
Een locatie op de P&ID
Een gedefinieerde procesfunctie
Een gespecificeerde normale of mislukte positie, indien van toepassing
Correcte PLC-invoer- en uitvoertoewijzing
Een overeenkomstige HMI-indicatie, indien gespecificeerd
Bevestig tijdens het testen dat de klep die op de HMI wordt aangestuurd, de klep is die daadwerkelijk beweegt.
Controleer vervolgens de betreffende volgorde. Bijvoorbeeld:
Gaat de beoogde waterklep open voordat de pomp start?
Kan een pomp tegen een gesloten procespad draaien?
Worden incompatibele stroompaden voorkomen door een vergrendeling?
Verschijnt er een alarm als een klep de gewenste positie niet bereikt, waarbij feedback is aangebracht?
De test moet ook kleppen identificeren die handmatig blijven . 'Geautomatiseerde brouwerij' betekent niet dat elke klep automatisch wordt bediend.
Controleer instrumenten en sensorsignalen
Een geautomatiseerde brouwerij van 10HL kan gebruik maken van temperatuursensoren, debietmeters, druksensoren, niveauschakelaars en andere instrumenten in het brouwhuis, de kelder en de nutssystemen.
De FAT moet bevestigen dat:
Elk instrument wordt op de juiste locatie geïnstalleerd.
De tag komt overeen met de tekeningen en PLC/HMI.
De weergegeven meetwaarde is onder de testomstandigheden plausibel.
Alarmgrenzen worden geconfigureerd zoals afgesproken.
Kalibratie- of verificatiegegevens zijn beschikbaar waar aangegeven.
Een losgekoppelde of defecte sensor activeert de beoogde reactie.
Een veelvoorkomend probleem met het besturingssysteem is verkeerde signaalidentificatie : het instrument werkt, maar de PLC geeft het weer als het verkeerde schip of gebruikt het in de verkeerde volgorde. Een puntsgewijze controle helpt dit vóór verzending te achterhalen.
Test PLC- en HMI-functies
Voor een brouwerij die is uitgerust met een Siemens S7-1200 PLC of een ander overeengekomen platform, verifieert u de aangeschafte functies , en niet alleen het merk van de hardware.
Het FAT-testplan kan betrekking hebben op:
Gebruikersaanmelding en machtigingsniveaus
Recepten maken, opslaan en bewerken
Maischvolgorde in meerdere stappen
Setpoint-invoer
Reactie op temperatuurregeling
Pompopdrachten
Debietmeter wordt weergegeven
Automatische en handmatige bedieningsmodi
Batchtrends of procescurveregistratie
Alarmgeschiedenis
Gegevensregistratie
Schermen voor tanktemperatuurregeling
Vraag de leverancier om een typische bedieningsvolgorde te demonstreren met behulp van de overeengekomen testmethode.
Waar levend water, stoom of productcirculatie niet beschikbaar zijn, kan softwaresimulatie nuttig zijn, maar het rapport moet identificeren welke resultaten zijn gesimuleerd . Deze functies hebben verdere bevestiging nodig tijdens de inbedrijfstelling van de locatie.
Bekijk de voorzieningen voor toekomstige uitbreiding afzonderlijk
Als het project reserve PLC I/O of acht voorbedrade toekomstige tankbesturingsposities bevat, controleer dan wat er daadwerkelijk is geïnstalleerd:
Reserve hardware of gereserveerde paneelruimte?
Voorbedrade terminals?
HMI-pagina's?
Temperatuurregelaars?
Reserve netwerkcapaciteit?
Gedocumenteerde aansluitpunten?
'Voorbereid op acht toekomstige tanks' moet een duidelijke, controleerbare betekenis hebben.
Daag veiligheidsfuncties uit: let niet alleen op de normale werking
Normaal gebruik is slechts de helft van een bruikbare FAT. De test moet ook vragen wat er gebeurt als er iets misgaat.
Relevante controles kunnen het volgende omvatten:
Noodstopreactie
Reactie op motoroverbelasting
Alarm voor hoge temperaturen
Bescherming op laag niveau
Droogloopbeveiliging van de pomp, indien gespecificeerd
Onjuiste kleppositiereactie
Reactie op sensorstoring
Verlies van perslucht
Stroomonderbreking en herstartgedrag
Toestemmingen voor verwarming en uitschakellogica
De exacte lijst moet het goedgekeurde ontwerp en de risicobeoordeling volgen. Sommige beveiligingsfuncties kunnen afhankelijk zijn van apparatuur of voorzieningen op de locatie die niet in de fabriek beschikbaar zijn; deze moeten expliciet worden meegenomen naar het testen op locatie.
Een systeem is nog niet klaar omdat de HMI-animatie er overtuigend uitziet. Kritieke vergrendelingen moeten worden getest en geregistreerd.
Beoordeel het CIP-systeem als een functioneel pakket
Voor een brouwerij die is uitgerust met afzonderlijke bijtende, zuur- of desinfectietanks en terugwinningstanks moeten FAT-controles verder gaan dan het tellen van de tanks.
Verifiëren:
Tankidentificatie en volumes
Verwarmings- en temperatuurregelingsfuncties
Niveau-indicatie of niveauschakelaars
CIP-pompwerking
Ventielgeleiding
Afvoer- en herstelpaden
Chemisch compatibele materialen zoals gespecificeerd
Relevante alarmen en veiligheidsbeschermingen
Beschikbare gebruiksaanwijzingen
De FAT kan de controlefuncties en de montage bevestigen, maar de effectiviteit van de reiniging in de geïnstalleerde brouwerij hangt ook af van de stroom, de prestaties van het spuitapparaat, de chemicaliën en de operationele procedures ter plaatse.
Voor kopers die de reinigbaarheid van de vergister beoordelen, is de CASSMAN Blog bevat ook brouwerijplanning en operationele onderwerpen die de selectie van apparatuur kunnen ondersteunen.
Controleer wat er wel en niet in de fabriek is gemonteerd
Grote brouwerijsystemen kunnen gedeeltelijk worden geassembleerd voor FAT en vervolgens worden gescheiden voor verpakking en verzending.
Vraag de leverancier om aan te tonen:
Welke leidingen en componenten fysiek met elkaar verbonden waren
Welke aansluitingen zijn er tijdelijk gemonteerd
Welke functies zijn getest door middel van simulatie
Welke tests konden vóór verzending niet worden voltooid
Hoe niet-verbonden lijnen worden gelabeld
Of er hermontagetekeningen en kabellabels zijn inbegrepen
Dit onderscheid is essentieel. Een fabrieksdemonstratie van een PLC-sequentie is nuttig, maar bewijst niet dat alle ter plaatse geïnstalleerde leidingen, stoomverbindingen en glycolcircuits na hermontage zullen functioneren zoals bedoeld.
Controleer het documentenpakket voordat u de verzending goedkeurt
Een volledige FAT is ook een mijlpaal voor documentacceptatie.
Het vereiste pakket is afhankelijk van de apparatuur en de bestemmingsmarkt, maar een koper van een 10HL-brouwerij kan het volgende vragen:
Document
Wat te verifiëren
Goedgekeurde uitrustingslijst
Hoeveelheden en specificaties komen overeen met de bestelling
Algemene opstellingstekeningen
Installatieafmetingen en toegangsvereisten
P&ID
Apparatuurtags, kleppen, instrumenten en lijnfuncties
Elektrische tekeningen
Paneelindeling, bedrading en veldaansluitingen
PLC/HMI-functielijst
Overeengekomen controleomvang en bedrijfsmodi
Materiaalcertificaten
Traceerbaarheid voor gespecificeerde materialen
Testcertificaten
Resultaten voor de geïdentificeerde vaten of componenten
Toepasselijke conformiteitsdocumenten
Correcte vereisten voor reikwijdte, uitrusting en bestemmingsmarkt
Gebruiksaanwijzingen
Instructies voor de meegeleverde apparatuur
Onderhoudshandleidingen
Onderhoudsintervallen en -procedures
Lijst met reserveonderdelen
Identificeerbare onderdelen en aanbevolen hoeveelheden
FAT-rapport
Testresultaten, afwijkingen en aftekenstatus
Voor bestemmingsspecifieke conformiteitsdocumenten moeten de koper en leverancier de exacte wettelijke en contractuele vereisten voor de geleverde apparatuur bevestigen. Ga er niet van uit dat één certificaat elk vat, elektrisch onderdeel of nutspakket in een complete brouwerij dekt.
FAT-checklist voor een geautomatiseerde 10HL-brouwerij
Gebruik deze verkorte checklist tijdens een fabrieksbezoek of een getuigentest op afstand:
Testgebied
Belangrijke vraag
Resultaat
Identificatie van het schip
Komen tags, hoeveelheden en afmetingen overeen met goedgekeurde tekeningen?
Passeren / Openen
Uitrusting
Zijn alle gespecificeerde poorten, kleppen en accessoires geïnstalleerd?
Passeren / Openen
Productiegegevens
Zijn de benodigde materiaal- en inspectiegegevens beschikbaar?
Passeren / Openen
Druk testen
Worden toepasselijke resultaten geregistreerd voor de geïdentificeerde apparatuur?
Passeren / Openen
Pompen en motoren
Werken opdrachten en feedback zoals bedoeld?
Passeren / Openen
Pneumatische kleppen
Voert elke getagde klep de toegewezen functie uit?
Passeren / Openen
Sensoren
Zijn de meetwaarden en PLC/HMI-toewijzingen correct?
Passeren / Openen
Recepten
Kunnen geautoriseerde gebruikers recepten opslaan en bewerken zoals gespecificeerd?
Passeren / Openen
Automatische sequenties
Volgen de gedemonstreerde stappen de overeengekomen logica?
Passeren / Openen
Veiligheidsfuncties
Reageren afgesproken alarmen en vergrendelingen correct?
Passeren / Openen
CIP-systeem
Zijn tanks, bedieningselementen, pompen en routing consistent met de scope?
Passeren / Openen
Voorbereiding voor uitbreiding
Zijn gespecificeerde reserveverbindingen en bedieningselementen controleerbaar?
Passeren / Openen
Documentatie
Zijn de benodigde tekeningen, handleidingen en certificaten compleet?
Passeren / Openen
Gereed voor inpakken
Zijn componenten gelabeld en openstaande problemen opgelost?
Passeren / Openen
Voeg een vierde status toe: 'Uitgesteld naar locatie' - waarbij voor een test daadwerkelijk geïnstalleerde hulpprogramma's of de voltooide brouwerij vereist zijn. Markeer een niet uitgevoerde toets niet als voldoende.
Hoe moeten FAT-bevindingen worden geregistreerd?
Elk probleem moet worden geschreven in een lijst met open items met:
Artikelnummer
Uitrustingslabel
Beschrijving van het probleem
Foto- of videoreferentie, indien nuttig
Overeengekomen corrigerende actie
Verantwoordelijke partij
Deadline voor voltooiing
Vereiste voor opnieuw testen
Sluitingsbewijs
Classificeer problemen op basis van hun impact. Een fout in de controlevolgorde die een veilige werking in de weg zou kunnen staan, mag bijvoorbeeld niet op dezelfde manier worden behandeld als een cosmetische etiketteringscorrectie.
Voordat de verzending wordt goedgekeurd, moeten beide partijen overeenkomen welke zaken in de fabriek moeten worden gesloten en of eventuele kleine onderdelen redelijkerwijs tijdens de installatie kunnen worden gesloten.
Moet de definitieve betaling worden gekoppeld aan FAT-goedkeuring?
Veel kopers vragen om het eindsaldo te betalen na een succesvolle FAT. Dit kan een verstandige commerciële regeling zijn, op voorwaarde dat dit duidelijk in het koopcontract wordt vastgelegd.
De overeenkomst moet het volgende specificeren:
De FAT-scope en acceptatiecriteria
Hoe de koper resultaten ziet of beoordeelt
De toegestane tijd om bevindingen te rapporteren
Hoe mislukte tests worden gecorrigeerd en herhaald
Wat gebeurt er als de koper niet aanwezig kan zijn?
Welke documenten moeten vóór goedkeuring worden aangeleverd
De exacte betalingsmijlpaal
Of voor verzending schriftelijke vrijgave vereist is
Dit beschermt zowel koper als leverancier. Een betalingsvoorwaarde is het meest effectief wanneer 'succesvolle FAT' een overeengekomen, gedocumenteerde betekenis heeft.
Wat FAT niet kan bewijzen: plan een afzonderlijke site-acceptatietest
Zelfs een grondige FAT kan niet alle omstandigheden op de brouwerijsite nabootsen.
Na installatie moeten de klant en leverancier relevante zaken verifiëren, zoals:
Inkomende stroomkwaliteit
Watertemperatuur, druk en stroom
Stoomlevering en -distributie
Glycolprestaties
Persluchtkwaliteit en capaciteit
Lokaal geïnstalleerde leidingen en bedrading
Afwatering en ventilatie
Wort-koelprestaties
Volledige operationele sequenties
Opleiding van operators
Deze controles horen thuis bij inbedrijfstelling en site acceptatietesten (SAT).
Voor een brouwerij die naar verwachting twee 10HL-brouwsels op een productiedag zal maken, kan de FAT apparatuur en controlefuncties valideren; de volledige prestatie van twee brouwsels moet worden beoordeeld aan de hand van de overeengekomen locatieomstandigheden en het acceptatieplan.
Hoe CASSMAN de verificatie van brouwerijprojecten ondersteunt
CASSMAN werkt samen met brouwerijkopers aan apparatuurconfiguratie, tekeningen en internationale projectlevering. Bij het plannen van een FAT is de meest bruikbare aanpak het koppelen van inspectie-items aan de specifieke projectdocumenten en apparatuurtags.
Voor een geautomatiseerde brouwerij kunnen kopers met het CASSMAN-team bespreken:
Een overeengekomen FAT-checklist
Vaartuig- en accessoire-inspectie
Testrecordbeoordeling
Demonstraties van bedieningsfuncties
Pneumatische kleppenlijsten
P&ID en controle van elektrische documenten
Getuigenregelingen op afstand of persoonlijk
Sluiting van open artikelen vóór verzending
Verantwoordelijkheden voor installatie en inbedrijfstelling
Een brouwerij FAT is geen ceremonieel bezoek om voltooide apparatuur te bekijken. Het is een kans om drie praktische vragen te beantwoorden:
Heeft de fabrikant gebouwd wat we bestelden?
Werken de beschikbare functies voor fabriekstests zoals afgesproken?
Weten we precies wat er na installatie nog gecontroleerd moet worden?
Wanneer deze antwoorden gedocumenteerd zijn, kan de koper een weloverwogen beslissing nemen over de verzending en krijgt het installatieteam een duidelijker uitgangspunt.
De meest effectieve FAT wordt gepland in de offertefase, uitgevoerd op basis van goedgekeurde documenten en aangevuld met een ondertekend rapport en een gesloten (of duidelijk beheerde) open-itemlijst.
Veelgestelde vragen: fabrieksacceptatietests voor brouwerijapparatuur
Wat betekent FAT bij het kopen van brouwerijapparatuur?
FAT staat voor Factory Acceptance Test . Het is een gedocumenteerd inspectie- en testproces dat vóór verzending wordt uitgevoerd in de fabriek van de fabrikant. De reikwijdte ervan moet in het koopcontract worden overeengekomen.
Is een FAT nodig voor een kleine 10HL-brouwerij?
Een FAT kan waardevol zijn voor een 10HL-brouwerij, vooral als deze PLC-besturingen, pneumatische kleppen, meerdere hulpprogramma's of verzending naar het buitenland omvat. De juiste testdiepte hangt af van de systeemcomplexiteit en de risicovereisten van de koper.
Kan de fabriek bewijzen dat mijn brouwerij twee brouwsels per dag zal produceren?
De fabriek kan de specificaties van de apparatuur verifiëren en bepaalde besturingsfuncties demonstreren. Mogelijk is het niet mogelijk om de uiteindelijke voorzieningen op de locatie, de geïnstalleerde leidingen en de bedrijfsomstandigheden te reproduceren. Een prestatiedoelstelling van twee brouwsels per dag moet ook worden nagestreefd via criteria voor inbedrijfstelling en acceptatie van de locatie.
Moet de koper FAT persoonlijk bijwonen?
Persoonlijke aanwezigheid kan nuttig zijn, maar een gestructureerde FAT op afstand kan ook werken als de leverancier live demonstraties, testopnamen en duidelijk videobewijs levert. De inspectiemethode en het aftekeningsproces moeten vóór de FAT-datum worden overeengekomen.
Wat gebeurt er als de brouwerij FAT faalt?
De leverancier en de koper moeten het defecte artikel registreren, corrigerende maatregelen overeenkomen en de relevante test herhalen. De gevolgen voor verzending en betaling moeten voldoen aan de voorwaarden die zijn overeengekomen in het koopcontract.
Is een FAT-certificaat hetzelfde als CE- of PED-documentatie?
Nee. In een FAT-rapport worden de resultaten van overeengekomen fabrieksinspecties en tests vastgelegd. CE- of PED-gerelateerde documenten behandelen de toepasselijke wettelijke conformiteitsvereisten. Het een vervangt het ander niet.
Kan CASSMAN een apparatuurspecifiek FAT-plan verstrekken?
Kopers kunnen CASSMAN hun uitrustingslijst, vereiste controlefuncties en vereisten voor de bestemmingsmarkt toesturen om een geschikte FAT-scope te bespreken als onderdeel van het projectvoorstel.
Plant u een geautomatiseerd brouwerijproject?
Stuur CASSMAN uw brouwhuisconfiguratie, lijst met kelderapparatuur, automatiseringsvereisten, land van bestemming en voorgestelde acceptatiecriteria.
Klaar om uw brouwerij te bouwen met een vertrouwde partner?
Navigeer niet alleen door de wereld van brouwerijproductie. Laat mijn team van ervaren ingenieurs u een vrijblijvende offerte en een voorlopig ontwerp voor uw project bezorgen.
Jinan Cassman Machinery Co., Ltd. houdt zich voornamelijk bezig met onder meer bierapparatuur, whiskydistilleerderijapparatuur, biologische fermentatie en milieubeschermingsapparatuur.