Rumah »
Perkhidmatan Kami »
Blog »
Senarai Semak FAT Peralatan Kilang Bir: Perkara yang Perlu Diuji Sebelum Sistem 10HL Anda Dihantar
Senarai Semak FAT Peralatan Kilang Bir: Perkara yang Perlu Diuji Sebelum Sistem 10HL Anda Dihantar
Pengarang: Henry Chen Masa Terbitan: 2026-10-27 Asal: Cassman
Memesan kilang bir daripada pengilang luar negara melibatkan seketika risiko tertentu: peralatan telah siap, tetapi ia belum dihantar lagi.
Pada peringkat ini, beberapa masalah agak mudah dikenal pasti dan diperbetulkan. Selepas peralatan dibungkus, dieksport dan dipasang, masalah yang sama mungkin mengambil masa yang lebih lama—dan kos yang lebih tinggi—untuk diselesaikan.
Itulah sebabnya pembeli kilang bir yang berpengalaman menentukan Ujian Penerimaan Kilang (FAT) sebelum pengeluaran bermula. FAT memberikan pembeli dan pengilang cara yang dipersetujui untuk memeriksa peralatan, menyemak dokumen dan fungsi ujian sebelum penghantaran.
Panduan ini menerangkan perkara yang perlu disertakan dalam FAT untuk kilang bir 10HL automatik, perkara yang tidak boleh dibuktikan di kilang, dan cara menjadikan keputusan berguna untuk pembayaran akhir dan pentauliahan tapak.
Jawapan Pantas: Apakah yang Perlu Dimasukkan oleh LEMAK Kilang Bir?
FAT peralatan kilang bir harus mengesahkan spesifikasi dan fungsi yang dipersetujui yang boleh disemak secara munasabah di kemudahan pengilang.
Untuk kilang bir 10HL, ini biasanya termasuk:
Dimensi kapal, kelengkapan, kemasan dan pengenalan
Rekod tekanan dan ujian kebocoran yang berkenaan
Pam, motor dan operasi injap
Isyarat instrumen dan rekod penentukuran
Fungsi PLC dan HMI
Urutan injap pneumatik
Penggera, interlock dan fungsi henti kecemasan
Dokumentasi elektrik dan kawalan
Dokumen bahan, ujian dan pematuhan
Senarai terperinci isu terbuka dan tindakan pembetulan
FAT tidak sama dengan membuktikan prestasi kilang bir penuh di tapak. Pengesahan akhir utiliti, proses pemprosesan dan prestasi operasi memerlukan pemasangan, pentauliahan dan ujian penerimaan tapak.
Mengapa FAT Penting untuk Peralatan Kilang Bir?
Kilang bir ialah sistem pengeluaran yang saling berkaitan. Sebuah kapal boleh dibuat dengan baik semasa penderia dipetakan secara salah, injap pneumatik beroperasi dalam urutan yang salah, atau skrin HMI menunjukkan suhu tangki yang salah.
Isu ini lebih sukar dikesan dalam petikan atau gambar pengeluaran.
FAT yang didokumenkan membantu pembeli:
Sahkan peralatan sepadan dengan skop yang diluluskan.
Kenal pasti kecacatan atau item yang hilang sebelum penghantaran.
Uji fungsi kawalan di bawah syarat kilang yang dipersetujui.
Semak dokumen semasa pembetulan masih praktikal.
Wujudkan rekod yang jelas tentang apa yang lulus, gagal atau masih perlu diuji di tapak.
Untuk projek automatik, FAT amat berharga kerana pembeli membeli bukan sahaja peralatan keluli tahan karat, tetapi juga logik yang menjadikan peralatan itu beroperasi dengan selamat dan boleh diramalkan..
Bersetuju tentang Skop FAT Sebelum Pengilangan
FAT berguna bermula sebelum tarikh pemeriksaan.
Pembeli dan pembekal harus bersetuju dengan:
Senarai peralatan yang diluluskan
Lukisan susunan am
Lukisan tangki
P&ID awal atau diluluskan
Lukisan elektrik
Penerangan fungsi kawalan
Keperluan pensijilan yang berkenaan
Prosedur ujian FAT
Kriteria penerimaan
Siapa yang akan menghadiri atau menyemak dari jauh
Bagaimana kecacatan akan direkodkan dan ditutup
Jika petikan hanya menyatakan 'termasuk FAT,' tanya apa maksudnya.
Adakah ini bermaksud pemeriksaan visual? Operasi pam? simulasi PLC? Semakan rekod ujian tekanan? Ujian yang disaksikan dengan pembeli? Ini adalah tahap pengesahan yang berbeza.
Senarai semak FAT terbaik terikat dengan pesanan pembelian sebenar—bukan templat kilang generik.
Sahkan Setiap Kapal Padan dengan Lukisan Yang Diluluskan
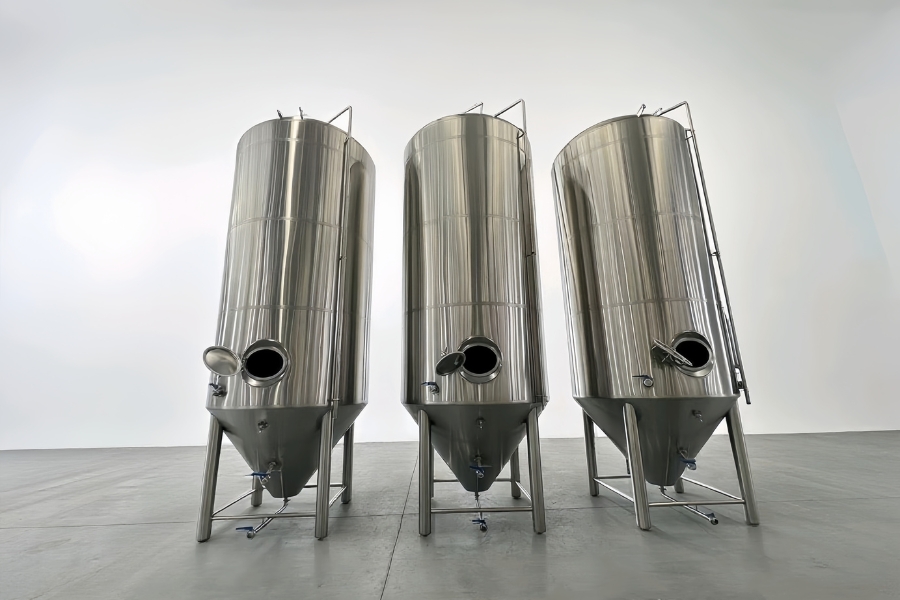
Untuk projek dengan kilang pembuatan bir, enam penapai, dua tangki bir cerah dan kapal utiliti, mulakan dengan pengenalan peralatan.
Semak:
Tag peralatan atau nombor siri
Jenis dan kuantiti kapal
Kapasiti nominal dan kerja, seperti yang dinyatakan
Dimensi keseluruhan
Saiz dan lokasi sambungan
Manways, pelabuhan dan aksesori
Maklumat papan nama
Bahan dan kemasan permukaan yang ditentukan
Susunan penebat dan jaket, jika berkenaan
Bagi setiap penapai, bandingkan kelengkapan yang dihantar dengan spesifikasi yang diluluskan. Ini mungkin termasuk port lompat kering, batu pengkarbonan, injap pensampelan, lengan penjepit, peranti semburan CIP, penderia suhu dan aksesori berkaitan tekanan.
Untuk setiap tangki bir yang cerah, sahkan sambungan pengkarbonan, pensampelan, kawalan tekanan dan CIP yang dipersetujui.
Jangan periksa dengan penampilan sahaja
Tangki yang digilap mungkin kelihatan lengkap semasa port hilang atau terletak di mana ia akan mengganggu pemasangan. Bawa lukisan yang diluluskan ke pemeriksaan dan rekod percanggahan dengan tag peralatan.
Semak Rekod Ujian Tekanan, Kebocoran dan Pembuatan
Kapal dan jaket hendaklah diuji mengikut keperluan reka bentuk yang dipersetujui dan laluan penilaian pematuhan yang berkenaan.
Semakan dokumen FAT mungkin termasuk:
Prosedur dan keputusan ujian tekanan
Rekod ujian jaket
Rekod ujian bocor
Sijil bahan
Rekod pemeriksaan kimpalan, jika dinyatakan
Rekod rawatan permukaan, jika dinyatakan
Papan nama dan maklumat tekanan reka bentuk
Untuk peralatan yang dimaksudkan untuk EU, pembeli juga harus mengesahkan bahawa dokumentasi peralatan tekanan sepadan dengan kapal tertentu yang dibeli . Sijil am pembekal bukan pengganti untuk menyemak dokumentasi yang berkenaan dan laluan pematuhan untuk pesanan sebenar.
Jika projek anda termasuk keperluan berkaitan PED, tentukan skop peralatan, dokumentasi dan pihak yang bertanggungjawab dalam kontrak sebelum pengeluaran—bukan semasa pemeriksaan akhir.
Pam dan Motor Ujian
Pam hendaklah diperiksa mengikut senarai peralatan dan reka bentuk kawalan.
FAT boleh mengesahkan:
Pengenalan pam yang betul
Spesifikasi motor
Arah putaran
Mula dan berhenti fungsi
Kawalan tempatan dan HMI, jika dinyatakan
Sambutan VFD merentasi julat operasi yang dibenarkan
Penggera yang berkaitan dan fungsi perlindungan
Maklum balas instrumen dipaparkan pada HMI
Apabila kilang tidak dapat menyambungkan pam ke litar proses yang dimaksudkan dengan lengkap, laporan ujian harus menyatakan demikian. Ia harus membezakan antara pengesahan elektrik dan fungsian di kilang dan pengesahan prestasi hidraulik semasa pentauliahan.
Periksa Injap Manual dan Pneumatik Terhadap P&ID
Untuk kilang bir automatik, senarai injap ialah salah satu dokumen FAT yang paling berguna.
Setiap injap pneumatik harus mempunyai:
Nombor tag unik
Lokasi pada P&ID
Fungsi proses yang ditentukan
Kedudukan normal atau gagal yang ditentukan, jika berkenaan
Pemetaan input dan output PLC yang betul
Petunjuk HMI yang sepadan, jika dinyatakan
Semasa ujian, sahkan bahawa injap yang diperintahkan pada HMI adalah injap yang sebenarnya bergerak.
Kemudian semak urutan yang berkaitan. Contohnya:
Adakah injap air yang dimaksudkan terbuka sebelum pamnya dimulakan?
Bolehkah pam berjalan melawan laluan proses tertutup?
Adakah laluan aliran yang tidak serasi dihalang oleh interlock?
Adakah penggera muncul jika injap gagal mencapai kedudukan yang diperlukan, di mana maklum balas dipasang?
Ujian juga harus mengenal pasti injap yang masih manual . 'Rumah pembuatan bir automatik' tidak bermakna setiap injap digerakkan secara automatik.
Sahkan Instrumen dan Isyarat Sensor
Kilang bir automatik 10HL boleh menggunakan penderia suhu, meter alir, penderia tekanan, suis aras dan instrumen lain di seluruh kilang bir, bilik bawah tanah dan sistem utiliti.
FAT harus mengesahkan bahawa:
Setiap instrumen dipasang di lokasi yang betul.
Tagnya sepadan dengan lukisan dan PLC/HMI.
Bacaan yang dipaparkan adalah munasabah di bawah keadaan ujian.
Had penggera dikonfigurasikan seperti yang dipersetujui.
Rekod penentukuran atau pengesahan tersedia jika dinyatakan.
Penderia terputus atau gagal mencetuskan tindak balas yang dimaksudkan.
Satu masalah sistem kawalan biasa ialah kesilapan pengecaman isyarat : instrumen berfungsi, tetapi PLC memaparkannya sebagai kapal yang salah atau menggunakannya dalam urutan yang salah. Semakan titik demi titik membantu mencari ini sebelum penghantaran.
Uji Fungsi PLC dan HMI
Untuk kilang bir yang ditentukan dengan Siemens S7-1200 PLC atau platform lain yang dipersetujui, sahkan fungsi yang dibeli , bukan hanya jenama perkakasan.
Pelan ujian FAT mungkin meliputi:
Log masuk pengguna dan tahap kebenaran
Penciptaan, penyimpanan dan penyuntingan resipi
Urutan tumbuk berbilang langkah
Entri setpoint
Tindak balas kawalan suhu
Perintah pam
Paparan meter aliran
Mod operasi automatik dan manual
Aliran kumpulan atau rakaman lengkung proses
Sejarah penggera
Pengelogan data
Skrin kawalan suhu tangki
Minta pembekal menunjukkan urutan operasi biasa menggunakan kaedah ujian yang dipersetujui.
Apabila air hidup, wap atau peredaran produk tidak tersedia, simulasi perisian boleh berguna—tetapi laporan mesti mengenal pasti hasil yang telah disimulasikan . Fungsi tersebut memerlukan pengesahan lanjut semasa pentauliahan tapak.
Semak peruntukan pengembangan masa hadapan secara berasingan
Jika projek itu termasuk PLC I/O ganti atau lapan kedudukan kawalan tangki masa hadapan yang diprawayarkan, sahkan perkara yang sebenarnya telah dipasang:
Perkakasan ganti atau ruang panel terpelihara?
Terminal prawayar?
halaman HMI?
Pengawal suhu?
Kapasiti rangkaian ganti?
Titik sambungan yang didokumenkan?
'Disediakan untuk lapan kereta kebal masa depan' harus mempunyai makna yang jelas dan boleh diperiksa.
Cabaran Fungsi Keselamatan—Jangan Hanya Perhatikan Operasi Biasa
Operasi biasa hanyalah separuh daripada FAT yang berguna. Ujian itu juga harus menanyakan apa yang berlaku apabila ada masalah.
Semakan yang berkaitan mungkin termasuk:
Tindak balas henti kecemasan
Tindak balas beban motor
Penggera suhu tinggi
Perlindungan peringkat rendah
Pam perlindungan larian kering, jika dinyatakan
Tindak balas kedudukan injap yang salah
Respons sensor-kegagalan
Kehilangan udara termampat
Gangguan kuasa dan mulakan semula tingkah laku
Permisif pemanas dan logik penutupan
Senarai yang tepat mesti mengikut reka bentuk yang diluluskan dan penilaian risiko. Sesetengah fungsi perlindungan mungkin bergantung pada peralatan atau utiliti tapak yang tidak tersedia di kilang; ini harus secara eksplisit dibawa ke hadapan untuk ujian tapak.
Sistem tidak bersedia hanya kerana animasi HMI kelihatan meyakinkan. Saling kunci kritikal harus diuji dan direkodkan.
Semak Sistem CIP sebagai Pakej Berfungsi
Untuk kilang bir yang dilengkapi dengan kaustik, asid atau pembasmian kuman yang berasingan, dan tangki pemulihan, pemeriksaan FAT harus melangkaui mengira tangki.
Sahkan:
Pengenalpastian tangki dan isipadu
Pemanas dan fungsi kawalan suhu
Penunjuk aras atau suis aras
Operasi pam CIP
Penghalaan injap
Laluan longkang dan pemulihan
Bahan serasi kimia seperti yang dinyatakan
Penggera yang berkaitan dan perlindungan keselamatan
Arahan operasi yang tersedia
FAT mungkin mengesahkan fungsi kawalan dan pemasangan, tetapi keberkesanan pembersihan di kilang bir yang dipasang juga bergantung pada aliran, prestasi peranti semburan, bahan kimia dan prosedur pengendalian tapak.
Bagi pembeli yang menilai kebolehbersih fermenter, Blog CASSMAN juga mengandungi perancangan kilang bir dan topik operasi yang boleh menyokong pemilihan peralatan.
Semak Apa yang Telah—dan Belum—Telah Dipasang di Kilang
Sistem kilang bir yang besar mungkin sebahagiannya dipasang untuk FAT dan kemudian diasingkan untuk pembungkusan dan penghantaran.
Minta pembekal menunjukkan:
Paip dan komponen manakah yang disambungkan secara fizikal
Sambungan mana yang dipasang buat sementara waktu
Fungsi manakah yang diuji melalui simulasi
Ujian mana yang tidak dapat diselesaikan sebelum penghantaran
Bagaimana talian terputus akan dilabelkan
Sama ada lukisan pemasangan semula dan label kabel disertakan
Perbezaan ini penting. Demonstrasi kilang bagi jujukan PLC adalah berguna, tetapi ia tidak membuktikan bahawa semua paip yang dipasang di tapak, sambungan stim dan litar glikol akan berfungsi seperti yang dimaksudkan selepas pemasangan semula.
Semak Pakej Dokumen Sebelum Meluluskan Penghantaran
FAT yang lengkap juga merupakan pencapaian penerimaan dokumen.
Pakej yang diperlukan bergantung pada peralatan dan pasaran destinasi, tetapi pembeli kilang bir 10HL boleh meminta:
Dokumen
Perkara yang perlu disahkan
Senarai peralatan yang diluluskan
Kuantiti dan spesifikasi sepadan dengan pesanan
Lukisan susunan am
Dimensi pemasangan dan keperluan akses
P&ID
Tag peralatan, injap, instrumen dan fungsi talian
Lukisan elektrik
Susun atur panel, pendawaian dan sambungan medan
Senarai fungsi PLC/HMI
Skop kawalan dan mod operasi yang dipersetujui
Sijil bahan
Kebolehkesanan untuk bahan tertentu
Sijil ujian
Keputusan untuk vesel atau komponen yang dikenal pasti
Dokumen pematuhan yang berkenaan
Skop, peralatan dan keperluan pasaran destinasi yang betul
Manual operasi
Arahan untuk peralatan yang dibekalkan
Manual penyelenggaraan
Selang dan prosedur perkhidmatan
Senarai alat ganti
Bahagian yang boleh dikenal pasti dan kuantiti yang disyorkan
laporan FAT
Keputusan ujian, sisihan dan status log keluar
Untuk dokumen pematuhan khusus destinasi, pembeli dan pembekal hendaklah mengesahkan keperluan undang-undang dan kontrak yang tepat untuk peralatan yang dibekalkan. Elakkan menganggap satu sijil meliputi setiap vesel, komponen elektrik atau pakej utiliti dalam kilang bir yang lengkap.
Senarai Semak FAT untuk Kilang Bir 10HL Automatik
Gunakan senarai semak ringkas ini semasa lawatan kilang atau ujian saksi jauh:
Kawasan ujian
Soalan utama
Hasilnya
Pengenalan kapal
Adakah tag, kuantiti dan dimensi sepadan dengan lukisan yang diluluskan?
Lulus / Buka
Kelengkapan
Adakah semua port, injap dan aksesori yang ditentukan dipasang?
Lulus / Buka
Rekod pembuatan
Adakah bahan yang diperlukan dan rekod pemeriksaan tersedia?
Lulus / Buka
Ujian tekanan
Adakah keputusan yang berkenaan direkodkan untuk peralatan yang dikenal pasti?
Lulus / Buka
Pam dan motor
Adakah arahan dan maklum balas berfungsi seperti yang dimaksudkan?
Lulus / Buka
Injap pneumatik
Adakah setiap injap bertag melaksanakan fungsi yang ditetapkan?
Lulus / Buka
Penderia
Adakah bacaan dan pemetaan PLC/HMI betul?
Lulus / Buka
resepi
Bolehkah pengguna yang dibenarkan menyimpan dan mengedit resipi seperti yang dinyatakan?
Lulus / Buka
Urutan automatik
Adakah langkah yang ditunjukkan mengikut logik yang dipersetujui?
Lulus / Buka
Fungsi keselamatan
Adakah penggera dan interlock yang dipersetujui bertindak balas dengan betul?
Lulus / Buka
sistem CIP
Adakah tangki, kawalan, pam dan penghalaan konsisten dengan skop?
Lulus / Buka
Persediaan pengembangan
Adakah sambungan dan kawalan ganti yang ditentukan boleh disahkan?
Lulus / Buka
Dokumentasi
Adakah lukisan, manual dan sijil yang diperlukan lengkap?
Lulus / Buka
Kesediaan pembungkusan
Adakah komponen berlabel dan isu terbuka diselesaikan?
Lulus / Buka
Tambahkan status keempat— 'Ditunda ke Tapak' —di mana ujian benar-benar memerlukan utiliti yang dipasang atau kilang bir yang telah siap. Jangan tandakan ujian yang tidak dilaksanakan sebagai lulus.
Bagaimanakah Penemuan FAT Perlu direkodkan?
Setiap isu hendaklah ditulis dalam senarai item terbuka dengan:
Nombor item
Tag peralatan
Penerangan tentang isu tersebut
Rujukan foto atau video, jika berguna
Tindakan pembetulan yang dipersetujui
Pihak yang bertanggungjawab
Tarikh akhir penyiapan
Keperluan ujian semula
Bukti penutupan
Kelaskan isu mengikut kesannya. Contohnya, ralat jujukan kawalan yang boleh menghalang operasi yang selamat tidak seharusnya dianggap sama seperti pembetulan pelabelan kosmetik.
Sebelum kelulusan penghantaran, kedua-dua pihak harus bersetuju isu mana yang mesti ditutup di kilang dan sama ada sebarang item kecil boleh ditutup secara munasabah semasa pemasangan.
Perlukah Bayaran Akhir Dikaitkan dengan Kelulusan FAT?
Ramai pembeli meminta untuk membuat pembayaran baki akhir selepas FAT berjaya. Ini boleh menjadi pengaturan komersial yang wajar, dengan syarat kontrak pembelian mentakrifkannya dengan jelas.
Perjanjian itu hendaklah menyatakan:
Skop FAT dan kriteria penerimaan
Bagaimana pembeli menyaksikan atau menyemak keputusan
Masa yang dibenarkan untuk melaporkan penemuan
Bagaimana ujian yang gagal diperbetulkan dan diulang
Apa yang berlaku jika pembeli tidak dapat hadir
Dokumen mana yang mesti dihantar sebelum kelulusan
Pencapaian pembayaran yang tepat
Sama ada penghantaran memerlukan pelepasan bertulis
Ini melindungi kedua-dua pembeli dan pembekal. Syarat pembayaran adalah paling berkesan apabila 'FAT yang berjaya' mempunyai maksud yang dipersetujui dan didokumenkan.
Perkara yang Tidak Dapat Dibuktikan oleh FAT: Rancang Ujian Penerimaan Tapak Berasingan
Malah FAT yang teliti tidak dapat mencipta semula setiap keadaan di tapak kilang bir.
Selepas pemasangan, pelanggan dan pembekal harus mengesahkan item yang berkaitan seperti:
Kualiti kuasa masuk
Suhu air, tekanan dan aliran
Bekalan dan pengedaran wap
Prestasi glikol
Kualiti dan kapasiti udara termampat
Paip dan pendawaian yang dipasang di lapangan
Saliran dan pengudaraan
Prestasi penyejukan wort
Lengkapkan urutan operasi
Latihan operator
Cek ini tergolong dalam pentauliahan dan ujian penerimaan tapak (SAT).
Untuk kilang bir dijangka membuat dua brew 10HL dalam satu hari pengeluaran, FAT boleh mengesahkan peralatan dan fungsi kawalan; prestasi dua minuman yang lengkap harus dinilai berdasarkan syarat tapak dan pelan penerimaan yang dipersetujui.
Bagaimana CASSMAN Menyokong Pengesahan Projek Kilang Bir
CASSMAN bekerjasama dengan pembeli kilang bir mengenai konfigurasi peralatan, lukisan dan penghantaran projek antarabangsa. Apabila merancang FAT, pendekatan yang paling berguna ialah memautkan item pemeriksaan kepada dokumen projek dan tag peralatan tertentu.
Untuk kilang bir automatik, pembeli boleh berbincang dengan pasukan CASSMAN:
FAT kilang bir bukanlah lawatan upacara untuk melihat peralatan yang telah siap. Ia adalah peluang untuk menjawab tiga soalan praktikal:
Adakah pengilang membina apa yang kami pesan?
Adakah fungsi yang tersedia untuk ujian kilang berfungsi seperti yang dipersetujui?
Adakah kita tahu dengan tepat apa yang masih perlu disahkan selepas pemasangan?
Apabila jawapan tersebut didokumenkan, pembeli boleh membuat keputusan penghantaran yang lebih termaklum—dan pasukan pemasangan menerima titik permulaan yang lebih jelas.
FAT yang paling berkesan dirancang pada peringkat sebut harga, dilakukan terhadap dokumen yang diluluskan dan dilengkapkan dengan laporan yang ditandatangani dan senarai item terbuka tertutup atau diurus dengan jelas.
Soalan Lazim: Ujian Penerimaan Kilang Peralatan Kilang Bir
Apakah yang dimaksudkan dengan FAT apabila membeli peralatan kilang bir?
FAT bermaksud Ujian Penerimaan Kilang . Ia adalah proses pemeriksaan dan ujian yang didokumenkan yang dijalankan di kemudahan pengilang sebelum penghantaran. Skopnya hendaklah dipersetujui dalam kontrak pembelian.
Adakah FAT diperlukan untuk kilang bir kecil 10HL?
FAT boleh bernilai untuk kilang bir 10HL, terutamanya apabila ia termasuk kawalan PLC, injap pneumatik, pelbagai pakej utiliti atau penghantaran ke luar negara. Kedalaman ujian yang sesuai bergantung pada kerumitan sistem dan keperluan risiko pembeli.
Bolehkah kilang membuktikan bahawa kilang bir saya akan mengeluarkan dua kali sehari?
Kilang boleh mengesahkan spesifikasi peralatan dan menunjukkan fungsi kawalan tertentu. Ia mungkin tidak dapat mengeluarkan semula utiliti tapak akhir anda, pemasangan paip dan keadaan operasi. Sasaran prestasi dua minuman sehari juga harus ditangani melalui kriteria pentauliahan dan penerimaan tapak.
Sekiranya pembeli menghadiri FAT secara peribadi?
Kehadiran secara peribadi boleh berguna, tetapi FAT jauh berstruktur juga boleh berfungsi jika pembekal menyediakan demonstrasi langsung, rekod ujian dan bukti video yang jelas. Kaedah pemeriksaan dan proses sign-off hendaklah dipersetujui sebelum tarikh FAT.
Apa yang berlaku jika kilang bir gagal FAT?
Pembekal dan pembeli hendaklah merekodkan item yang gagal, bersetuju dengan tindakan pembetulan dan mengulangi ujian yang berkaitan. Akibat penghantaran dan pembayaran hendaklah mengikut terma yang dipersetujui dalam kontrak pembelian.
Adakah sijil FAT sama dengan dokumentasi CE atau PED?
Tidak. Laporan FAT merekodkan keputusan pemeriksaan dan ujian kilang yang dipersetujui. Dokumen berkaitan CE atau PED menangani keperluan pematuhan peraturan yang berkenaan. Satu tidak menggantikan yang lain.
Bolehkah CASSMAN menyediakan pelan FAT khusus peralatan?
Pembeli boleh menghantar CASSMAN senarai peralatan mereka, fungsi kawalan yang diperlukan dan keperluan pasaran destinasi untuk membincangkan skop FAT yang sesuai sebagai sebahagian daripada cadangan projek.
Merancang Projek Kilang Bir Automatik?
Hantar CASSMAN konfigurasi kilang bir anda, senarai peralatan bilik bawah tanah, keperluan automasi, negara destinasi dan kriteria penerimaan yang dicadangkan.
Hubungi CASSMAN untuk membincangkan sebut harga kilang bir, skop FAT dan pelan pentauliahan anda.
Bersedia untuk Membina Kilang Bir Anda dengan Rakan Kongsi Dipercayai?
Jangan mengemudi dunia pembuatan kilang bir sahaja. Biarkan pasukan jurutera berpengalaman saya memberikan anda sebut harga tanpa obligasi dan reka bentuk awal untuk projek anda.
Jinan Cassman Machinery Co., Ltd. terlibat terutamanya dalam peralatan bir, peralatan penyulingan wiski, penapaian biologi dan peralatan perlindungan alam sekitar, antara lain.