Hjem »
Vores tjenester »
Blog »
Bryggeriudstyr FAT-tjekliste: Hvad skal du teste, før dit 10HL-system sendes
Bryggeriudstyr FAT-tjekliste: Hvad skal du teste, før dit 10HL-system sendes
Forfatter: Henry Chen Udgivelsestid: 27-10-2026 Oprindelse: Cassman
At bestille et bryggeri fra en oversøisk producent indebærer et øjeblik med særlig risiko: udstyret er færdigt, men det er ikke afsendt endnu.
På dette stadium er nogle problemer relativt nemme at identificere og rette. Efter at udstyret er pakket, eksporteret og installeret, kan de samme problemer tage meget længere tid – og koste meget mere – at løse.
Derfor definerer erfarne bryggerikøbere en Factory Acceptance Test (FAT), før produktionen begynder. FAT giver køber og producent en aftalt måde at inspicere udstyr, gennemgå dokumenter og teste funktioner før forsendelse.
Denne guide forklarer, hvad der skal inkluderes i en FAT for et automatiseret 10HL-bryggeri, hvad der ikke kan bevises på fabrikken, og hvordan man gør resultaterne nyttige til endelig betaling og idriftsættelse af stedet.
Hurtigt svar: Hvad skal et bryggefedt indeholde?
Et bryggeriudstyr FAT bør verificere de aftalte specifikationer og funktioner, der med rimelighed kan kontrolleres på producentens anlæg.
For et 10HL bryggeri inkluderer dette normalt:
Fartøjets dimensioner, beslag, finish og identifikation
Gældende tryk- og lækagetest-registreringer
Pumper, motorer og ventildrift
Instrumentsignaler og kalibreringsregistreringer
PLC og HMI funktioner
Pneumatiske ventilsekvenser
Alarmer, aflåsninger og nødstopfunktioner
El- og kontroldokumentation
Materiale, test og overensstemmelsesdokumenter
En specificeret liste over åbne problemer og korrigerende handlinger
FAT er ikke det samme som at bevise fuld bryggeriydelse på stedet. Den endelige bekræftelse af hjælpeprogrammer, procesgennemløb og driftsydelse kræver installation, idriftsættelse og accepttest på stedet.
Hvorfor er et fedtstof vigtigt for bryggeriudstyr?
Et bryggeri er et sammenhængende produktionssystem. Et kar kan være godt lavet, mens en sensor er forkert kortlagt, en pneumatisk ventil fungerer i den forkerte rækkefølge, eller en HMI-skærm viser den forkerte tanktemperatur.
Disse problemer er sværere at få øje på i et tilbud eller et produktionsbillede.
En dokumenteret FAT hjælper købere:
Bekræft, at udstyret matcher det godkendte omfang.
Identificer defekter eller manglende varer inden forsendelse.
Test kontrolfunktioner under aftalte fabriksforhold.
Gennemgå dokumenter, mens rettelser stadig er praktiske.
Etabler en klar registrering af, hvad der er bestået, bestået eller mangler at blive testet på stedet.
For automatiserede projekter er FAT'en særlig værdifuld, fordi køberen ikke kun køber rustfrit ståludstyr, men også logikken , der får udstyret til at fungere sikkert og forudsigeligt.
Aftal FAT-omfanget før fremstilling
En nyttig FAT starter i god tid før inspektionsdatoen.
Køber og leverandør bør blive enige om:
Den godkendte udstyrsliste
Generelle arrangementstegninger
Tank tegninger
Foreløbig eller godkendt P&ID
Elektriske tegninger
Beskrivelse af kontrolfunktion
Gældende certificeringskrav
FAT test procedurer
Acceptkriterier
Hvem vil deltage eller anmelde eksternt
Hvordan defekter vil blive registreret og lukket
Hvis citatet blot siger 'FAT inkluderet', spørg, hvad det betyder.
Betyder det en visuel inspektion? Pumpedrift? PLC simulering? Gennemgang af trykprøverekord? En bevidnet test med køber? Disse er forskellige niveauer af verifikation.
Den bedste FAT-tjekliste er knyttet til den faktiske indkøbsordre – ikke en generisk fabriksskabelon.
Bekræft, at hvert fartøj matcher de godkendte tegninger
For et projekt med et bryggeri begynder seks gæringstanke, to lyse øltanke og forsyningsbeholdere med udstyrsidentifikation.
Check:
Udstyrsmærke eller serienummer
Fartøjstype og mængde
Nominel og arbejdskapacitet, som specificeret
Overordnede dimensioner
Tilslutningsstørrelser og placeringer
Manways, havne og tilbehør
Oplysninger om navneskilt
Angivne materialer og overfladefinish
Isolering og kappearrangement, hvor det er relevant
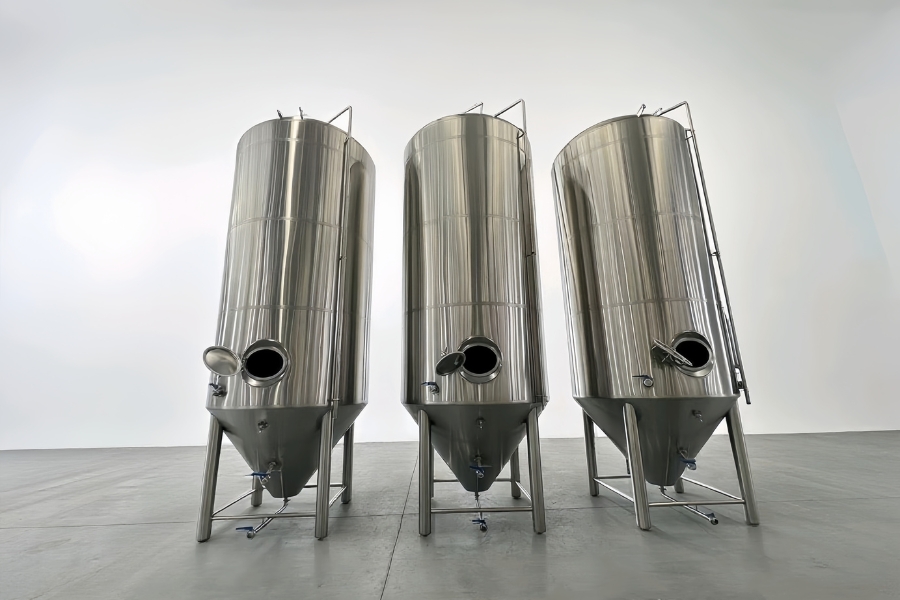
For hver fermentor sammenlignes de leverede fittings med den godkendte specifikation. Disse kan omfatte en tørhoppeport, kulsyresten, prøvetagningsventil, reolarm, CIP-sprayenhed, temperatursensor og trykrelateret tilbehør.
For hver tank med lyst øl skal du kontrollere den aftalte kulsyretilsætning, prøveudtagning, trykkontrol og CIP-forbindelser.
Inspicér ikke kun efter udseende
En poleret tank kan se komplet ud, mens en port mangler eller er placeret, hvor den vil forstyrre installationen. Medbring de godkendte tegninger til inspektionen og noter uoverensstemmelser med udstyrsmærke.
Gennemgå tryk-, lækage- og fremstillingstestposter
Fartøjer og jakker skal testes i overensstemmelse med de aftalte designkrav og gældende overensstemmelsesvurderingsrute.
Gennemgangen af FAT-dokumenter kan omfatte:
Tryktestprocedurer og resultater
Jakke test optegnelser
Lækagetest registreringer
Materialecertifikater
Svejseinspektionsjournaler, hvor det er specificeret
Overfladebehandlingsjournaler, hvor det er specificeret
Navneskilt og design-trykoplysninger
For udstyr beregnet til EU skal køber også bekræfte, at dokumentationen for trykudstyret stemmer overens med de specifikke beholdere, der købes . En leverandørs generelle certifikat er ikke en erstatning for gennemgang af den gældende dokumentation og overensstemmelsesrute for den faktiske ordre.
Hvis dit projekt omfatter PED-relaterede krav, skal du definere udstyrsomfang, dokumentation og ansvarlige parter i kontrakten før produktion – ikke under den endelige inspektion.
Test pumper og motorer
Pumper bør kontrolleres i forhold til udstyrslisten og kontroldesignet.
FAT kan verificere:
Korrekt pumpeidentifikation
Motorspecifikation
Rotationsretning
Start og stop funktioner
Lokal og HMI kontrol, hvis specificeret
VFD-respons på tværs af det tilladte driftsområde
Relevante alarmer og beskyttelsesfunktioner
Instrumentfeedback vises på HMI
Hvor fabrikken ikke kan tilslutte en pumpe til det komplette tilsigtede proceskredsløb, bør testrapporten sige det. Den skal skelne mellem elektrisk og funktionel verifikation på fabrikken og hydraulisk ydelsesbekræftelse under idriftsættelse.
Kontroller manuelle og pneumatiske ventiler mod P&ID
For et automatiseret bryggeri er en ventilliste et af de mest nyttige FAT-dokumenter.
Hver pneumatisk ventil skal have:
Et unikt tagnummer
En placering på P&ID
En defineret procesfunktion
En specificeret normal- eller fejlposition, hvor det er relevant
Korrekt PLC input og output mapping
En tilsvarende HMI-indikation, hvis specificeret
Under test skal du bekræfte, at den ventil, der er kommanderet på HMI'en, er den ventil, der rent faktisk bevæger sig.
Kontroller derefter den relevante rækkefølge. For eksempel:
Åbner den tilsigtede vandventil, før dens pumpe starter?
Kan en pumpe køre mod en lukket procesvej?
Er inkompatible strømningsveje forhindret af en aflåsning?
Kommer der en alarm, hvis en ventil ikke når den ønskede position, hvor der er monteret feedback?
Testen skal også identificere ventiler, der forbliver manuelle . 'Automatisk bryghus' betyder ikke, at hver ventil aktiveres automatisk.
Bekræft instrumenter og sensorsignaler
Et 10HL automatiseret bryggeri kan bruge temperatursensorer, flowmålere, tryksensorer, niveauafbrydere og andre instrumenter på tværs af bryggeriet, kælderen og forsyningssystemerne.
FAT skal bekræfte, at:
Hvert instrument er installeret på det rigtige sted.
Dens tag matcher tegningerne og PLC/HMI.
Den viste aflæsning er plausibel under testbetingelserne.
Alarmgrænser konfigureres som aftalt.
Kalibrerings- eller verifikationsposter er tilgængelige, hvor det er angivet.
En afbrudt eller fejlbehæftet sensor udløser den tilsigtede reaktion.
Et almindeligt kontrolsystemproblem er signalfejlidentifikation : instrumentet virker, men PLC'en viser det som det forkerte fartøj eller bruger det i den forkerte rækkefølge. En punkt-for-punkt kontrol hjælper med at finde dette før forsendelse.
Test PLC og HMI funktioner
For et bryggeri specificeret med en Siemens S7-1200 PLC eller en anden aftalt platform skal du kontrollere de købte funktioner , ikke kun hardwarens mærke.
FAT-testplanen kan dække:
Brugerlogin og tilladelsesniveauer
Oprettelse, opbevaring og redigering af opskrifter
Flertrins mæskesekvens
Indtastning af sætpunkt
Temperaturkontrolreaktion
Pumpekommandoer
Flowmåleren viser
Automatiske og manuelle driftstilstande
Batch-tendenser eller proces-kurve-registrering
Alarm historie
Datalogning
Tank temperaturkontrol skærme
Bed leverandøren om at demonstrere en typisk driftssekvens ved hjælp af den aftalte testmetode.
Hvor levende vand, damp eller produktcirkulation ikke er tilgængelig, kan softwaresimulering være nyttig - men rapporten skal identificere, hvilke resultater der blev simuleret . Disse funktioner skal bekræftes yderligere under idriftsættelsen af stedet.
Kontroller bestemmelser om fremtidig udvidelse separat
Hvis projektet inkluderer ekstra PLC I/O eller otte forudkablede fremtidige tankkontrolpositioner, skal du kontrollere, hvad der faktisk er blevet installeret:
Reservehardware eller reserveret panelplads?
Forkablede terminaler?
HMI sider?
Temperaturregulatorer?
Ekstra netværkskapacitet?
Dokumenterede tilslutningspunkter?
'Forberedt til otte fremtidige tanke' bør have en klar, inspicerbar betydning.
Udfordr sikkerhedsfunktioner – Overhold ikke bare normal drift
Normal drift er kun halvdelen af en nyttig FAT. Testen skal også spørge, hvad der sker, når noget går galt.
Relevante kontroller kan omfatte:
Nødstop-reaktion
Motor overbelastningsreaktion
Høj temperatur alarm
Lavt niveau beskyttelse
Pumpe tørløbsbeskyttelse, hvor specificeret
Forkert ventilpositionsrespons
Reaktion på sensorfejl
Tab af trykluft
Strømafbrydelse og genstartsadfærd
Opvarmningstilladelser og nedlukningslogik
Den nøjagtige liste skal følge det godkendte design og risikovurdering. Nogle beskyttelsesfunktioner kan afhænge af udstyr eller hjælpeprogrammer på stedet, som ikke er tilgængelige på fabrikken; disse bør udtrykkeligt videreføres til test på stedet.
Et system er ikke klar, blot fordi HMI-animationen ser overbevisende ud. Kritiske sikringer bør testes og registreres.
Gennemgå CIP-systemet som en funktionel pakke
For et bryggeri udstyret med separate kaustik-, syre- eller desinfektionstanke og genvindingstanke, bør FAT-tjek gå ud over at tælle tanke.
Verificere:
Tank identifikation og volumener
Varme- og temperaturstyringsfunktioner
Niveauindikation eller niveauafbrydere
CIP pumpedrift
Ventilføring
Dræn- og genopretningsveje
Kemisk kompatible materialer som specificeret
Relevante alarmer og sikkerhedsbeskyttelser
Tilgængelig betjeningsvejledning
FAT kan bekræfte kontrolfunktioner og montering, men rengøringseffektiviteten i det installerede bryggeri afhænger også af flow, sprøjteanordningens ydeevne, kemikalier og driftsprocedurer på stedet.
For købere, der vurderer fermenterens rengøringsevne CASSMAN Blog indeholder også bryggeriplanlægning og driftsemner, der kan understøtte valg af udstyr.
Tjek, hvad der er – og ikke er – blevet samlet på fabrikken
Store bryggerisystemer kan delvist samles til FAT og derefter adskilles til pakning og forsendelse.
Bed leverandøren om at vise:
Hvilke rør og komponenter var fysisk forbundet
Hvilke forbindelser blev midlertidigt samlet
Hvilke funktioner blev testet gennem simulering
Hvilke test kunne ikke gennemføres før afsendelse
Hvordan afbrudte linjer vil blive mærket
Om der medfølger genmonteringstegninger og kabelmærkater
Denne sondring er væsentlig. En fabriksdemonstration af en PLC-sekvens er nyttig, men den beviser ikke, at alle på stedet installerede rør, dampforbindelser og glykolkredsløb vil fungere efter hensigten efter genmontering.
Gennemgå dokumentpakken, før du godkender forsendelsen
En komplet FAT er også en milepæl for dokumentaccept.
Den nødvendige pakke afhænger af udstyr og destinationsmarked, men en 10HL-bryggerikøber kan anmode om:
Dokument
Hvad skal verificeres
Godkendt udstyrsliste
Mængder og specifikationer matcher ordren
Generelle arrangementstegninger
Installationsmål og adgangskrav
P&ID
Udstyrsmærker, ventiler, instrumenter og linjefunktioner
Elektriske tegninger
Panellayout, ledninger og feltforbindelser
PLC/HMI funktionsliste
Aftalt kontrolomfang og driftsformer
Materialecertifikater
Sporbarhed for specificerede materialer
Testcertifikater
Resultater for de identificerede kar eller komponenter
Gældende overensstemmelsesdokumenter
Korrekt omfang, udstyr og destinationsmarkedskrav
Betjeningsmanualer
Instruktioner til det medfølgende udstyr
Vedligeholdelsesmanualer
Serviceintervaller og procedurer
Reservedelsliste
Identificerbare dele og anbefalede mængder
FAT rapport
Testresultater, afvigelser og sign-off status
For destinationsspecifikke overensstemmelsesdokumenter skal køber og leverandør bekræfte de nøjagtige juridiske og kontraktmæssige krav til det leverede udstyr. Undgå at antage, at ét certifikat dækker hvert fartøj, elektrisk komponent eller forsyningspakke i et komplet bryggeri.
FAT-tjekliste for et automatiseret 10HL-bryggeri
Brug denne komprimerede tjekliste under et fabriksbesøg eller fjernvidnetest:
Test område
Nøglespørgsmål
Resultat
Fartøjsidentifikation
Passer mærker, mængder og dimensioner til godkendte tegninger?
Bestå / Åben
Beslag
Er alle specificerede porte, ventiler og tilbehør installeret?
Bestå / Åben
Fremstillingsoptegnelser
Er påkrævet materiale og inspektionsoptegnelser tilgængelige?
Bestå / Åben
Trykprøvning
Registreres relevante resultater for det identificerede udstyr?
Bestå / Åben
Pumper og motorer
Virker kommandoer og feedback efter hensigten?
Bestå / Åben
Pneumatiske ventiler
Udfører hver mærkede ventil sin tildelte funktion?
Bestå / Åben
Sensorer
Er aflæsninger og PLC/HMI-kortlægninger korrekte?
Bestå / Åben
Opskrifter
Kan autoriserede brugere gemme og redigere opskrifter som angivet?
Bestå / Åben
Automatiske sekvenser
Følger demonstrerede trin den aftalte logik?
Bestå / Åben
Sikkerhedsfunktioner
Reagerer aftalte alarmer og sikringer korrekt?
Bestå / Åben
CIP system
Er tanke, styringer, pumper og ruteføring i overensstemmelse med omfanget?
Bestå / Åben
Forberedelse af udvidelse
Er specificerede reserveforbindelser og kontroller verificerbare?
Bestå / Åben
Dokumentation
Er de nødvendige tegninger, manualer og certifikater komplette?
Bestå / Åben
Pakningsklarhed
Er komponenter mærket og åbne problemer løst?
Bestå / Åben
Tilføj en fjerde status - 'Udskudt til websted' -hvor en test virkelig kræver installerede hjælpeprogrammer eller det færdige bryggeri. Markér ikke en ikke-udført prøve som bestået.
Hvordan skal FAT-fund registreres?
Hvert problem skal skrives i en åben liste med:
Varenummer
Udstyrsmærke
Beskrivelse af problemet
Foto- eller videoreference, hvor det er nyttigt
Aftalt korrigerende handling
Ansvarlig part
Afslutningsfrist
Krav til gentest
Lukningsbeviser
Klassificer problemer efter deres indvirkning. For eksempel bør en kontrolsekvensfejl, der kunne forhindre sikker drift, ikke behandles på samme måde som en kosmetisk mærkningskorrektion.
Inden forsendelsesgodkendelsen skal begge parter aftale, hvilke problemer der skal lukkes på fabrikken, og om eventuelle mindre genstande med rimelighed kan lukkes under installationen.
Skal den endelige betaling være knyttet til FAT-godkendelsen?
Mange købere beder om at foretage den endelige saldobetaling efter en vellykket FAT. Dette kan være en fornuftig kommerciel ordning, forudsat at købskontrakten definerer det klart.
Aftalen bør specificere:
FAT-omfanget og acceptkriterier
Hvordan køberen vidner eller anmelder resultater
Tiden til at rapportere fund
Hvordan fejlslagne tests korrigeres og gentages
Hvad sker der, hvis køber ikke kan deltage
Hvilke dokumenter skal afleveres inden godkendelse
Den nøjagtige betalingsmilepæl
Om forsendelsen kræver skriftlig frigivelse
Dette beskytter både køber og leverandør. En betalingsbetingelse er mest effektiv, når 'succesfuld FAT' har en aftalt, dokumenteret betydning.
Hvad FAT ikke kan bevise: Planlæg en separat webstedsaccepttest
Selv en grundig FAT kan ikke genskabe enhver tilstand på bryggeriet.
Efter installationen skal kunden og leverandøren verificere relevante emner som:
Indgående strømkvalitet
Vandtemperatur, tryk og flow
Dampforsyning og distribution
Glykol ydeevne
Trykluftkvalitet og kapacitet
Feltinstalleret rør og ledninger
Afløb og ventilation
Urtkølende ydeevne
Fuldfør operationelle sekvenser
Operatøruddannelse
Disse kontroller hører hjemme i idriftsættelse og site accept test (SAT).
For et bryggeri, der forventes at lave to 10HL bryg på en produktionsdag, kan FAT validere udstyr og kontrolfunktioner; den komplette to-bryg ydeevne bør vurderes i forhold til de aftalte betingelser og acceptplan.
Hvordan CASSMAN understøtter bryggeriprojektverifikation
CASSMAN arbejder med bryggerikøbere om udstyrskonfiguration, tegninger og international projektlevering. Når du planlægger en FAT, er den mest nyttige tilgang at koble inspektionsartikler til de specifikke projektdokumenter og udstyrsmærker.
For et automatiseret bryggeri kan købere diskutere med CASSMAN-teamet:
En aftalt FAT-tjekliste
Inspektion af fartøj og tilbehør
Test-rekord gennemgang
Kontrol-funktion demonstrationer
Pneumatiske ventillister
P&ID og el-dokumentgennemgang
Arrangementer om fjernvidne eller personligt vidne
Et bryggeri FAT er ikke et ceremonielt besøg for at se færdigt udstyr. Det er en mulighed for at besvare tre praktiske spørgsmål:
Byggede producenten det, vi bestilte?
Fungerer de funktioner, der er tilgængelige for fabrikstest, som aftalt?
Ved vi præcis, hvad der mangler at blive verificeret efter installationen?
Når disse svar er dokumenteret, kan køberen træffe en mere informeret forsendelsesbeslutning – og installationsteamet får et klarere udgangspunkt.
Den mest effektive FAT planlægges på tilbudsstadiet, udføres i forhold til godkendte dokumenter og afsluttes med en underskrevet rapport og en lukket - eller klart administreret - liste med åbent emne.
FAQ: Accepttests for bryggeriudstyr fra fabrikken
Hvad betyder FAT ved køb af bryggeriudstyr?
FAT står for Factory Acceptance Test . Det er en dokumenteret inspektions- og testproces, der udføres på producentens anlæg inden forsendelse. Dens omfang bør aftales i købskontrakten.
Er en FAT nødvendig for et lille 10HL bryggeri?
En FAT kan være værdifuld for et 10HL-bryggeri, især når det inkluderer PLC-styringer, pneumatiske ventiler, flere hjælpepakker eller oversøisk forsendelse. Den passende dybde af test afhænger af systemets kompleksitet og købers risikokrav.
Kan fabrikken bevise, at mit bryggeri vil producere to bryg om dagen?
Fabrikken kan verificere udstyrsspecifikationer og demonstrere visse kontrolfunktioner. Det er muligvis ikke i stand til at gengive dine endelige hjælpeprogrammer, installerede rør og driftsforhold. Et præstationsmål for to bryg pr. dag bør også adresseres gennem idriftsættelse og acceptkriterier for stedet.
Skal køber møde personligt til FAT?
Personlig deltagelse kan være nyttig, men en struktureret fjern-FAT kan også fungere, hvis leverandøren leverer live demonstrationer, testoptegnelser og tydelige videobeviser. Inspektionsmetoden og afmeldingsprocessen skal aftales inden FAT-datoen.
Hvad sker der, hvis bryggeriet fejler FAT?
Leverandøren og køberen bør registrere den fejlbehæftede vare, aftale korrigerende handling og gentage den relevante test. Forsendelses- og betalingskonsekvenser bør følge vilkårene aftalt i købskontrakten.
Er et FAT-certifikat det samme som CE- eller PED-dokumentation?
Nej. En FAT-rapport registrerer resultaterne af aftalte fabriksinspektioner og -test. CE- eller PED-relaterede dokumenter omhandler gældende lovmæssige overensstemmelseskrav. Det ene erstatter ikke det andet.
Kan CASSMAN levere en udstyrsspecifik FAT-plan?
Købere kan sende CASSMAN deres udstyrsliste, nødvendige kontrolfunktioner og destinationsmarkedskrav for at diskutere et passende FAT-omfang som en del af projektforslaget.
Planlægger du et automatiseret bryggeriprojekt?
Send CASSMAN din bryghuskonfiguration, kælderudstyrsliste, automatiseringskrav, destinationsland og foreslåede acceptkriterier.
Kontakt CASSMAN for at diskutere dit bryggeritilbud, FAT-omfang og idriftsættelsesplan.
Klar til at bygge dit bryggeri med en betroet partner?
Naviger ikke alene i bryggeriproduktionens verden. Lad mit team af erfarne ingeniører give dig et uforpligtende tilbud og et foreløbigt design til dit projekt.
Jinan Cassman Machinery Co., Ltd. beskæftiger sig hovedsageligt med blandt andet øludstyr, whiskydestilleriudstyr, biologisk gæring og miljøbeskyttelsesudstyr.