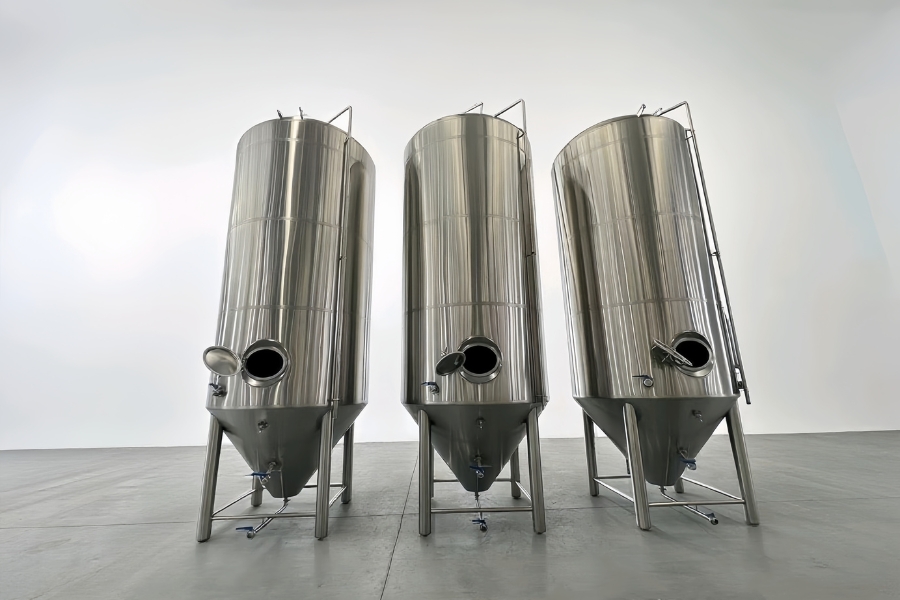
การสั่งซื้อโรงเบียร์จากผู้ผลิตในต่างประเทศมีความเสี่ยงเป็นพิเศษ: อุปกรณ์เสร็จสิ้นแล้ว แต่ยังไม่ได้จัดส่ง.
ในขั้นตอนนี้ ปัญหาบางอย่างสามารถระบุและแก้ไขได้ง่าย หลังจากบรรจุ ส่งออก และติดตั้งอุปกรณ์แล้ว ปัญหาเดียวกันนี้อาจใช้เวลานานกว่ามากและมีค่าใช้จ่ายสูงกว่ามากในการแก้ไข
นั่นคือเหตุผลที่ผู้ซื้อโรงเบียร์ที่มีประสบการณ์กำหนดการ ทดสอบการยอมรับของโรงงาน (FAT) ก่อนเริ่มการผลิต FAT ช่วยให้ผู้ซื้อและผู้ผลิตมีวิธีการที่ตกลงกันในการตรวจสอบอุปกรณ์ ตรวจสอบเอกสาร และทดสอบฟังก์ชันก่อนจัดส่ง
คู่มือนี้จะอธิบายสิ่งที่ควรรวมไว้ใน FAT สำหรับโรงเบียร์ 10HL แบบอัตโนมัติ สิ่งที่ไม่สามารถพิสูจน์ได้ที่โรงงาน และวิธีการทำให้ผลลัพธ์มีประโยชน์สำหรับการชำระเงินขั้นสุดท้ายและการทดสอบการใช้งานที่ไซต์งาน
คำตอบด่วน: FAT ของโรงเบียร์ควรรวมอะไรบ้าง
อุปกรณ์โรงเบียร์ FAT ควรตรวจสอบ ข้อกำหนดและฟังก์ชันที่ตกลงกันไว้ซึ่งสามารถตรวจสอบได้อย่างสมเหตุสมผลที่โรงงานของผู้ผลิต.
สำหรับโรงเบียร์ 10HL โดยทั่วไปจะประกอบด้วย:
ขนาดเรือ อุปกรณ์ตกแต่ง ผิวสำเร็จ และการระบุ
บันทึกการทดสอบแรงดันและการรั่วไหลที่ใช้งานได้
การทำงานของปั๊ม มอเตอร์ และวาล์ว
สัญญาณเครื่องมือและบันทึกการสอบเทียบ
ฟังก์ชั่น PLC และ HMI
ลำดับของวาล์วนิวแมติก
สัญญาณเตือน อินเตอร์ล็อค และฟังก์ชันหยุดฉุกเฉิน
เอกสารไฟฟ้าและการควบคุม
เอกสารวัสดุ การทดสอบ และการปฏิบัติตามข้อกำหนด
รายการปัญหาที่ยังค้างอยู่และการดำเนินการแก้ไขที่แยกรายการ
FAT ไม่เหมือนกับการพิสูจน์ประสิทธิภาพการผลิตเบียร์เต็มรูปแบบที่ไซต์งาน การยืนยันขั้นสุดท้ายเกี่ยวกับระบบสาธารณูปโภค ปริมาณงานของกระบวนการ และประสิทธิภาพการทำงาน จำเป็นต้องมีการติดตั้ง การทดสอบการใช้งาน และการทดสอบการยอมรับไซต์
เหตุใด FAT จึงมีความสำคัญสำหรับอุปกรณ์โรงเบียร์
โรงเบียร์เป็นระบบการผลิตที่เชื่อมต่อถึงกัน ภาชนะสามารถสร้างได้ดีในขณะที่เซ็นเซอร์อยู่ในตำแหน่งที่ไม่ถูกต้อง วาล์วนิวแมติกทำงานในลำดับที่ไม่ถูกต้อง หรือหน้าจอ HMI แสดงอุณหภูมิของถังไม่ถูกต้อง
ปัญหาเหล่านี้พบได้ยากในใบเสนอราคาหรือภาพถ่ายการผลิต
FAT ที่เป็นเอกสารจะช่วยให้ผู้ซื้อ:
ยืนยันว่าอุปกรณ์ตรงกับขอบเขตที่ได้รับอนุมัติ
ระบุข้อบกพร่องหรือสิ่งของที่ขาดหายไปก่อนจัดส่ง
ทดสอบฟังก์ชั่นการควบคุมภายใต้เงื่อนไขโรงงานที่ตกลงกัน
ตรวจสอบเอกสารในขณะที่การแก้ไขยังคงใช้งานได้จริง
สร้างบันทึกที่ชัดเจนเกี่ยวกับสิ่งที่ผ่าน ล้มเหลว หรือยังคงได้รับการทดสอบ ณ สถานที่ปฏิบัติงาน
สำหรับโครงการอัตโนมัติ FAT มีค่าอย่างยิ่งเนื่องจากผู้ซื้อไม่เพียงแต่ซื้ออุปกรณ์สแตนเลสเท่านั้น แต่ยังรวมถึง ตรรกะที่ทำให้อุปกรณ์ทำงานได้อย่างปลอดภัยและคาดเดาได้.
เห็นด้วยกับขอบเขต FAT ก่อนการผลิต
FAT ที่เป็นประโยชน์เริ่มต้นก่อนวันตรวจ
ผู้ซื้อและซัพพลายเออร์ควรตกลงกันในเรื่อง:
รายการอุปกรณ์ที่ได้รับอนุมัติ
ภาพวาดการจัดเรียงทั่วไป
ภาพวาดรถถัง
P&ID เบื้องต้นหรือที่ได้รับอนุมัติ
แบบไฟฟ้า
คำอธิบายฟังก์ชันการควบคุม
ข้อกำหนดการรับรองที่บังคับใช้
ขั้นตอนการตรวจ FAT
เกณฑ์การยอมรับ
ใครจะเข้าร่วมหรือทบทวนจากระยะไกล
ข้อบกพร่องจะถูกบันทึกและปิดอย่างไร
หากใบเสนอราคาระบุว่า 'FAT รวมอยู่ด้วย' ให้ถามว่านั่นหมายความว่าอย่างไร
หมายถึงการตรวจด้วยสายตาหรือเปล่า? การทำงานของปั๊ม? การจำลอง PLC? ตรวจสอบบันทึกการทดสอบความดัน? การทดสอบแบบเห็นกับผู้ซื้อ? สิ่งเหล่านี้คือการตรวจสอบในระดับต่างๆ
รายการตรวจสอบ FAT ที่ดีที่สุดจะเชื่อมโยงกับใบสั่งซื้อจริง ไม่ใช่เทมเพลตทั่วไปของโรงงาน
ยืนยันว่าเรือทุกลำตรงกับแบบที่ได้รับการอนุมัติ
สำหรับโครงการที่มีโรงเบียร์ ถังหมัก 6 ถัง ถังเบียร์สีสดใส 2 ถัง และภาชนะเอนกประสงค์ ให้เริ่มต้นด้วยการระบุอุปกรณ์
ตรวจสอบ:
ป้ายอุปกรณ์หรือหมายเลขซีเรียล
ประเภทเรือและปริมาณ
กำหนดและกำลังการผลิตตามที่ระบุ
ขนาดโดยรวม
ขนาดและตำแหน่งของการเชื่อมต่อ
Manways พอร์ตและอุปกรณ์เสริม
ข้อมูลแผ่นป้าย
วัสดุที่ระบุและการตกแต่งพื้นผิว
การจัดเรียงฉนวนและแจ็คเก็ต หากมี
สำหรับถังหมักแต่ละเครื่อง ให้เปรียบเทียบอุปกรณ์ที่จัดส่งกับข้อกำหนดที่ได้รับอนุมัติ สิ่งเหล่านี้อาจรวมถึงช่องดรายกระโดด หินคาร์บอเนต วาล์วเก็บตัวอย่าง แขนแร็ค อุปกรณ์สเปรย์ CIP เซ็นเซอร์อุณหภูมิ และอุปกรณ์เสริมที่เกี่ยวข้องกับแรงดัน
สำหรับถังเบียร์สว่างแต่ละถัง ให้ตรวจสอบปริมาณคาร์บอนไดออกไซด์ การสุ่มตัวอย่าง การควบคุมแรงดัน และการเชื่อมต่อ CIP ที่ตกลงไว้
อย่าตรวจสอบโดยรูปลักษณ์ภายนอกเพียงอย่างเดียว
ถังขัดเงาอาจดูสมบูรณ์ในขณะที่พอร์ตหายไปหรืออยู่ในตำแหน่งที่จะรบกวนการติดตั้ง นำแบบที่ได้รับการอนุมัติไปตรวจสอบและบันทึกความคลาดเคลื่อนด้วยแท็กอุปกรณ์
ตรวจสอบบันทึกการทดสอบแรงดัน การรั่วไหล และการผลิต
เรือและแจ็คเก็ตควรได้รับการทดสอบตาม ข้อกำหนดการออกแบบที่ตกลงกันและเส้นทางการประเมินความสอดคล้องที่เกี่ยวข้อง.
การตรวจสอบเอกสาร FAT อาจรวมถึง:
ขั้นตอนและผลลัพธ์การทดสอบแรงดัน
บันทึกการทดสอบแจ็คเก็ต
บันทึกการทดสอบการรั่ว
ใบรับรองวัสดุ
บันทึกการตรวจสอบการเชื่อมตามที่ระบุไว้
บันทึกการรักษาพื้นผิว ตามที่ระบุไว้
ป้ายชื่อและข้อมูลแรงดันการออกแบบ
สำหรับอุปกรณ์ที่มีไว้สำหรับสหภาพยุโรป ผู้ซื้อควรยืนยันด้วยว่าเอกสารเกี่ยวกับอุปกรณ์แรงดันตรงกับ เรือเฉพาะ ซื้อ ที่ ใบรับรองทั่วไปของซัพพลายเออร์ไม่สามารถใช้แทนการตรวจสอบเอกสารที่เกี่ยวข้องและเส้นทางการปฏิบัติตามข้อกำหนดสำหรับคำสั่งซื้อจริง
หากโครงการของคุณมีข้อกำหนดที่เกี่ยวข้องกับ PED ให้กำหนดขอบเขตอุปกรณ์ เอกสาร และฝ่ายที่รับผิดชอบในสัญญาก่อนการผลิต ไม่ใช่ในระหว่างการตรวจสอบขั้นสุดท้าย
ทดสอบปั๊มและมอเตอร์
ควรตรวจสอบปั๊มกับรายการอุปกรณ์และการออกแบบการควบคุม
FAT อาจตรวจสอบ:
การระบุปั๊มที่ถูกต้อง
ข้อมูลจำเพาะของมอเตอร์
ทิศทางการหมุน
เริ่มและหยุดฟังก์ชั่น
การควบคุมท้องถิ่นและ HMI หากระบุไว้
การตอบสนอง VFD ตลอดช่วงการทำงานที่อนุญาต
สัญญาณเตือนและฟังก์ชันการป้องกันที่เกี่ยวข้อง
ข้อเสนอแนะของเครื่องมือที่แสดงบน HMI
ในกรณีที่โรงงานไม่สามารถเชื่อมต่อเครื่องสูบเข้ากับวงจรกระบวนการที่ต้องการได้ครบถ้วน รายงานการทดสอบควรระบุเช่นนั้น ควรแยกแยะระหว่าง การตรวจสอบทางไฟฟ้าและการทำงานที่โรงงาน และ การยืนยันประสิทธิภาพไฮดรอลิกระหว่างการทดสอบเดินเครื่อง.
ตรวจสอบวาล์วแบบแมนนวลและนิวเมติกกับ P&ID
สำหรับโรงเบียร์แบบอัตโนมัติ รายการวาล์วเป็นหนึ่งในเอกสาร FAT ที่มีประโยชน์ที่สุด
วาล์วนิวแมติกแต่ละตัวควรมี:
หมายเลขแท็กที่ไม่ซ้ำ
ตำแหน่งบน P&ID
ฟังก์ชันกระบวนการที่กำหนดไว้
ตำแหน่งปกติหรือตำแหน่งล้มเหลวที่ระบุ ถ้ามี
แก้ไขการแมปอินพุตและเอาต์พุต PLC ที่ถูกต้อง
ตัวบ่งชี้ HMI ที่สอดคล้องกัน หากระบุไว้
ในระหว่างการทดสอบ ให้ยืนยันว่าวาล์วที่สั่งบน HMI เป็นวาล์วที่เคลื่อนไหวจริง
จากนั้นตรวจสอบลำดับที่เกี่ยวข้อง ตัวอย่างเช่น:
วาล์วน้ำที่ต้องการเปิดก่อนปั๊มสตาร์ทหรือไม่
ปั๊มสามารถวิ่งสวนทางกับกระบวนการปิดได้หรือไม่
เส้นทางการไหลที่เข้ากันไม่ได้ถูกป้องกันโดยลูกโซ่หรือไม่
สัญญาณเตือนจะปรากฏขึ้นหรือไม่หากวาล์วไม่ไปถึงตำแหน่งที่ต้องการซึ่งมีการติดตั้งฟีดแบ็คไว้หรือไม่
การทดสอบควรระบุวาล์วที่ยังคงเป็น แบบแมน นวล 'โรงต้มเบียร์อัตโนมัติ' ไม่ได้หมายความว่าทุกวาล์วจะทำงานโดยอัตโนมัติ
ตรวจสอบเครื่องมือและสัญญาณเซ็นเซอร์
โรงเบียร์อัตโนมัติ 10HL อาจใช้เซ็นเซอร์อุณหภูมิ มิเตอร์วัดการไหล เซ็นเซอร์ความดัน สวิตช์ระดับ และเครื่องมืออื่นๆ ทั่วทั้งโรงเบียร์ ห้องใต้ดิน และระบบสาธารณูปโภค
FAT ควรยืนยันว่า:
เครื่องมือแต่ละชิ้นได้รับการติดตั้งในตำแหน่งที่ถูกต้อง
แท็กของมันตรงกับภาพวาดและ PLC/HMI
ค่าที่อ่านได้ที่แสดงไว้เป็นไปได้ภายใต้ภาวะการทดสอบ
ขีดจำกัดสัญญาณเตือนได้รับการกำหนดค่าตามที่ตกลงไว้
บันทึกการสอบเทียบหรือการตรวจสอบมีอยู่ตามที่ระบุไว้
เซ็นเซอร์ขาดการเชื่อมต่อหรือล้มเหลวจะกระตุ้นให้เกิดการตอบสนองตามที่ต้องการ
ปัญหาหนึ่งของระบบควบคุมที่พบบ่อยคือ การระบุสัญญาณที่ไม่ถูกต้อง : เครื่องมือทำงาน แต่ PLC จะแสดงเป็นภาชนะที่ไม่ถูกต้องหรือใช้ในลำดับที่ไม่ถูกต้อง การตรวจสอบแบบจุดต่อจุดจะช่วยค้นหาสิ่งนี้ก่อนจัดส่ง
ทดสอบฟังก์ชั่น PLC และ HMI
สำหรับโรงเบียร์ที่ระบุด้วย Siemens S7-1200 PLC หรือแพลตฟอร์มอื่นที่ตกลงกัน ให้ตรวจสอบ ฟังก์ชันที่ซื้อ ไม่ใช่แค่แบรนด์ของฮาร์ดแวร์
แผนการทดสอบ FAT อาจครอบคลุมถึง:
ระดับการเข้าสู่ระบบของผู้ใช้และการอนุญาต
การสร้างสูตร การจัดเก็บ และการแก้ไข
ลำดับการบดหลายขั้นตอน
รายการเซ็ตพอยต์
การตอบสนองของการควบคุมอุณหภูมิ
คำสั่งปั๊ม
เครื่องวัดอัตราการไหลแสดง
โหมดการทำงานแบบอัตโนมัติและแบบแมนนวล
แนวโน้มแบบกลุ่มหรือการบันทึกเส้นโค้งกระบวนการ
ประวัติการปลุก
การบันทึกข้อมูล
หน้าจอควบคุมอุณหภูมิถัง
ขอให้ซัพพลายเออร์สาธิตลำดับการทำงานโดยทั่วไปโดยใช้วิธีทดสอบที่ตกลงกันไว้
ในกรณีที่ไม่มีน้ำ ไอน้ำ หรือการไหลเวียนของผลิตภัณฑ์ การจำลองซอฟต์แวร์อาจมีประโยชน์ แต่รายงานจะต้องระบุว่า ผลลัพธ์ใดเป็นการ จำลอง ฟังก์ชันเหล่านั้นจะต้องได้รับการยืนยันเพิ่มเติมระหว่างการทดสอบการใช้งานไซต์
ตรวจสอบข้อกำหนดการขยายในอนาคตแยกกัน
หากโครงการมี PLC I/O สำรองหรือตำแหน่งควบคุมถังในอนาคตที่เดินสายล่วงหน้าไว้แปดตำแหน่ง ให้ตรวจสอบว่ามีการติดตั้งอะไรจริง:
ฮาร์ดแวร์สำรองหรือพื้นที่แผงที่สงวนไว้?
เทอร์มินัลแบบมีสายล่วงหน้า?
หน้า HMI?
เครื่องควบคุมอุณหภูมิ?
ความจุเครือข่ายสำรอง?
จุดเชื่อมต่อที่บันทึกไว้?
'เตรียมพร้อมสำหรับแปดรถถังในอนาคต' ควรมีความหมายที่ชัดเจนและตรวจสอบได้
ท้าทายฟังก์ชันด้านความปลอดภัย—อย่าเพียงสังเกตการทำงานปกติ
การทำงานปกติเป็นเพียงครึ่งหนึ่งของ FAT ที่มีประโยชน์ การทดสอบควรถามว่าจะเกิดอะไรขึ้นเมื่อมีบางอย่างผิดพลาด
การตรวจสอบที่เกี่ยวข้องอาจรวมถึง:
การตอบสนองการหยุดฉุกเฉิน
การตอบสนองของมอเตอร์เกินพิกัด
สัญญาณเตือนอุณหภูมิสูง
การป้องกันระดับต่ำ
การป้องกันการทำงานขณะแห้งของปั๊ม ตามที่ระบุไว้
การตอบสนองของตำแหน่งวาล์วไม่ถูกต้อง
การตอบสนองความล้มเหลวของเซ็นเซอร์
การสูญเสียอากาศอัด
ไฟฟ้าขัดข้องและพฤติกรรมการรีสตาร์ท
การอนุญาตเครื่องทำความร้อนและตรรกะการปิดเครื่อง
รายการที่แน่นอนจะต้องเป็นไปตามการออกแบบที่ได้รับอนุมัติและการประเมินความเสี่ยง ฟังก์ชั่นการป้องกันบางอย่างอาจขึ้นอยู่กับอุปกรณ์หรือสาธารณูปโภคของไซต์ที่ไม่มีในโรงงาน สิ่งเหล่านี้ควรถูกส่งต่อไปยังการทดสอบไซต์อย่างชัดเจน
ระบบไม่พร้อมเพียงเพราะแอนิเมชั่น HMI ดูน่าเชื่อถือ อินเตอร์ล็อคที่สำคัญควรได้รับการทดสอบและบันทึก
ตรวจสอบระบบ CIP เป็นแพ็คเกจการทำงาน
สำหรับโรงเบียร์ที่มีถังเก็บโซดาไฟ กรด หรือถังฆ่าเชื้อแยกกัน การตรวจสอบ FAT ควรทำมากกว่าการนับถัง
ตรวจสอบ:
การระบุถังและปริมาตร
ฟังก์ชั่นทำความร้อนและการควบคุมอุณหภูมิ
ตัวบ่งชี้ระดับหรือสวิตช์ระดับ
การทำงานของปั๊ม CIP
การกำหนดเส้นทางวาล์ว
เส้นทางระบายน้ำและการกู้คืน
วัสดุที่เข้ากันได้กับสารเคมีตามที่ระบุ
สัญญาณเตือนที่เกี่ยวข้องและการป้องกันความปลอดภัย
คู่มือการใช้งานที่มีอยู่
FAT อาจยืนยันฟังก์ชันการควบคุมและการประกอบ แต่ประสิทธิภาพในการทำความสะอาดในโรงเบียร์ที่ติดตั้งยังขึ้นอยู่กับการไหล ประสิทธิภาพของอุปกรณ์สเปรย์ สารเคมี และขั้นตอนการปฏิบัติงานของไซต์อีกด้วย
สำหรับผู้ซื้อที่ประเมินความสามารถในการทำความสะอาดถังหมัก CASSMAN Blog ยังมีหัวข้อการวางแผนโรงเบียร์และการดำเนินงานที่สามารถรองรับการเลือกอุปกรณ์ได้
ตรวจสอบสิ่งที่มีและยังไม่ได้ประกอบที่โรงงาน
ระบบโรงผลิตเบียร์ขนาดใหญ่อาจประกอบบางส่วนเพื่อ FAT แล้วจึงแยกเพื่อบรรจุและขนส่ง
ขอให้ซัพพลายเออร์แสดง:
ท่อและส่วนประกอบใดบ้างที่เชื่อมต่อกันทางกายภาพ
การเชื่อมต่อใดที่ประกอบขึ้นชั่วคราว
ฟังก์ชั่นใดได้รับการทดสอบผ่านการจำลอง
การทดสอบใดที่ไม่สามารถทำได้ก่อนจัดส่ง
จะมีการติดป้ายกำกับเส้นที่ตัดการเชื่อมต่ออย่างไร
ไม่ว่าจะรวมภาพวาดการประกอบกลับคืนและฉลากสายเคเบิลหรือไม่
ความแตกต่างนี้เป็นสิ่งสำคัญ การสาธิตลำดับ PLC จากโรงงานนั้นมีประโยชน์ แต่ไม่ได้พิสูจน์ว่าท่อ การเชื่อมต่อไอน้ำ และวงจรไกลคอลที่ติดตั้งที่ไซต์งานทั้งหมดจะทำงานตามที่ตั้งใจไว้หลังจากการประกอบกลับคืน
ตรวจสอบแพ็คเกจเอกสารก่อนอนุมัติการจัดส่ง
FAT ที่สมบูรณ์ยังเป็น ก้าวสำคัญในการยอมรับเอกสาร อีกด้วย.
แพ็คเกจที่ต้องการขึ้นอยู่กับอุปกรณ์และตลาดปลายทาง แต่ผู้ซื้อโรงเบียร์ 10HL อาจขอ:
เอกสาร |
สิ่งที่ต้องตรวจสอบ |
รายการอุปกรณ์ที่ได้รับอนุมัติ |
ปริมาณและข้อกำหนดตรงกับคำสั่งซื้อ |
ภาพวาดการจัดเรียงทั่วไป |
ขนาดการติดตั้งและข้อกำหนดในการเข้าถึง |
พีแอนด์ไอดี |
แท็กอุปกรณ์ วาล์ว เครื่องมือ และฟังก์ชันไลน์ |
แบบไฟฟ้า |
แผนผังแผง การเดินสายไฟ และการเชื่อมต่อภาคสนาม |
รายการฟังก์ชัน PLC/HMI |
ขอบเขตการควบคุมและโหมดการทำงานที่ตกลงกัน |
ใบรับรองวัสดุ |
ตรวจสอบย้อนกลับสำหรับวัสดุที่ระบุ |
ใบรับรองการทดสอบ |
ผลลัพธ์สำหรับเรือหรือส่วนประกอบที่ระบุ |
เอกสารความสอดคล้องที่บังคับใช้ |
ข้อกำหนดขอบเขต อุปกรณ์ และตลาดปลายทางที่ถูกต้อง |
คู่มือการใช้งาน |
คำแนะนำสำหรับอุปกรณ์ที่ให้มา |
คู่มือการบำรุงรักษา |
ระยะเวลาและขั้นตอนการให้บริการ |
รายการอะไหล่ |
ชิ้นส่วนที่ระบุได้และปริมาณที่แนะนำ |
รายงานไขมัน |
ผลการทดสอบ การเบี่ยงเบน และสถานะการลงนาม |
สำหรับเอกสารความสอดคล้องเฉพาะปลายทาง ผู้ซื้อและซัพพลายเออร์ควรยืนยันข้อกำหนดทางกฎหมายและสัญญาที่แน่นอนสำหรับอุปกรณ์ที่ให้มา หลีกเลี่ยงการสมมติว่าใบรับรองเดียวครอบคลุมเรือ อุปกรณ์ไฟฟ้า หรือแพ็คเกจสาธารณูปโภคทุกลำในโรงเบียร์ที่สมบูรณ์
รายการตรวจสอบ FAT สำหรับโรงเบียร์ 10HL แบบอัตโนมัติ
ใช้รายการตรวจสอบแบบย่อนี้ในระหว่างการเยี่ยมชมโรงงานหรือการทดสอบพยานระยะไกล:
พื้นที่ทดสอบ |
คำถามสำคัญ |
ผลลัพธ์ |
บัตรประจำตัวเรือ |
แท็ก ปริมาณ และขนาดตรงกับแบบที่ได้รับการอนุมัติหรือไม่ |
ผ่าน / เปิด |
ฟิตติ้ง |
มีการติดตั้งพอร์ต วาล์ว และอุปกรณ์เสริมที่ระบุทั้งหมดหรือไม่ |
ผ่าน / เปิด |
บันทึกการผลิต |
มีบันทึกวัสดุและการตรวจสอบที่จำเป็นหรือไม่? |
ผ่าน / เปิด |
การทดสอบแรงดัน |
มีการบันทึกผลลัพธ์ที่เกี่ยวข้องสำหรับอุปกรณ์ที่ระบุหรือไม่ |
ผ่าน / เปิด |
ปั๊มและมอเตอร์ |
คำสั่งและผลตอบรับทำงานตามที่ตั้งใจไว้หรือไม่? |
ผ่าน / เปิด |
นิวเมติกวาล์ว |
วาล์วที่ติดแท็กแต่ละตัวทำหน้าที่ที่ได้รับมอบหมายหรือไม่? |
ผ่าน / เปิด |
เซนเซอร์ |
การอ่านและการแมป PLC/HMI ถูกต้องหรือไม่ |
ผ่าน / เปิด |
สูตรอาหาร |
ผู้ใช้ที่ได้รับอนุญาตสามารถจัดเก็บและแก้ไขสูตรตามที่กำหนดได้หรือไม่? |
ผ่าน / เปิด |
ลำดับอัตโนมัติ |
ขั้นตอนที่สาธิตเป็นไปตามตรรกะที่ตกลงกันไว้หรือไม่ |
ผ่าน / เปิด |
ฟังก์ชั่นความปลอดภัย |
สัญญาณเตือนและอินเตอร์ล็อคที่ตกลงไว้ตอบสนองอย่างถูกต้องหรือไม่ |
ผ่าน / เปิด |
ระบบซีไอพี |
ถัง ตัวควบคุม ปั๊ม และเส้นทางสอดคล้องกับขอบเขตหรือไม่ |
ผ่าน / เปิด |
การเตรียมการขยาย |
การเชื่อมต่อและการควบคุมสำรองที่ระบุสามารถตรวจสอบได้หรือไม่? |
ผ่าน / เปิด |
เอกสารประกอบ |
ภาพวาด คู่มือ และใบรับรองที่จำเป็นต้องครบถ้วนหรือไม่ |
ผ่าน / เปิด |
ความพร้อมในการบรรจุ |
ส่วนประกอบที่มีป้ายกำกับและปัญหาที่เปิดอยู่ได้รับการแก้ไขแล้วหรือไม่ |
ผ่าน / เปิด |
เพิ่มสถานะที่สี่ 'Deferred to Site' ซึ่งการทดสอบจำเป็นต้องมีการติดตั้งโปรแกรมอรรถประโยชน์หรือโรงเบียร์ที่เสร็จสมบูรณ์อย่างแท้จริง อย่าทำเครื่องหมายการทดสอบที่ไม่มีประสิทธิภาพว่าผ่าน
การค้นพบ FAT ควรถูกบันทึกอย่างไร?
ทุกประเด็นควรเขียนไว้ใน open-item list โดยมี:
จำแนกปัญหาตามผลกระทบ ตัวอย่างเช่น ข้อผิดพลาดในลำดับการควบคุมที่อาจขัดขวางการทำงานที่ปลอดภัยไม่ควรได้รับการปฏิบัติเช่นเดียวกับการแก้ไขฉลากเครื่องสำอาง
ก่อนที่จะอนุมัติการจัดส่ง ทั้งสองฝ่ายควรตกลงกันว่าประเด็นใดที่ต้องปิดที่โรงงาน และสินค้ารองใดๆ ก็ตามสามารถปิดได้อย่างสมเหตุสมผลระหว่างการติดตั้งหรือไม่
การชำระเงินครั้งสุดท้ายควรเชื่อมโยงกับการอนุมัติ FAT หรือไม่
ผู้ซื้อหลายรายขอให้ชำระเงินยอดสุดท้ายหลังจาก FAT สำเร็จ นี่อาจเป็นข้อตกลงทางการค้าที่สมเหตุสมผล โดยมีเงื่อนไขว่าสัญญาจะซื้อจะระบุไว้อย่างชัดเจน.
ข้อตกลงควรระบุ:
ขอบเขตและเกณฑ์การยอมรับของ FAT
วิธีที่ผู้ซื้อเป็นพยานหรือตรวจสอบผลลัพธ์
เวลาที่อนุญาตให้รายงานผลการค้นพบ
การทดสอบที่ล้มเหลวได้รับการแก้ไขและทำซ้ำอย่างไร
จะเกิดอะไรขึ้นหากผู้ซื้อไม่สามารถเข้าร่วมได้
เอกสารใดบ้างที่ต้องจัดส่งก่อนอนุมัติ
เหตุการณ์สำคัญในการชำระเงินที่แน่นอน
ไม่ว่าการจัดส่งจะต้องมีการแจ้งเป็นลายลักษณ์อักษรหรือไม่
สิ่งนี้จะช่วยปกป้องทั้งผู้ซื้อและซัพพลายเออร์ เงื่อนไขการชำระเงินจะมีประสิทธิภาพสูงสุดเมื่อ 'FAT ที่สำเร็จ' มีความหมายที่ตกลงและบันทึกไว้
สิ่งที่ FAT ไม่สามารถพิสูจน์ได้: วางแผนการทดสอบการยอมรับไซต์แยกต่างหาก
แม้แต่ FAT อย่างละเอียดก็ไม่สามารถสร้างทุกเงื่อนไขในไซต์โรงเบียร์ขึ้นมาใหม่ได้
หลังการติดตั้ง ลูกค้าและซัพพลายเออร์ควรตรวจสอบรายการที่เกี่ยวข้อง เช่น:
คุณภาพไฟฟ้าที่เข้ามา
อุณหภูมิของน้ำ ความดัน และการไหล
การจัดหาและจำหน่ายไอน้ำ
ประสิทธิภาพของไกลคอล
คุณภาพและความจุอากาศอัด
ท่อและสายไฟที่ติดตั้งภาคสนาม
การระบายน้ำและการระบายอากาศ
ประสิทธิภาพการระบายความร้อนด้วยสาโท
ลำดับการปฏิบัติงานที่สมบูรณ์
การฝึกอบรมผู้ปฏิบัติงาน
เช็คเหล่านี้อยู่ใน การทดสอบการว่าจ้างและการทดสอบการยอมรับไซต์ (SAT).
สำหรับโรงเบียร์ที่คาดว่าจะผลิตเบียร์ 10HL สองครั้งในวันผลิต FAT สามารถตรวจสอบอุปกรณ์และฟังก์ชันการควบคุมได้ ประสิทธิภาพการผลิตเบียร์สองแก้วที่สมบูรณ์ควรได้รับการประเมินตามเงื่อนไขของสถานที่และแผนการยอมรับที่ตกลงกันไว้
CASSMAN สนับสนุนการตรวจสอบโครงการโรงเบียร์อย่างไร
CASSMAN ทำงานร่วมกับผู้ซื้อโรงเบียร์ในด้านการกำหนดค่าอุปกรณ์ แบบร่าง และการส่งมอบโครงการระหว่างประเทศ เมื่อวางแผน FAT แนวทางที่มีประโยชน์ที่สุดคือการเชื่อมโยงรายการตรวจสอบกับ เอกสารโครงการและแท็กอุปกรณ์เฉพาะ.
สำหรับโรงเบียร์อัตโนมัติ ผู้ซื้อสามารถพูดคุยกับทีมงาน CASSMAN:
รายการตรวจสอบ FAT ที่ตกลงกันไว้
การตรวจสอบเรือและอุปกรณ์เสริม
ทบทวนบันทึกการทดสอบ
การสาธิตฟังก์ชันการควบคุม
รายการวาล์วนิวเมติก
P&ID และการตรวจสอบเอกสารไฟฟ้า
การจัดเตรียมพยานทางไกลหรือต่อหน้า
เปิดปิดสินค้าก่อนจัดส่ง
ความรับผิดชอบในการติดตั้งและการว่าจ้าง
สำรวจ กรณีศึกษาโครงการโรงเบียร์ CASSMAN เพื่อดูอุปกรณ์และโครงการระดับนานาชาติที่ได้รับการสนับสนุนจากทีมงาน
ความคิดสุดท้าย
โรงเบียร์ FAT ไม่ใช่การเข้าเยี่ยมชมเพื่อดูอุปกรณ์สำเร็จรูปตามพิธีการ เป็นโอกาสที่จะตอบคำถามเชิงปฏิบัติสามข้อ:
ผู้ผลิตสร้างสิ่งที่เราสั่งหรือไม่?
มีฟังก์ชันสำหรับการทดสอบโรงงานตามที่ตกลงไว้หรือไม่?
เรารู้แน่ชัดหรือไม่ว่ายังมีสิ่งใดที่ต้องตรวจสอบหลังการติดตั้ง?
เมื่อคำตอบเหล่านั้นได้รับการบันทึกไว้ ผู้ซื้อจะสามารถตัดสินใจจัดส่งโดยมีข้อมูลประกอบมากขึ้น และทีมติดตั้งจะได้รับจุดเริ่มต้นที่ชัดเจนยิ่งขึ้น
FAT ที่มีประสิทธิภาพสูงสุดได้รับการวางแผนในขั้นตอนการเสนอราคา ดำเนินการกับเอกสารที่ได้รับอนุมัติ และดำเนินการให้เสร็จสิ้นด้วยรายงานที่ลงนามและรายการเปิดรายการแบบปิดหรือที่มีการจัดการอย่างชัดเจน
คำถามที่พบบ่อย: การทดสอบการยอมรับโรงงานอุปกรณ์โรงเบียร์
FAT หมายถึงอะไรเมื่อซื้ออุปกรณ์โรงเบียร์
FAT ย่อมาจาก Factory Acceptance Test เป็นขั้นตอนการตรวจสอบและทดสอบที่จัดทำเป็นเอกสารซึ่งดำเนินการที่โรงงานของผู้ผลิตก่อนจัดส่ง ควรตกลงขอบเขตไว้ในสัญญาซื้อ
FAT จำเป็นสำหรับโรงเบียร์ขนาด 10HL ขนาดเล็กหรือไม่
FAT อาจมีคุณค่าสำหรับโรงเบียร์ 10HL โดยเฉพาะอย่างยิ่งเมื่อมีตัวควบคุม PLC วาล์วนิวแมติก แพ็คเกจอรรถประโยชน์หลายรายการ หรือการจัดส่งไปต่างประเทศ การทดสอบเชิงลึกที่เหมาะสมขึ้นอยู่กับความซับซ้อนของระบบและข้อกำหนดความเสี่ยงของผู้ซื้อ
โรงงานสามารถพิสูจน์ได้ว่าโรงเบียร์ของฉันจะผลิตเบียร์ได้สองแก้วต่อวันหรือไม่
โรงงานสามารถตรวจสอบข้อมูลจำเพาะของอุปกรณ์และสาธิตฟังก์ชันการควบคุมบางอย่างได้ อาจไม่สามารถจำลองยูทิลิตี้ไซต์ขั้นสุดท้าย ท่อที่ติดตั้ง และสภาพการทำงานได้ นอกจากนี้ ควรกำหนดเป้าหมายประสิทธิภาพการผลิตเบียร์สองครั้งต่อวันผ่านเกณฑ์การทดสอบการใช้งานและการยอมรับไซต์งาน
ผู้ซื้อควรเข้าร่วม FAT ด้วยตนเองหรือไม่?
การเข้าร่วมด้วยตนเองอาจมีประโยชน์ แต่ FAT ระยะไกลที่มีโครงสร้างอาจใช้งานได้หากซัพพลายเออร์จัดให้มีการสาธิตสด บันทึกการทดสอบ และหลักฐานวิดีโอที่ชัดเจน วิธีการตรวจสอบและกระบวนการลงนามควรได้รับการตกลงก่อนวันที่ FAT
จะเกิดอะไรขึ้นหากโรงเบียร์ไม่ผ่าน FAT?
ซัพพลายเออร์และผู้ซื้อควรบันทึกรายการที่ล้มเหลว ตกลงในการดำเนินการแก้ไข และทำการทดสอบที่เกี่ยวข้องซ้ำ ผลที่ตามมาของการจัดส่งและการชำระเงินควรเป็นไปตามเงื่อนไขที่ตกลงไว้ในสัญญาการซื้อ
ใบรับรอง FAT เหมือนกับเอกสาร CE หรือ PED หรือไม่
ไม่ รายงาน FAT จะบันทึกผลการตรวจสอบและการทดสอบโรงงานที่ตกลงกันไว้ เอกสารที่เกี่ยวข้องกับ CE หรือ PED ระบุถึงข้อกำหนดด้านการปฏิบัติตามกฎระเบียบที่เกี่ยวข้อง หนึ่งไม่ได้แทนที่อีกอัน
CASSMAN สามารถจัดทำแผน FAT เฉพาะอุปกรณ์ได้หรือไม่
ผู้ซื้อสามารถส่งรายการอุปกรณ์ของ CASSMAN ฟังก์ชันการควบคุมที่จำเป็น และข้อกำหนดของตลาดปลายทางเพื่อหารือเกี่ยวกับขอบเขต FAT ที่เหมาะสมโดยเป็นส่วนหนึ่งของข้อเสนอโครงการ
กำลังวางแผนโครงการโรงเบียร์อัตโนมัติใช่ไหม
ส่ง CASSMAN การกำหนดค่าโรงเบียร์ รายการอุปกรณ์ห้องใต้ดิน ข้อกำหนดของระบบอัตโนมัติ ประเทศปลายทาง และเกณฑ์การยอมรับที่เสนอให้กับ CASSMAN
ติดต่อ CASSMAN เพื่อหารือเกี่ยวกับใบเสนอราคาโรงเบียร์ ขอบเขต FAT และแผนการว่าจ้าง