Maison »
Nos prestations »
Blogue »
Liste de contrôle FAT pour l'équipement de brasserie : Que tester avant l'expédition de votre système 10HL
Liste de contrôle FAT pour l'équipement de brasserie : Que tester avant l'expédition de votre système 10HL
Auteur : Henry Chen Heure de publication : 2026-10-27 Origine : Cassman
Commander une brasserie auprès d'un fabricant étranger implique un moment de risque particulier : le matériel est terminé, mais il n'a pas encore été expédié..
A ce stade, certains problèmes sont relativement faciles à identifier et à corriger. Une fois l’équipement emballé, exporté et installé, la résolution des mêmes problèmes peut prendre beaucoup plus de temps – et coûter beaucoup plus cher.
C'est pourquoi les acheteurs expérimentés des brasseries définissent un test d'acceptation en usine (FAT) avant le début de la production. Le FAT offre à l'acheteur et au fabricant un moyen convenu d'inspecter l'équipement, d'examiner les documents et de tester les fonctions avant expédition.
Ce guide explique ce qu'il faut inclure dans un FAT pour une brasserie automatisée de 10 HL, ce qui ne peut pas être prouvé en usine et comment rendre les résultats utiles pour le paiement final et la mise en service du site.
Réponse rapide : que devrait inclure un FAT de brasserie ?
Un FAT d'équipement de brasserie doit vérifier les spécifications et les fonctions convenues qui peuvent raisonnablement être vérifiées dans les installations du fabricant..
Pour une brasserie de 10HL, cela comprend généralement :
Dimensions du navire, aménagements, finition et identification
Dossiers de tests de pression et d'étanchéité applicables
Fonctionnement des pompes, des moteurs et des vannes
Signaux d'instrument et enregistrements d'étalonnage
Fonctions automate et IHM
Séquences de vannes pneumatiques
Fonctions d'alarmes, de verrouillage et d'arrêt d'urgence
Documentation électrique et de contrôle
Documents sur les matériaux, les tests et la conformité
Une liste détaillée des problèmes ouverts et des actions correctives
FAT n’est pas la même chose que de prouver sur place les performances complètes d’une brasserie. La confirmation finale des utilités, du débit du processus et des performances d'exploitation nécessite des tests d'installation, de mise en service et d'acceptation sur site.
Pourquoi un FAT est-il important pour l’équipement de brasserie ?
Une brasserie est un système de production interconnecté. Un récipient peut être bien fabriqué alors qu'un capteur est mal cartographié, qu'une vanne pneumatique fonctionne dans le mauvais ordre ou qu'un écran IHM affiche la mauvaise température du réservoir.
Ces problèmes sont plus difficiles à repérer dans une citation ou une photographie de production.
Un FAT documenté aide les acheteurs :
Confirmez que l’équipement correspond à la portée approuvée.
Identifiez les défauts ou les articles manquants avant l’expédition.
Testez les fonctions de contrôle dans les conditions d’usine convenues.
Examinez les documents pendant que les corrections sont encore pratiques.
Établissez un enregistrement clair de ce qui a réussi, échoué ou reste à tester sur site.
Pour les projets automatisés, le FAT est particulièrement précieux car l'acheteur achète non seulement un équipement en acier inoxydable, mais également la logique qui permet à l'équipement de fonctionner de manière sûre et prévisible..
Convenez de la portée du FAT avant la fabrication
Un FAT utile commence bien avant la date d’inspection.
L'acheteur et le fournisseur doivent se mettre d'accord sur :
La liste du matériel homologué
Dessins d’agencement général
Dessins de réservoir
P&ID préliminaire ou approuvé
Dessins électriques
Description de la fonction de commande
Exigences de certification applicables
Procédures de test FAT
Critères d'acceptation
Qui assistera ou examinera à distance
Comment les défauts seront enregistrés et clôturés
Si la citation indique simplement « FAT incluse », demandez ce que cela signifie.
Cela signifie-t-il une inspection visuelle ? Fonctionnement de la pompe ? Simulation CPL ? Examen des dossiers de tests de pression ? Un test devant témoin avec l'acheteur ? Ce sont différents niveaux de vérification.
La meilleure liste de contrôle FAT est liée au bon de commande réel et non à un modèle d'usine générique.
Confirmez que chaque navire correspond aux dessins approuvés
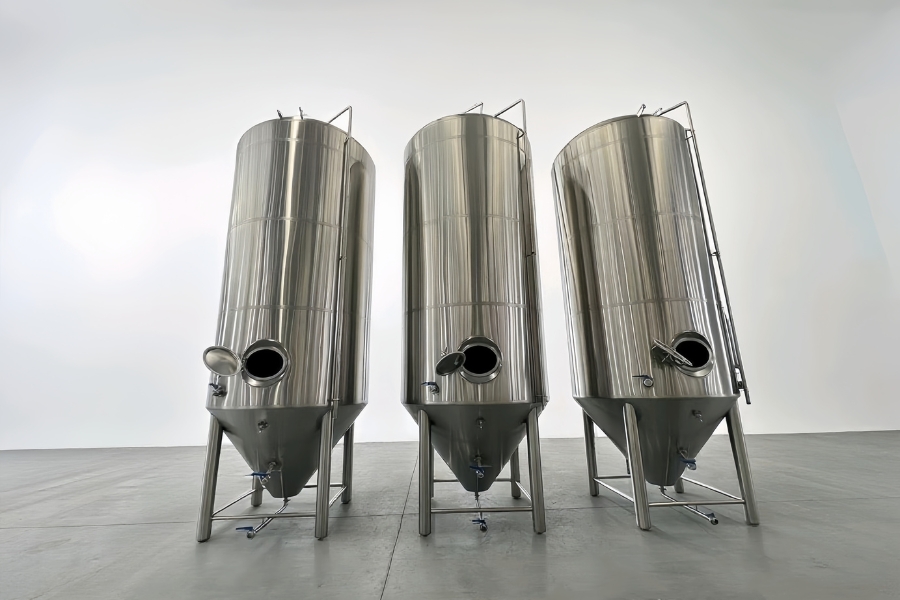
Pour un projet comprenant une brasserie, six fermenteurs, deux réservoirs de bière claire et des récipients utilitaires, commencez par l'identification de l'équipement.
Vérifier:
Étiquette d'équipement ou numéro de série
Type et quantité du navire
Capacité nominale et de travail, comme spécifié
Dimensions hors tout
Tailles et emplacements des connexions
Passages d'homme, ports et accessoires
Informations sur la plaque signalétique
Matériaux spécifiés et finition de surface
Disposition de l'isolation et de la gaine, le cas échéant
Pour chaque fermenteur, comparer les raccords livrés avec les spécifications approuvées. Ceux-ci peuvent inclure un port de houblonnage à sec, une pierre de carbonatation, une vanne d'échantillonnage, un bras de soutirage, un dispositif de pulvérisation CIP, un capteur de température et des accessoires liés à la pression.
Pour chaque cuve de bière claire, vérifiez les connexions convenues pour la carbonatation, l'échantillonnage, le contrôle de la pression et le CIP.
N'inspectez pas uniquement par l'apparence
Un réservoir poli peut paraître complet alors qu'un port est manquant ou situé à un endroit où il gênera l'installation. Apportez les dessins approuvés à l'inspection et enregistrez les écarts par étiquette d'équipement.
Examiner les dossiers de tests de pression, de fuite et de fabrication
Les récipients et les vestes doivent être testés conformément aux exigences de conception convenues et à la procédure d'évaluation de la conformité applicable..
L’examen des documents FAT peut inclure :
Procédures et résultats des tests de pression
Dossiers de tests de veste
Dossiers de tests d'étanchéité
Certificats de matériaux
Dossiers d'inspection des soudures, lorsque spécifié
Dossiers de traitement de surface, lorsque spécifié
Informations sur la plaque signalétique et la pression de conception
Pour les équipements destinés à l'UE, l'acheteur doit également confirmer que la documentation de l'équipement sous pression correspond aux récipients spécifiques achetés . Le certificat général d'un fournisseur ne remplace pas l'examen de la documentation applicable et de la procédure de conformité pour la commande réelle.
Si votre projet comprend des exigences liées à la DESP, définissez la portée de l'équipement, la documentation et les parties responsables dans le contrat avant la production, et non pendant l'inspection finale.
Testez les pompes et les moteurs
Les pompes doivent être vérifiées par rapport à la liste des équipements et à la conception des commandes.
Le FAT peut vérifier :
Identification correcte de la pompe
Spécification du moteur
Sens de rotation
Fonctions de démarrage et d'arrêt
Contrôle local et IHM, si spécifié
Réponse du VFD sur toute la plage de fonctionnement autorisée
Alarmes et fonctions de protection pertinentes
Retour d’information de l’instrument affiché sur l’IHM
Lorsque l'usine ne peut pas connecter une pompe au circuit de procédé complet prévu, le rapport d'essai doit l'indiquer. Il convient de faire la distinction entre la vérification électrique et fonctionnelle en usine et la confirmation des performances hydrauliques lors de la mise en service..
Vérifiez les vannes manuelles et pneumatiques par rapport au P&ID
Pour une brasserie automatisée, une liste de vannes est l'un des documents FAT les plus utiles.
Chaque vanne pneumatique doit avoir :
Un numéro d'étiquette unique
Un emplacement sur le P&ID
Une fonction de processus définie
Une position normale ou d'échec spécifiée, le cas échéant
Corriger le mappage des entrées et sorties de l'automate
Une indication IHM correspondante, si spécifiée
Lors des tests, vérifiez que la vanne commandée sur l'IHM est bien la vanne qui bouge réellement.
Vérifiez ensuite la séquence correspondante. Par exemple:
La vanne d'eau prévue s'ouvre-t-elle avant que sa pompe ne démarre ?
Une pompe peut-elle fonctionner dans un circuit de processus fermé ?
Les chemins d'écoulement incompatibles sont-ils empêchés par un verrouillage ?
Une alarme apparaît-elle si une vanne ne parvient pas à atteindre la position requise, là où un retour d'information est installé ?
Le test doit également identifier les vannes qui restent manuelles . « Salle de brassage automatisée » ne signifie pas que chaque vanne est actionnée automatiquement.
Vérifier les instruments et les signaux des capteurs
Une brasserie automatisée 10HL peut utiliser des capteurs de température, des débitmètres, des capteurs de pression, des commutateurs de niveau et d'autres instruments dans les systèmes de la brasserie, de la cave et des services publics.
Le FAT doit confirmer que :
Chaque instrument est installé au bon endroit.
Son étiquette correspond aux dessins et à l'automate/IHM.
La lecture affichée est plausible dans les conditions de test.
Les limites d'alarme sont configurées comme convenu.
Des enregistrements d’étalonnage ou de vérification sont disponibles lorsque cela est spécifié.
Un capteur déconnecté ou défaillant déclenche la réponse prévue.
Un problème courant du système de contrôle est l'identification erronée du signal : l'instrument fonctionne, mais le PLC l'affiche comme étant le mauvais navire ou l'utilise dans le mauvais ordre. Un contrôle point par point permet de le retrouver avant expédition.
Tester les fonctions API et IHM
Pour une brasserie spécifiée avec un automate Siemens S7-1200 ou une autre plate-forme convenue, vérifiez les fonctions achetées , pas seulement la marque du matériel.
Le plan de test FAT peut couvrir :
Niveaux de connexion et d'autorisation des utilisateurs
Création, stockage et édition de recettes
Séquence de brassage en plusieurs étapes
Saisie de la consigne
Réponse au contrôle de la température
Commandes de pompe
Affichages du débitmètre
Modes de fonctionnement automatique et manuel
Tendances de lots ou enregistrement de courbes de processus
Historique des alarmes
Enregistrement de données
Écrans de contrôle de température des réservoirs
Demandez au fournisseur de démontrer une séquence de fonctionnement typique en utilisant la méthode de test convenue.
Lorsque l'eau vive, la vapeur ou la circulation des produits ne sont pas disponibles, une simulation logicielle peut être utile, mais le rapport doit identifier les résultats qui ont été simulés . Ces fonctions nécessiteront une confirmation supplémentaire lors de la mise en service du site.
Vérifier séparément les dispositions relatives à l'expansion future
Si le projet comprend des E/S PLC de rechange ou huit futures positions de contrôle de réservoir précâblées, vérifiez ce qui a réellement été installé :
Matériel de rechange ou espace de panneau réservé ?
Bornes précâblées ?
Des pages IHM ?
Des régulateurs de température ?
Capacité réseau disponible ?
Points de connexion documentés ?
« Préparé pour huit futurs chars » devrait avoir une signification claire et inspectable.
Défiez les fonctions de sécurité : ne vous contentez pas d’observer le fonctionnement normal
Le fonctionnement normal ne représente que la moitié d’une FAT utile. Le test devrait également demander ce qui se passe lorsque quelque chose ne va pas.
Les contrôles pertinents peuvent inclure :
Intervention d'arrêt d'urgence
Réponse à la surcharge du moteur
Alarme haute température
Protection de bas niveau
Protection contre la marche à sec de la pompe, si spécifié
Réponse incorrecte à la position de la vanne
Réponse en cas de panne de capteur
Perte d'air comprimé
Comportement en cas de coupure de courant et de redémarrage
Autorisations du chauffage et logique d'arrêt
La liste exacte doit suivre la conception approuvée et l’évaluation des risques. Certaines fonctions de protection peuvent dépendre d'équipements ou d'utilitaires du site qui ne sont pas disponibles en usine ; ceux-ci doivent être explicitement reportés aux tests sur site.
Un système n'est pas prêt simplement parce que l'animation IHM semble convaincante. Les verrouillages critiques doivent être testés et enregistrés.
Examiner le système CIP en tant que package fonctionnel
Pour une brasserie équipée de réservoirs séparés de produits caustiques, d'acides ou de désinfection et de récupération, les contrôles FAT devraient aller au-delà du comptage des réservoirs.
Vérifier:
Identification et volumes des réservoirs
Fonctions de chauffage et de contrôle de la température
Indicateur de niveau ou interrupteurs de niveau
Fonctionnement de la pompe CIP
Acheminement des vannes
Chemins de vidange et de récupération
Matériaux compatibles avec les produits chimiques comme spécifié
Alarmes et protections de sécurité pertinentes
Mode d'emploi disponible
Le FAT peut confirmer les fonctions de contrôle et l'assemblage, mais l'efficacité du nettoyage dans la brasserie installée dépend également du débit, des performances du dispositif de pulvérisation, des produits chimiques et des procédures d'exploitation du site.
Pour les acheteurs évaluant la nettoyabilité du fermenteur, le Le blog CASSMAN contient également des sujets relatifs à la planification et à l'exploitation des brasseries qui peuvent faciliter la sélection des équipements.
Vérifiez ce qui a été assemblé ou non en usine
Les grands systèmes de brasserie peuvent être partiellement assemblés pour le FAT, puis séparés pour l'emballage et l'expédition.
Demandez au fournisseur de montrer :
Quels tuyaux et composants étaient physiquement connectés
Quelles connexions ont été temporairement assemblées
Quelles fonctions ont été testées par simulation
Quels tests n'ont pas pu être effectués avant l'expédition
Comment les lignes déconnectées seront étiquetées
Si les dessins de remontage et les étiquettes de câbles sont inclus
Cette distinction est essentielle. Une démonstration en usine d'une séquence PLC est utile, mais elle ne prouve pas que tous les tuyaux, raccords de vapeur et circuits de glycol installés sur le site fonctionneront comme prévu après le remontage.
Examinez le dossier de documents avant d'approuver l'expédition
Un FAT complet est également une étape d’acceptation du document.
Le package requis dépend de l'équipement et du marché de destination, mais un acheteur de brasserie 10HL peut demander :
Document
Que vérifier
Liste des équipements homologués
Les quantités et spécifications correspondent à la commande
Dessins d’agencement général
Dimensions d'installation et conditions d'accès
P&ID
Étiquettes d'équipement, vannes, instruments et fonctions de ligne
Dessins électriques
Disposition des panneaux, câblage et connexions sur le terrain
Liste des fonctions automate/IHM
Portée de contrôle et modes de fonctionnement convenus
Certificats de matériaux
Traçabilité des matériaux spécifiés
Certificats d'essai
Résultats pour les récipients ou composants identifiés
Documents de conformité applicables
Corriger les exigences en matière de portée, d'équipement et de marché de destination
Manuels d'utilisation
Instructions pour l'équipement fourni
Manuels d'entretien
Intervalles et procédures d'entretien
Liste des pièces de rechange
Pièces identifiables et quantités recommandées
Rapport FAT
Résultats des tests, écarts et statut de signature
Pour les documents de conformité spécifiques à la destination, l'acheteur et le fournisseur doivent confirmer les exigences légales et contractuelles exactes de l'équipement fourni. Évitez de supposer qu’un seul certificat couvre chaque récipient, composant électrique ou ensemble de services publics dans une brasserie complète.
Liste de contrôle FAT pour une brasserie automatisée 10HL
Utilisez cette liste de contrôle condensée lors d’une visite d’usine ou d’un test avec témoin à distance :
Zone d'essai
Question clé
Résultat
Identification du navire
Les étiquettes, les quantités et les dimensions correspondent-elles aux dessins approuvés ?
Passer / Ouvert
Raccords
Tous les ports, vannes et accessoires spécifiés sont-ils installés ?
Passer / Ouvert
Dossiers de fabrication
Le matériel requis et les dossiers d’inspection sont-ils disponibles ?
Passer / Ouvert
Tests de pression
Les résultats applicables sont-ils enregistrés pour l’équipement identifié ?
Passer / Ouvert
Pompes et moteurs
Les commandes et les commentaires fonctionnent-ils comme prévu ?
Passer / Ouvert
Vannes pneumatiques
Chaque vanne étiquetée remplit-elle la fonction qui lui est assignée ?
Passer / Ouvert
Capteurs
Les lectures et les mappages API/IHM sont-ils corrects ?
Passer / Ouvert
Recettes
Les utilisateurs autorisés peuvent-ils stocker et modifier des recettes comme spécifié ?
Passer / Ouvert
Séquences automatiques
Les étapes démontrées suivent-elles la logique convenue ?
Passer / Ouvert
Fonctions de sécurité
Les alarmes et verrouillages convenus fonctionnent-ils correctement ?
Passer / Ouvert
Système CIP
Les réservoirs, les commandes, les pompes et le routage sont-ils conformes à la portée ?
Passer / Ouvert
Préparation de l'expansion
Les connexions et commandes de rechange spécifiées sont-elles vérifiables ?
Passer / Ouvert
Documentation
Les dessins, manuels et certificats requis sont-ils complets ?
Passer / Ouvert
Préparation à l'emballage
Les composants sont-ils étiquetés et les problèmes ouverts sont-ils résolus ?
Passer / Ouvert
Ajoutez un quatrième statut : « Différé sur le site » - dans lequel un test nécessite véritablement des utilitaires installés ou la brasserie terminée. Ne marquez pas un test non effectué comme une réussite.
Comment les résultats FAT doivent-ils être enregistrés ?
Chaque problème doit être rédigé dans une liste d'éléments ouverts avec :
Numéro d'article
Étiquette d'équipement
Description du problème
Référence photographique ou vidéo, le cas échéant
Action corrective convenue
Partie responsable
Date limite de réalisation
Exigence de retest
Preuve de fermeture
Classez les problèmes selon leur impact. Par exemple, une erreur de séquence de contrôle qui pourrait empêcher un fonctionnement sûr ne devrait pas être traitée de la même manière qu’une correction cosmétique de l’étiquetage.
Avant l'approbation de l'expédition, les deux parties doivent convenir des problèmes qui doivent être résolus en usine et si des éléments mineurs peuvent raisonnablement être résolus pendant l'installation.
Le paiement final doit-il être lié à l’approbation du FAT ?
De nombreux acheteurs demandent à effectuer le paiement du solde final après un FAT réussi. Cela peut constituer un arrangement commercial judicieux, à condition que le contrat d’achat le définisse clairement..
L'accord doit préciser :
Le champ d’application et les critères d’acceptation du FAT
Comment l'acheteur est témoin ou examine les résultats
Le temps imparti pour rapporter les conclusions
Comment les tests échoués sont corrigés et répétés
Que se passe-t-il si l'acheteur ne peut pas assister
Quels documents doivent être livrés avant l'approbation
L'étape de paiement exacte
Si l’expédition nécessite une autorisation écrite
Cela protège à la fois l’acheteur et le fournisseur. Une condition de paiement est plus efficace lorsque « FAT réussi » a une signification convenue et documentée.
Ce que FAT ne peut pas prouver : planifier un test d'acceptation sur site distinct
Même une FAT approfondie ne peut pas recréer toutes les conditions sur le site de la brasserie.
Après l'installation, le client et le fournisseur doivent vérifier les éléments pertinents tels que :
Qualité de l'énergie entrante
Température, pression et débit de l'eau
Fourniture et distribution de vapeur
Performances du glycol
Qualité et capacité de l'air comprimé
Tuyauterie et câblage installés sur site
Drainage et ventilation
Performances de refroidissement du moût
Séquences opérationnelles complètes
Formation des opérateurs
Ces contrôles appartiennent à la mise en service et aux tests d'acceptation sur site (SAT).
Pour une brasserie censée produire deux brassins de 10 HL au cours d'une journée de production, le FAT peut valider l'équipement et les fonctions de contrôle ; la performance complète des deux infusions doit être évaluée par rapport aux conditions convenues sur le site et au plan d'acceptation.
Comment CASSMAN soutient la vérification des projets de brasserie
CASSMAN travaille avec les acheteurs de brasseries sur la configuration des équipements, les dessins et la livraison de projets internationaux. Lors de la planification d'un FAT, l'approche la plus utile consiste à lier les éléments d'inspection aux documents spécifiques du projet et aux étiquettes d'équipement..
Pour une brasserie automatisée, les acheteurs peuvent discuter avec l'équipe CASSMAN :
Une liste de contrôle FAT convenue
Inspection du navire et des accessoires
Examen des dossiers de test
Démonstrations de fonctions de commande
Listes de vannes pneumatiques
Révision des P&ID et des documents électriques
Arrangements pour les témoins à distance ou en personne
Fermeture de l'article ouvert avant expédition
Responsabilités d’installation et de mise en service
Une brasserie FAT n’est pas une visite cérémonielle pour voir le matériel fini. C’est l’occasion de répondre à trois questions pratiques :
Le fabricant a-t-il fabriqué ce que nous avons commandé ?
Les fonctions disponibles pour les tests en usine fonctionnent-elles comme convenu ?
Sait-on exactement ce qui reste à vérifier après l'installation ?
Lorsque ces réponses sont documentées, l'acheteur peut prendre une décision d'expédition plus éclairée et l'équipe d'installation reçoit un point de départ plus clair.
Le FAT le plus efficace est planifié au stade du devis, réalisé sur la base de documents approuvés et complété par un rapport signé et une liste d'articles ouverts fermée ou clairement gérée.
FAQ : Tests d'acceptation en usine d'équipement de brasserie
Que signifie FAT lors de l’achat d’équipement de brasserie ?
FAT signifie Test d'acceptation en usine . Il s'agit d'un processus d'inspection et de test documenté effectué dans les locaux du fabricant avant expédition. Son étendue doit être convenue dans le contrat d'achat.
Un FAT est-il nécessaire pour une petite brasserie de 10HL ?
Un FAT peut être précieux pour une brasserie de 10 HL, en particulier lorsqu'il comprend des commandes PLC, des vannes pneumatiques, plusieurs packages utilitaires ou une expédition à l'étranger. La profondeur appropriée des tests dépend de la complexité du système et des exigences de risque de l'acheteur.
L'usine peut-elle prouver que ma brasserie produira deux bières par jour ?
L'usine peut vérifier les spécifications de l'équipement et démontrer certaines fonctions de contrôle. Il se peut qu'il ne soit pas en mesure de reproduire les utilitaires finaux de votre site, la tuyauterie installée et les conditions de fonctionnement. Un objectif de performance de deux infusions par jour doit également être pris en compte dans le cadre des critères de mise en service et d'acceptation du site.
L’acheteur doit-il se rendre au FAT en personne ?
La présence en personne peut être utile, mais un FAT à distance structuré peut également fonctionner si le fournisseur fournit des démonstrations en direct, des enregistrements de tests et des preuves vidéo claires. La méthode d’inspection et le processus d’approbation doivent être convenus avant la date FAT.
Que se passe-t-il si la brasserie échoue au FAT ?
Le fournisseur et l'acheteur doivent enregistrer l'article défectueux, convenir des mesures correctives et répéter le test correspondant. Les conséquences de l'expédition et du paiement doivent suivre les conditions convenues dans le contrat d'achat.
Un certificat FAT est-il identique à une documentation CE ou PED ?
Non. Un rapport FAT enregistre les résultats des inspections et des tests convenus en usine. Les documents relatifs à la CE ou à la DESP répondent aux exigences de conformité réglementaire applicables. L'un ne remplace pas l'autre.
CASSMAN peut-il fournir un plan FAT spécifique à l'équipement ?
Les acheteurs peuvent envoyer à CASSMAN leur liste d'équipements, les fonctions de contrôle requises et les exigences du marché de destination pour discuter d'une portée FAT appropriée dans le cadre de la proposition de projet.
Vous planifiez un projet de brasserie automatisée ?
Envoyez à CASSMAN la configuration de votre brasserie, la liste des équipements de cave, les exigences d'automatisation, le pays de destination et les critères d'acceptation proposés.
Contactez CASSMAN pour discuter de votre devis de brasserie, de la portée de FAT et du plan de mise en service.
Prêt à construire votre brasserie avec un partenaire de confiance ?
Ne vous aventurez pas seul dans le monde de la fabrication de brasseries. Laissez mon équipe d'ingénieurs expérimentés vous fournir un devis sans engagement et une conception préliminaire de votre projet.
Jinan Cassman Machinery Co., Ltd. est principalement engagée dans l'équipement de bière, l'équipement de distillerie de whisky, la fermentation biologique et l'équipement de protection de l'environnement, entre autres.