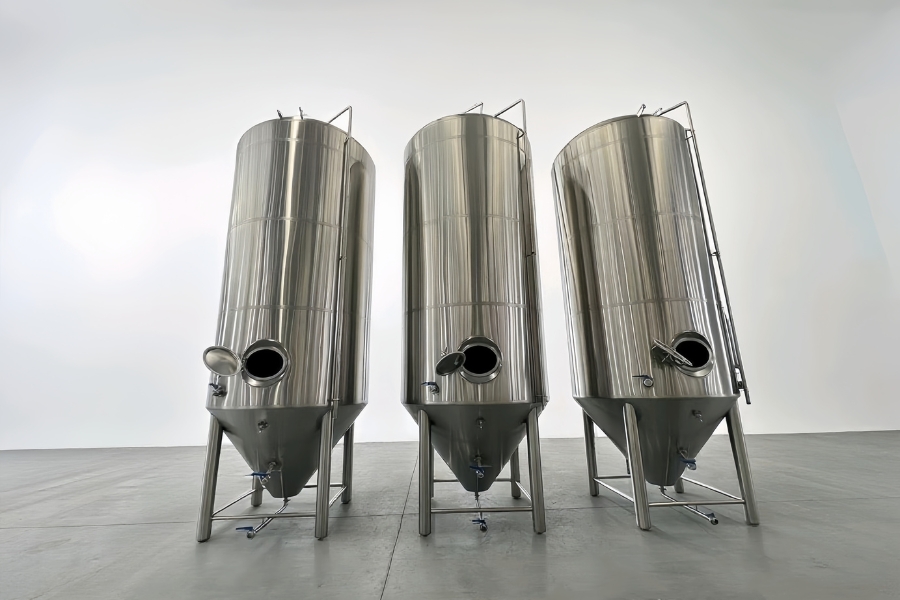
海外メーカーにビール醸造所を発注する場合という特別なリスクが伴います。 、設備は完成しているがまだ出荷されていない.
この段階では、いくつかの問題は比較的簡単に特定して修正できます。機器が梱包され、輸出され、設置された後、同じ問題が発生した場合、解決するまでにさらに長い時間がかかり、より多くの費用がかかる可能性があります。
そのため、経験豊富なビール醸造所バイヤーは、生産を開始する前に 工場受け入れテスト (FAT)を定義します 。 FAT は、出荷前に機器を検査し、文書をレビューし、機能をテストするための合意された方法を購入者と製造者に提供します。
このガイドでは、自動化された 10HL 醸造所の FAT に何を含めるべきか、工場で証明できないものは何か、そしてその結果を最終的な支払いやサイトの試運転に役立てる方法について説明します。
簡単な答え: ビール醸造所の FAT には何を含めるべきですか?
醸造設備 FAT は、 メーカーの施設で合理的にチェックできる合意された仕様と機能を検証する必要があります。.
10HL 醸造所の場合、これには通常次のものが含まれます。
容器の寸法、フィッティング、仕上げおよび識別
適用圧力およびリークテスト記録
ポンプ、モーター、バルブの操作
機器信号と校正記録
PLCおよびHMI機能
空気圧バルブのシーケンス
警報、インターロック、非常停止機能
電気および制御に関するドキュメント
材料、テスト、およびコンプライアンスに関する文書
未解決の問題と修正措置の項目別リスト
FAT は、現場で醸造所のパフォーマンスを完全に証明することと同じではありません。 ユーティリティ、プロセス スループット、および動作パフォーマンスの最終確認には、設置、試運転、および現場での受け入れテストが必要です。
醸造設備にとって FAT が重要なのはなぜですか?
醸造所は相互接続された生産システムです。センサーが正しくマッピングされていなくても、空気圧バルブが間違った順序で動作していても、HMI 画面に間違ったタンク温度が表示されていても、容器は適切に製造される可能性があります。
これらの問題は、見積書や製造写真では発見するのが困難です。
文書化された FAT は、購入者にとって次のことに役立ちます。
機器が承認された範囲に適合していることを確認します。
出荷前に欠陥または欠品を特定します。
合意された工場条件下で制御機能をテストします。
修正がまだ実用的なうちに文書をレビューします。
何が合格、不合格、または現場でテストが残っているかについて明確な記録を確立します。
自動化プロジェクトの場合、購入者はステンレス鋼の機器だけでなく、も購入するため、FAT は特に価値があります。 機器を安全かつ予測どおりに動作させるためのロジック.
製造前にFATの範囲について合意する
有用な FAT は検査日のかなり前に開始されます。
買い手と供給者は次の点に同意する必要があります。
承認された機器リスト
一般配置図
タンク図面
暫定または承認済みの P&ID
電気図面
制御機能の説明
適用される認証要件
FATテスト手順
合格基準
リモートで参加またはレビューする人
欠陥がどのように記録され、解決されるか
見積書に単に「FAT が含まれている」と記載されている場合は、それが何を意味するのかを尋ねてください。
目視検査ということですか?ポンプ作動? PLCシミュレーション?圧力テスト記録のレビュー?購入者との立会いテスト?これらはさまざまなレベルの検証です。
最適な FAT チェックリストは、一般的な工場テンプレートではなく、実際の発注書に関連付けられています。
すべての容器が承認された図面と一致していることを確認する
醸造所、6 つの発酵槽、2 つの明るいビールタンク、ユーティリティ容器を含むプロジェクトの場合、機器の特定から始まります。
チェック:
機器タグまたはシリアル番号
容器の種類と数量
指定された公称および作業能力
全体の寸法
接続サイズと位置
マンウェイ、ポート、およびアクセサリ
銘板情報
指定された材質と表面仕上げ
該当する場合、断熱材とジャケットの配置
各発酵槽について、納入されたフィッティングを承認された仕様と比較します。これらには、ドライホッピング ポート、炭酸化石、サンプリング バルブ、ラッキング アーム、CIP スプレー装置、温度センサー、圧力関連の付属品が含まれる場合があります。
各明るいビールタンクについて、合意された炭酸化、サンプリング、圧力制御、および CIP 接続を確認します。
外観だけで検査しないでください
磨かれたタンクは完成しているように見えますが、ポートが欠落していたり、設置の妨げとなる場所に位置している場合があります。承認された図面を検査に持ち込み、不一致を設備タグごとに記録します。
圧力、漏れ、製造試験の記録を確認する
容器とジャケットはに従ってテストされる必要があります。 、合意された設計要件および該当する適合性評価ルート.
FAT 文書のレビューには以下が含まれる場合があります。
圧力テストの手順と結果
ジャケットテスト記録
リークテスト記録
材料証明書
溶接検査記録(指定されている場合)
表面処理記録(指定されている場合)
銘板と設計圧力に関する情報
EU 向けの機器の場合、購入者は圧力機器の文書が 購入する特定の船舶と一致していることも確認する必要があります。サプライヤーの一般証明書は、実際の注文に該当する文書および適合ルートを確認する代わりにはなりません。
プロジェクトに PED 関連の要件が含まれている場合は、最終検査時ではなく、製造前に契約で機器の範囲、文書、責任者を定義します。
テストポンプとモーター
ポンプは、機器リストおよび制御設計と照らし合わせてチェックする必要があります。
FAT は以下を検証する場合があります。
工場がポンプを意図したプロセス回路全体に接続できない場合は、テストレポートにその旨を記載する必要があります。区別する必要があります。 工場での電気的および機能的な検証 と、 試運転中の油圧性能の確認を.
P&ID に対して手動バルブと空気圧バルブをチェックする
自動醸造所にとって、バルブ リストは最も役立つ FAT ドキュメントの 1 つです。
各空気圧バルブには以下が必要です。
固有のタグ番号
P&ID 上の場所
定義されたプロセス関数
該当する場合、指定された正常位置または失敗位置
PLC の入力と出力の正しいマッピング
対応する HMI 表示 (指定されている場合)
テスト中に、HMI で指令されたバルブが実際に動作するバルブであることを確認します。
次に、関連するシーケンスを確認します。例えば:
ポンプが始動する前に、対象の水弁が開きますか?
ポンプは閉じたプロセス経路に対して稼働できますか?
互換性のない流路はインターロックによって防止されていますか?
フィードバックが取り付けられている場合、バルブが必要な位置に到達しない場合、アラームが表示されますか?
このテストでは、ままになっているバルブも特定する必要があります 手動の。 「自動醸造所」とは、すべてのバルブが自動的に作動するという意味ではありません。
機器とセンサー信号の検証
10HL 自動醸造所では、醸造所、セラー、ユーティリティ システム全体で温度センサー、流量計、圧力センサー、レベル スイッチ、その他の機器を使用する場合があります。
FAT は次のことを確認する必要があります。
各機器は正しい場所に設置されています。
そのタグは図面および PLC/HMI と一致します。
表示された測定値は、テスト条件下では妥当なものです。
アラーム制限は合意に従って設定されます。
指定されている場合は、校正または検証の記録が利用可能です。
センサーが切断または故障すると、意図した応答がトリガーされます。
制御システムでよくある問題の 1 つは、 信号の誤認です。機器は動作しますが、PLC はそれを間違った容器として表示するか、間違った順序で使用します。ポイントごとのチェックは、出荷前にこれを見つけるのに役立ちます。
PLC および HMI 機能のテスト
Siemens S7-1200 PLC またはその他の合意されたプラットフォームを使用して指定された醸造所の場合は、 購入した機能を確認してください。ハードウェアのブランドだけでなく、
FAT テスト計画には以下が含まれます。
ユーザーのログインと権限レベル
レシピの作成、保存、編集
複数ステップのマッシングシーケンス
設定値の入力
温度制御応答性
ポンプコマンド
流量計の表示
自動および手動操作モード
バッチトレンドまたはプロセス曲線の記録
アラーム履歴
データロギング
タンク温度制御画面
サプライヤーに、合意されたテスト方法を使用して典型的な動作シーケンスをデモンストレーションするよう依頼してください。
生きた水、蒸気、または製品の循環が利用できない場合は、ソフトウェア シミュレーションが役立ちますが、レポートでは どの結果がシミュレーションされたかを特定する必要があります。これらの機能は、サイトの試運転中にさらに確認する必要があります。
将来の拡張規定を別途確認する
プロジェクトに予備の PLC I/O または 8 つの将来の配線済みタンク制御位置が含まれている場合は、実際に何が設置されているかを確認します。
「将来の戦車 8 両に備えた」には、明確で検査可能な意味がなければなりません。
通常の動作を観察するだけではなく、安全機能に挑戦してください
通常の動作は有効な FAT の半分にすぎません。テストでは、何か問題が発生した場合に何が起こるかも尋ねる必要があります。
関連するチェックには次のものが含まれる場合があります。
非常停止対応
モーター過負荷応答
高温警報
低レベルの保護
指定されている場合、ポンプの空運転保護
不正なバルブ位置応答
センサー故障対応
圧縮空気の損失
停電と再起動の動作
ヒーターの許容条件とシャットダウンロジック
正確なリストは、承認された設計とリスク評価に従う必要があります。一部の保護機能は、工場では利用できない機器や現場のユーティリティに依存する場合があります。これらはサイトのテストに明示的に引き継がれる必要があります。
HMI アニメーションが説得力があるように見えるだけでは、システムの準備ができているわけではありません。 重要なインターロックはテストして記録する必要があります。
機能パッケージとしての CIP システムを確認する
別々の苛性剤、酸または消毒、および回収タンクを備えた醸造所の場合、FAT チェックはタンクの数を数えるだけにとどまりません。
確認する:
タンクの識別と容量
ヒーターと温度調節機能
レベル表示またはレベルスイッチ
CIPポンプの動作
バルブのルーティング
ドレインパスとリカバリパス
指定された化学適合性材料
関連するアラームと安全保護
入手可能な取扱説明書
FAT は制御機能とアセンブリを確認できますが、設置された醸造所内の洗浄効果は、流量、スプレー装置の性能、化学物質、および現場の操作手順にも依存します。
発酵槽の洗浄性を評価する購入者にとって、 CASSMAN ブログに は、設備の選択をサポートできる醸造所の計画と運営に関するトピックも含まれています。
工場で何が組み立てられたのか、何が組み立てられていないのかを確認する
大規模な醸造システムは、FAT 用に部分的に組み立てられた後、梱包および出荷のために分離される場合があります。
サプライヤーに以下を提示するよう依頼してください。
この区別は不可欠です。 PLC シーケンスの工場でのデモンストレーションは役に立ちますが、現場で設置されたすべてのパイプ、蒸気接続、およびグリコール回路が再組み立て後に意図したとおりに動作することを証明するものではありません。
出荷を承認する前にドキュメントパッケージを確認してください
完全な FAT は 文書受理のマイルストーンでもあります.
必要なパッケージは機器と目的地市場によって異なりますが、10HL ビール醸造所の購入者は次のことを要求する場合があります。
書類 |
何を確認するか |
認定機器リスト |
数量と仕様は注文と一致します |
一般配置図 |
設置寸法とアクセス要件 |
P&ID |
機器タグ、バルブ、計器およびライン機能 |
電気図面 |
パネルレイアウト、配線、フィールド接続 |
PLC/表示器機能一覧 |
合意された制御範囲と動作モード |
材料証明書 |
指定された材料のトレーサビリティ |
テスト証明書 |
特定された容器またはコンポーネントの結果 |
適用される適合性書類 |
正しい範囲、機器、および仕向け先市場の要件 |
取扱説明書 |
付属機器の説明書 |
メンテナンスマニュアル |
サービス間隔と手順 |
スペアパーツリスト |
識別可能な部品と推奨数量 |
FATレポート |
テスト結果、逸脱、承認ステータス |
仕向地固有の適合性文書については、購入者と供給者は、供給された機器に対する正確な法的および契約上の要件を確認する必要があります。 1 つの証明書が醸造所全体のすべての容器、電気コンポーネント、またはユーティリティ パッケージをカバーすると考えることは避けてください。
自動化された 10HL 醸造所の FAT チェックリスト
工場訪問または遠隔立会いテストの際には、この要約チェックリストを使用してください。
テストエリア |
重要な質問 |
結果 |
船舶の識別 |
タグ、数量、寸法は承認された図面と一致していますか? |
パス/オープン |
継手 |
指定されたポート、バルブ、付属品はすべて取り付けられていますか? |
パス/オープン |
製造記録 |
必要な材料と検査記録は入手可能ですか? |
パス/オープン |
圧力試験 |
特定された機器に対して該当する結果が記録されていますか? |
パス/オープン |
ポンプとモーター |
コマンドとフィードバックは意図したとおりに機能しますか? |
パス/オープン |
空気圧バルブ |
タグ付けされた各バルブは、割り当てられた機能を実行しますか? |
パス/オープン |
センサー |
測定値と PLC/HMI マッピングは正しいですか? |
パス/オープン |
レシピ |
承認されたユーザーは、指定どおりにレシピを保存および編集できますか? |
パス/オープン |
自動シーケンス |
実証された手順は合意されたロジックに従っていますか? |
パス/オープン |
安全機能 |
合意されたアラームとインターロックは正しく反応しますか? |
パス/オープン |
CIPシステム |
タンク、制御装置、ポンプ、および経路は範囲と一致していますか? |
パス/オープン |
拡張準備 |
指定された予備の接続と制御は検証可能ですか? |
パス/オープン |
ドキュメント |
必要な図面、マニュアル、証明書は揃っていますか? |
パス/オープン |
梱包の準備 |
コンポーネントにはラベルが付けられ、未解決の問題は解決されていますか? |
パス/オープン |
4 番目のステータス「サイトに延期」を追加します。この場合、テストでは、インストールされたユーティリティまたは完成したビール醸造所が実際に必要になります。未実行のテストを合格としてマークしないでください。
FAT の所見はどのように記録されるべきですか?
すべての問題は、次の項目を含むに記載する必要があります 自由項目リスト 。
品目番号
装備タグ
問題の説明
写真またはビデオのリファレンス (役立つ場合)
合意された是正措置
責任者
完成期限
再テストの要件
閉鎖証拠
問題をその影響に応じて分類します。たとえば、安全な動作を妨げる可能性のある制御シーケンスのエラーは、表面上のラベルの修正と同じように扱うべきではありません。
出荷を承認する前に、工場でどの問題を解決する必要があるか、また軽微な項目が設置中に合理的に解決できるかどうかについて、両当事者が合意する必要があります。
最終支払いは FAT 承認に関連付けられるべきですか?
多くの購入者は、FAT が成功した後に最終残高の支払いを求めます。、これは賢明な商業上の取り決めである可能性があります。 売買契約で明確に定義されていれば.
契約書には以下を明記する必要があります。
FAT の範囲と許容基準
購入者が結果をどのように目撃またはレビューするか
調査結果を報告するために許可される時間
失敗したテストをどのように修正して繰り返すか
購入者が出席できない場合はどうなりますか
承認前に提出する必要がある書類
正確な支払いマイルストーン
出荷に書面によるリリースが必要かどうか
これにより、購入者と供給者の両方が保護されます。支払い条件は、「FAT の成功」が合意され、文書化された意味を持つ場合に最も効果的です。
FAT では証明できないこと: 別のサイト受け入れテストを計画する
たとえ徹底した FAT であっても、醸造現場のすべての状態を再現することはできません。
設置後、顧客とサプライヤーは次のような関連項目を確認する必要があります。
入力電力の品質
水温、圧力、流量
蒸気の供給と分配
グリコールの性能
圧縮空気の品質と容量
現場設置の配管および配線
排水と換気
麦汁冷却性能
完全な操作シーケンス
オペレータートレーニング
これらのチェックはに属します。 、試運転およびサイト受け入れテスト (SAT).
1 日の生産で 2 つの 10HL ビールを製造することが予想される醸造所の場合、FAT は機器と制御機能を検証できます。完全な 2 つの醸造のパフォーマンスは、合意された現場条件と受け入れ計画に照らして評価される必要があります。
CASSMAN がビール醸造所プロジェクトの検証をどのようにサポートするか
CASSMAN は、醸造所のバイヤーと協力して、設備の構成、図面、国際的なプロジェクトの実施に取り組んでいます。 FAT を計画する場合、最も有用なアプローチは、検査項目を 特定のプロジェクト文書および機器タグにリンクすることです。.
自動醸造所の場合、バイヤーは CASSMAN チームと次の点について話し合うことができます。
合意された FAT チェックリスト
船舶および付属品の検査
テスト記録のレビュー
制御機能デモ
空気圧バルブ一覧
P&ID および電子文書のレビュー
遠隔または対面の証人の取り決め
出荷前の開封済みアイテムのクローズ
設置と試運転の責任
探検する CASSMAN 醸造所プロジェクトのケーススタディで は、さまざまな設備とチームがサポートする国際プロジェクトをご覧いただけます。
最終的な考え
醸造所の FAT は、完成した設備を見るための儀式的な訪問ではありません。次の 3 つの実践的な質問に答える機会です。
メーカーは私たちが注文したものを製造しましたか?
工場テストで利用できる機能は合意どおりに動作しますか?
インストール後に何を検証する必要があるかを正確に知っていますか?
これらの回答が文書化されると、購入者はより多くの情報に基づいて出荷の決定を下すことができ、設置チームはより明確な出発点を得ることができます。
最も効果的な FAT は見積段階で計画され、承認された文書に対して実行され、署名済みの報告書とクローズ済み (または明確に管理された) 未解決項目リストで完成します。
FAQ: 醸造設備工場の受け入れテスト
醸造設備を購入する際の FAT とは何を意味しますか?
FAT はの略です 工場受け入れテスト。これは、出荷前にメーカーの施設で実施される文書化された検査およびテストのプロセスです。その範囲は購入契約で合意される必要があります。
小規模な 10HL 醸造所に FAT は必要ですか?
FAT は、特に PLC 制御、空気圧バルブ、複数のユーティリティ パッケージ、または海外出荷が含まれる場合、10HL 醸造所にとって価値があります。適切なテストの深さは、システムの複雑さと購入者のリスク要件によって異なります。
私の醸造所が 1 日に 2 杯のビールを生産できることを工場は証明できますか?
工場では、機器の仕様を確認し、特定の制御機能をデモンストレーションできます。最終的なサイトのユーティリティ、設置された配管、および動作条件を再現できない場合があります。 1 日あたり 2 杯のパフォーマンス目標も、試運転およびサイトの受け入れ基準を通じて取り組む必要があります。
購入者は直接 FAT に参加する必要がありますか?
直接出席することは便利ですが、サプライヤーがライブデモンストレーション、テスト記録、明確なビデオ証拠を提供する場合は、構造化されたリモート FAT も機能する可能性があります。検査方法と承認プロセスは、FAT 日までに合意する必要があります。
醸造所が FAT に失敗したらどうなりますか?
供給者と購入者は、不合格品を記録し、是正措置について合意し、関連するテストを繰り返す必要があります。発送と支払いの結果は、購入契約で合意された条件に従う必要があります。
FAT 証明書は CE または PED のドキュメントと同じですか?
いいえ、FAT レポートには、合意された工場検査とテストの結果が記録されます。 CE または PED 関連の文書は、該当する法規制への適合要件に対処します。一方が他方に置き換わることはありません。
CASSMAN は機器固有の FAT プランを提供できますか?
バイヤーは、機器リスト、必要な制御機能、および目的市場の要件を CASSMAN に送信し、プロジェクト提案の一部として適切な FAT 範囲について話し合うことができます。
自動醸造プロジェクトを計画していますか?
CASSMAN に醸造所の構成、セラー設備リスト、自動化要件、仕向国、提案された受け入れ基準を送信してください。
CASSMAN にお問い合わせください。 醸造所の見積もり、FAT 範囲、試運転計画については、