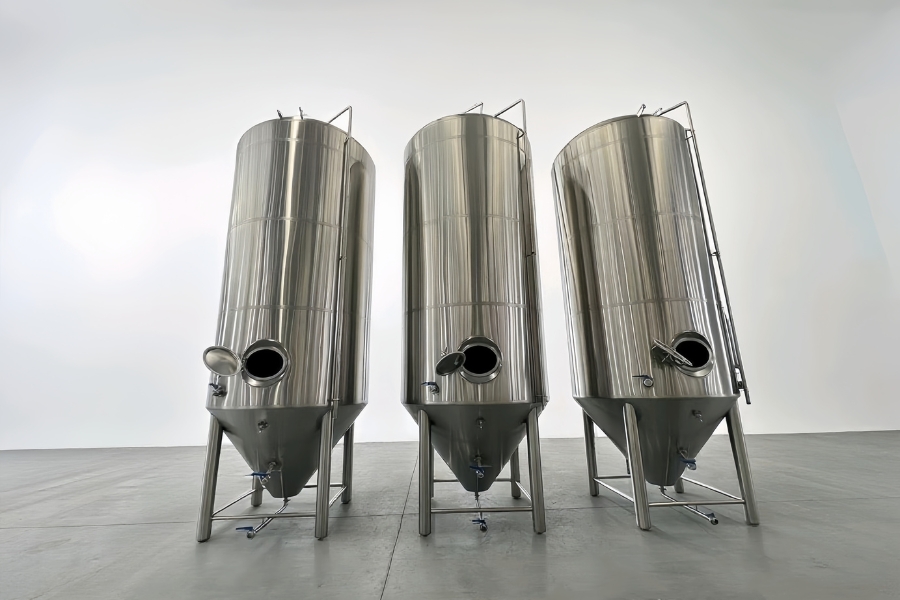
ການສັ່ງໂຮງງານຜະລິດເບຍຈາກຜູ້ຜະລິດຢູ່ຕ່າງປະເທດມີຄວາມສ່ຽງໂດຍສະເພາະ: ອຸປະກອນແມ່ນສໍາເລັດ, ແຕ່ມັນຍັງບໍ່ທັນໄດ້ຈັດສົ່ງ.
ໃນຂັ້ນຕອນນີ້, ບາງບັນຫາແມ່ນຂ້ອນຂ້າງງ່າຍທີ່ຈະກໍານົດແລະແກ້ໄຂ. ຫຼັງຈາກອຸປະກອນໄດ້ຖືກບັນຈຸ, ສົ່ງອອກແລະຕິດຕັ້ງ, ບັນຫາດຽວກັນອາດຈະໃຊ້ເວລາດົນກວ່າ - ແລະຄ່າໃຊ້ຈ່າຍຫຼາຍ - ເພື່ອແກ້ໄຂ.
ນັ້ນແມ່ນເຫດຜົນທີ່ຜູ້ຊື້ເບຍທີ່ມີປະສົບການກໍານົດ ການທົດສອບການຍອມຮັບຂອງໂຮງງານ (FAT)
ຄູ່ມືນີ້ອະທິບາຍສິ່ງທີ່ຈະລວມຢູ່ໃນ FAT ສໍາລັບໂຮງງານຜະລິດເບຍ 10HL ອັດຕະໂນມັດ, ສິ່ງທີ່ບໍ່ສາມາດພິສູດໄດ້ໃນໂຮງງານ, ແລະວິທີການເຮັດໃຫ້ຜົນໄດ້ຮັບທີ່ເປັນປະໂຫຍດສໍາລັບການຈ່າຍເງິນສຸດທ້າຍແລະການມອບຫມາຍສະຖານທີ່.
ຄໍາຕອບດ່ວນ: ໄຂມັນໃນເບຍຄວນລວມເອົາຫຍັງແດ່?
ອຸປະກອນໂຮງງານຜະລິດເບຍ FAT ຄວນກວດສອບ ຂໍ້ກໍາຫນົດທີ່ຕົກລົງກັນແລະຫນ້າທີ່ທີ່ສາມາດກວດສອບໄດ້ຢ່າງສົມເຫດສົມຜົນຢູ່ທີ່ໂຮງງານຜະລິດ.
ສໍາລັບ 10HL ເບຍ, ນີ້ປົກກະຕິແລ້ວປະກອບມີ:
ຂະຫນາດເຮືອ, ອຸປະກອນເສີມ, ສໍາເລັດຮູບແລະການກໍານົດ
ບັນທຶກຄວາມດັນ ແລະ ການທົດສອບຮົ່ວ
ປັ໊ມ, ມໍເຕີແລະການເຮັດວຽກຂອງວາວ
ສັນຍານເຄື່ອງມື ແລະບັນທຶກການປັບທຽບ
ຟັງຊັນ PLC ແລະ HMI
ລຳດັບປ່ຽງລົມ
ໂມງປຸກ, interlocks ແລະຟັງຊັນຢຸດສຸກເສີນ
ເອກະສານໄຟຟ້າແລະການຄວບຄຸມ
ເອກະສານເອກະສານ, ການທົດສອບແລະການປະຕິບັດຕາມ
ບັນຊີລາຍຊື່ທີ່ເປັນລາຍການຂອງບັນຫາທີ່ເປີດຢູ່ ແລະການປະຕິບັດການແກ້ໄຂ
FAT ແມ່ນບໍ່ຄືກັນກັບການພິສູດປະສິດທິພາບຂອງບໍລິສັດເບຍຢ່າງເຕັມທີ່ຢູ່ໃນເວັບໄຊ.
ເປັນຫຍັງ FAT ຈຶ່ງສຳຄັນສຳລັບອຸປະກອນການຜະລິດ?
ໂຮງງານຜະລິດເບຍແມ່ນລະບົບການຜະລິດທີ່ເຊື່ອມຕໍ່ກັນ. ເຮືອສາມາດສ້າງໄດ້ດີໃນຂະນະທີ່ເຊັນເຊີຖືກແຜນທີ່ບໍ່ຖືກຕ້ອງ, ປ່ຽງນິວເມຕິກເຮັດວຽກຢູ່ໃນລໍາດັບທີ່ບໍ່ຖືກຕ້ອງ, ຫຼືຫນ້າຈໍ HMI ສະແດງອຸນຫະພູມຖັງທີ່ບໍ່ຖືກຕ້ອງ.
ບັນຫາເຫຼົ່ານີ້ແມ່ນຍາກທີ່ຈະເຫັນໄດ້ໃນໃບສະເໜີລາຄາ ຫຼືຮູບຖ່າຍການຜະລິດ.
ເອກະສານ FAT ຊ່ວຍໃຫ້ຜູ້ຊື້:
ຢືນຢັນວ່າອຸປະກອນກົງກັບຂອບເຂດທີ່ໄດ້ຮັບການອະນຸມັດ.
ກໍານົດຂໍ້ບົກພ່ອງຫຼືລາຍການທີ່ຂາດຫາຍໄປກ່ອນການຂົນສົ່ງ.
ຟັງຊັນການຄວບຄຸມການທົດສອບພາຍໃຕ້ເງື່ອນໄຂໂຮງງານທີ່ໄດ້ຕົກລົງ.
ທົບທວນເອກະສານໃນຂະນະທີ່ການແກ້ໄຂແມ່ນຍັງປະຕິບັດໄດ້.
ສ້າງບັນທຶກທີ່ຊັດເຈນກ່ຽວກັບສິ່ງທີ່ຜ່ານ, ລົ້ມເຫລວຫຼືຍັງຖືກທົດສອບຢູ່ໃນເວັບໄຊທ໌.
ສໍາລັບໂຄງການອັດຕະໂນມັດ, FAT ແມ່ນມີຄຸນຄ່າເປັນພິເສດເພາະວ່າຜູ້ຊື້ແມ່ນການຊື້ບໍ່ພຽງແຕ່ອຸປະກອນສະແຕນເລດ, ແຕ່ຍັງ ເຫດຜົນທີ່ເຮັດໃຫ້ອຸປະກອນປະຕິບັດງານຢ່າງປອດໄພແລະຄາດຄະເນ.
ຕົກລົງກ່ຽວກັບຂອບເຂດ FAT ກ່ອນທີ່ຈະຜະລິດ
FAT ທີ່ເປັນປະໂຫຍດເລີ່ມຕົ້ນດີກ່ອນວັນທີກວດກາ.
ຜູ້ຊື້ ແລະຜູ້ສະໜອງຄວນຕົກລົງເຫັນດີກັບ:
ບັນຊີລາຍຊື່ອຸປະກອນທີ່ໄດ້ຮັບການອະນຸມັດ
ຮູບແຕ້ມການຈັດລຽງທົ່ວໄປ
ຮູບແຕ້ມຖັງ
P&ID ເບື້ອງຕົ້ນ ຫຼືອະນຸມັດ
ຮູບແຕ້ມໄຟຟ້າ
ລາຍລະອຽດຫນ້າທີ່ການຄວບຄຸມ
ຂໍ້ກຳນົດການຢັ້ງຢືນທີ່ນຳໃຊ້
ຂັ້ນຕອນການທົດສອບ FAT
ເງື່ອນໄຂການຍອມຮັບ
ໃຜຈະເຂົ້າຮ່ວມຫຼືທົບທວນທາງໄກ
ວິທີການຜິດປົກກະຕິຈະຖືກບັນທຶກແລະປິດ
ຖ້າວົງຢືມພຽງແຕ່ລະບຸ 'FAT ລວມ,' ໃຫ້ຖາມວ່າມັນຫມາຍຄວາມວ່າແນວໃດ.
ມັນຫມາຍເຖິງການກວດສອບສາຍຕາບໍ? ການເຮັດວຽກຂອງປັ໊ມ? ການຈຳລອງ PLC? ການທົບທວນຄືນບັນທຶກການທົດສອບຄວາມກົດດັນ? ການທົດສອບພະຍານກັບຜູ້ຊື້? ເຫຼົ່ານີ້ແມ່ນລະດັບທີ່ແຕກຕ່າງກັນຂອງການກວດສອບ.
ບັນຊີລາຍການກວດສອບ FAT ທີ່ດີທີ່ສຸດແມ່ນຕິດກັບຄໍາສັ່ງຊື້ຕົວຈິງ - ບໍ່ແມ່ນແມ່ແບບຂອງໂຮງງານທົ່ວໄປ.
ຢືນຢັນວ່າເຮືອທຸກລໍາກົງກັບຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດ
ສໍາລັບໂຄງການທີ່ມີ brewhouse, ຫົກ fermenters, ສອງຖັງເບຍສົດໃສແລະເຮືອ utility, ເລີ່ມຕົ້ນດ້ວຍການກໍານົດອຸປະກອນ.
ກວດສອບ:
ແທັກອຸປະກອນ ຫຼືໝາຍເລກຊີຣຽວ
ປະເພດເຮືອ ແລະປະລິມານ
ນາມສະກຸນ ແລະຄວາມສາມາດໃນການເຮັດວຽກ, ຕາມທີ່ກຳນົດໄວ້
ຂະຫນາດໂດຍລວມ
ຂະຫນາດການເຊື່ອມຕໍ່ແລະສະຖານທີ່
Manways, ທ່າເຮືອ ແລະອຸປະກອນເສີມ
ຂໍ້ມູນປ້າຍຊື່
ອຸປະກອນສະເພາະແລະການສໍາເລັດຮູບດ້ານ
ການຈັດວາງ insulation ແລະ jacket, ບ່ອນທີ່ສາມາດໃຊ້ໄດ້
ສໍາລັບເຄື່ອງໝັກແຕ່ລະອັນ, ໃຫ້ສົມທຽບອຸປະກອນທີ່ສົ່ງມາກັບເງື່ອນໄຂທີ່ອະນຸມັດ. ເຫຼົ່ານີ້ອາດຈະປະກອບມີພອດແຫ້ງ, ແກນກາກບອນ, ປ່ຽງຕົວຢ່າງ, ແຂນ racking, ອຸປະກອນສີດ CIP, ເຊັນເຊີອຸນຫະພູມແລະອຸປະກອນເສີມທີ່ກ່ຽວຂ້ອງກັບຄວາມກົດດັນ.
ສໍາລັບແຕ່ລະຖັງເບຍທີ່ສົດໃສ, ກວດສອບການຕົກລົງຂອງຄາບອນ, ການເກັບຕົວຢ່າງ, ການຄວບຄຸມຄວາມກົດດັນແລະການເຊື່ອມຕໍ່ CIP.
ຢ່າກວດກາໂດຍລັກສະນະຢ່າງດຽວ
ຖັງຂັດອາດຈະເບິ່ງແລ້ວສົມບູນໃນຂະນະທີ່ພອດຂາດ ຫຼືຕັ້ງຢູ່ບ່ອນທີ່ມັນຈະລົບກວນການຕິດຕັ້ງ. ເອົາຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດໄປກວດກາແລະບັນທຶກຄວາມແຕກຕ່າງໂດຍແທັກອຸປະກອນ.
ທົບທວນຄວາມກົດດັນ, ການຮົ່ວໄຫຼແລະການບັນທຶກການທົດສອບການຜະລິດ
ເຮືອແລະເສື້ອກັນ ໜາວ ຄວນຖືກທົດສອບຕາມ ຄວາມຕ້ອງການອອກແບບທີ່ໄດ້ຕົກລົງກັນແລະເສັ້ນທາງການປະເມີນຄວາມສອດຄ່ອງທີ່ສາມາດໃຊ້ໄດ້.
ການທົບທວນຄືນເອກະສານ FAT ອາດຈະປະກອບມີ:
ຂັ້ນຕອນການທົດສອບຄວາມກົດດັນແລະຜົນໄດ້ຮັບ
ບັນທຶກການທົດສອບ Jacket
ບັນທຶກການທົດສອບຮົ່ວ
ໃບຢັ້ງຢືນວັດສະດຸ
ບັນທຶກການກວດກາການເຊື່ອມ, ບ່ອນທີ່ລະບຸ
ບັນທຶກການປິ່ນປົວຜິວຫນ້າ, ບ່ອນທີ່ລະບຸໄວ້
ປ້າຍຊື່ແລະຂໍ້ມູນການອອກແບບ - ຄວາມກົດດັນ
ສໍາລັບອຸປະກອນທີ່ມີຈຸດປະສົງສໍາລັບ EU, ຜູ້ຊື້ຄວນຢືນຢັນວ່າເອກະສານອຸປະກອນຄວາມກົດດັນກົງກັບ ເຮືອສະເພາະທີ່ຊື້
ຖ້າໂຄງການຂອງທ່ານປະກອບມີຂໍ້ກໍານົດທີ່ກ່ຽວຂ້ອງກັບ PED, ກໍານົດຂອບເຂດອຸປະກອນ, ເອກະສານແລະພາກສ່ວນທີ່ຮັບຜິດຊອບໃນສັນຍາກ່ອນການຜະລິດ - ບໍ່ແມ່ນໃນລະຫວ່າງການກວດກາຄັ້ງສຸດທ້າຍ.
ທົດສອບປໍ້າ ແລະມໍເຕີ
ປັ໊ມຄວນໄດ້ຮັບການກວດກາຕໍ່ກັບບັນຊີລາຍຊື່ອຸປະກອນແລະການອອກແບບການຄວບຄຸມ.
FAT ອາດຈະກວດສອບ:
ການກໍານົດເຄື່ອງສູບນ້ໍາທີ່ຖືກຕ້ອງ
ສະເພາະມໍເຕີ
ທິດທາງການຫມຸນ
ຟັງຊັນເລີ່ມຕົ້ນ ແລະຢຸດ
ການຄວບຄຸມທ້ອງຖິ່ນແລະ HMI, ຖ້າລະບຸ
ການຕອບສະ ໜອງ VFD ໃນທົ່ວຊ່ວງປະຕິບັດງານທີ່ອະນຸຍາດ
ສັນຍານເຕືອນທີ່ກ່ຽວຂ້ອງແລະຫນ້າທີ່ປ້ອງກັນ
ຄວາມຄິດເຫັນຂອງເຄື່ອງມືທີ່ສະແດງຢູ່ໃນ HMI
ບ່ອນທີ່ໂຮງງານບໍ່ສາມາດເຊື່ອມຕໍ່ປັ໊ມກັບວົງຈອນຂະບວນການທີ່ມີຈຸດປະສົງຢ່າງສົມບູນ, ບົດລາຍງານການທົດສອບຄວນເວົ້າແນວນັ້ນ. ມັນຄວນຈະຈໍາແນກລະຫວ່າງ ການກວດສອບໄຟຟ້າແລະການເຮັດວຽກຢູ່ໃນໂຮງງານ ການຢືນຢັນການປະຕິບັດລະບົບໄຮໂດຼລິກໃນລະຫວ່າງການມອບຫມາຍ
ກວດເບິ່ງຄູ່ມື ແລະປ່ຽງນິວເມຕິກຕໍ່ກັບ P&ID
ສໍາລັບໂຮງງານຜະລິດເບຍອັດຕະໂນມັດ, ບັນຊີລາຍຊື່ວາວແມ່ນຫນຶ່ງໃນເອກະສານ FAT ທີ່ເປັນປະໂຫຍດທີ່ສຸດ.
ແຕ່ລະປ່ຽງ pneumatic ຄວນມີ:
ໝາຍເລກແທັກທີ່ເປັນເອກະລັກ
ສະຖານທີ່ຢູ່ໃນ P&ID
ຫນ້າທີ່ກໍານົດຂະບວນການ
ຕໍາແໜ່ງປົກກະຕິ ຫຼື ລົ້ມເຫລວທີ່ລະບຸໄວ້, ຖ້າໃຊ້ໄດ້
ການປ້ອນຂໍ້ມູນ PLC ທີ່ຖືກຕ້ອງແລະແຜນທີ່ຜົນຜະລິດ
ຕົວຊີ້ບອກ HMI ທີ່ສອດຄ້ອງກັນ, ຖ້າລະບຸ
ໃນລະຫວ່າງການທົດສອບ, ຢືນຢັນວ່າປ່ຽງໄດ້ສັ່ງກ່ຽວກັບ HMI ແມ່ນປ່ຽງທີ່ແທ້ຈິງຍ້າຍ.
ຫຼັງຈາກນັ້ນ, ກວດເບິ່ງລໍາດັບທີ່ກ່ຽວຂ້ອງ. ຕົວຢ່າງ:
ປ່ຽງນ້ຳທີ່ຕັ້ງໄວ້ເປີດກ່ອນປ້ຳຂອງມັນເລີ່ມບໍ?
ປັ໊ມສາມາດແລ່ນຕໍ່ກັບເສັ້ນທາງຂະບວນການປິດໄດ້ບໍ?
ເສັ້ນທາງການໄຫຼທີ່ບໍ່ເຂົ້າກັນໄດ້ຖືກຂັດຂວາງໂດຍການຂັດຂວາງບໍ?
ສັນຍານເຕືອນປະກົດຂຶ້ນຖ້າປ່ຽງບໍ່ສາມາດບັນລຸຕໍາແໜ່ງທີ່ຕ້ອງການ, ບ່ອນທີ່ມີຄໍາຄຶດຄໍາເຫັນຖືກຕິດຕັ້ງ?
ການທົດສອບຄວນລະບຸປ່ຽງທີ່ຍັງຄົງເປັນ ຄູ່ມື
ຢັ້ງຢືນເຄື່ອງມື ແລະສັນຍານເຊັນເຊີ
ໂຮງງານຜະລິດເບຍອັດຕະໂນມັດ 10HL ອາດຈະໃຊ້ເຊັນເຊີອຸນຫະພູມ, ເຄື່ອງວັດແທກການໄຫຼວຽນ, ເຊັນເຊີຄວາມດັນ, ສະຫຼັບລະດັບ ແລະອຸປະກອນອື່ນໆໃນທົ່ວໂຮງງານຜະລິດເບຍ, ຫ້ອງນໍ້າ ແລະລະບົບສາທາລະນູປະໂພກ.
FAT ຄວນຢືນຢັນວ່າ:
ແຕ່ລະເຄື່ອງມືຖືກຕິດຕັ້ງຢູ່ໃນສະຖານທີ່ທີ່ຖືກຕ້ອງ.
ແທັກຂອງມັນກົງກັບຮູບແຕ້ມ ແລະ PLC/HMI.
ການອ່ານທີ່ສະແດງແມ່ນເປັນໄປໄດ້ພາຍໃຕ້ເງື່ອນໄຂການທົດສອບ.
ຂີດຈຳກັດໂມງປຸກຖືກກຳນົດຄ່າຕາມທີ່ໄດ້ຕົກລົງກັນ.
ບັນທຶກການສອບທຽບ ຫຼືການຢັ້ງຢືນແມ່ນມີຢູ່ບ່ອນທີ່ລະບຸໄວ້.
ເຊັນເຊີທີ່ຕັດການເຊື່ອມຕໍ່ ຫຼື ລົ້ມເຫລວຈະເຮັດໃຫ້ເກີດການຕອບສະໜອງຕາມຈຸດປະສົງ.
ບັນຫາຫນຶ່ງຂອງລະບົບການຄວບຄຸມທົ່ວໄປແມ່ນ ການຈໍາແນກສັນຍານທີ່ບໍ່ ຖືກຕ້ອງ
ທົດສອບຟັງຊັນ PLC ແລະ HMI
ສໍາລັບໂຮງງານຜະລິດເບຍທີ່ລະບຸໄວ້ກັບ Siemens S7-1200 PLC ຫຼືແພລະຕະຟອມອື່ນທີ່ຕົກລົງກັນ, ໃຫ້ກວດເບິ່ງ ຫນ້າທີ່ທີ່ຊື້
ແຜນການທົດສອບ FAT ອາດຈະກວມເອົາ:
ຜູ້ໃຊ້ເຂົ້າສູ່ລະບົບແລະລະດັບການອະນຸຍາດ
ການສ້າງສູດ, ການເກັບຮັກສາແລະການແກ້ໄຂ
ລໍາດັບ mashing ຫຼາຍຂັ້ນຕອນ
ກຳນົດຈຸດເຂົ້າ
ການຕອບສະຫນອງການຄວບຄຸມອຸນຫະພູມ
ຄໍາສັ່ງ Pump
ຈໍສະແດງຜົນ Flowmeter
ຮູບແບບການເຮັດວຽກອັດຕະໂນມັດແລະຄູ່ມື
ທ່າອ່ຽງ batch ຫຼືຂະບວນການບັນທຶກເສັ້ນໂຄ້ງ
ປະຫວັດການປຸກ
ບັນທຶກຂໍ້ມູນ
ໜ້າຈໍຄວບຄຸມອຸນຫະພູມຂອງຖັງ
ຂໍໃຫ້ຜູ້ສະຫນອງສະແດງໃຫ້ເຫັນລໍາດັບການດໍາເນີນງານແບບປົກກະຕິໂດຍໃຊ້ວິທີການທົດສອບທີ່ຕົກລົງ.
ບ່ອນທີ່ບໍ່ມີນ້ໍາສົດ, ອາຍຫຼືການໄຫຼວຽນຂອງຜະລິດຕະພັນ, ການຈໍາລອງຊອບແວສາມາດເປັນປະໂຫຍດ - ແຕ່ບົດລາຍງານຕ້ອງລະບຸວ່າ ຜົນໄດ້ຮັບໃດໄດ້ຖືກຈໍາລອງ
ກວດເບິ່ງບົດບັນຍັດການຂະຫຍາຍໃນອະນາຄົດແຍກຕ່າງຫາກ
ຖ້າໂຄງການປະກອບມີ PLC I/O spare ຫຼືແປດຕໍາແຫນ່ງຄວບຄຸມຖັງໃນອະນາຄົດ, ໃຫ້ກວດເບິ່ງວ່າມີການຕິດຕັ້ງຫຍັງແທ້:
ຮາດແວສຳຮອງ ຫຼືພື້ນທີ່ແຜງທີ່ສະຫງວນໄວ້ບໍ?
terminals prewired?
ຫນ້າ HMI?
ເຄື່ອງຄວບຄຸມອຸນຫະພູມ?
ຄວາມອາດສາມາດຂອງເຄືອຂ່າຍ spare?
ຈຸດເຊື່ອມຕໍ່ທີ່ເປັນເອກະສານ?
'ກະກຽມສໍາລັບແປດຖັງໃນອະນາຄົດ' ຄວນມີຄວາມຫມາຍທີ່ຊັດເຈນ, ສາມາດກວດກາໄດ້.
ທ້າທາຍຫນ້າທີ່ຄວາມປອດໄພ—ບໍ່ພຽງແຕ່ສັງເກດເບິ່ງການດໍາເນີນງານປົກກະຕິ
ການດໍາເນີນງານປົກກະຕິແມ່ນພຽງແຕ່ເຄິ່ງຫນຶ່ງຂອງ FAT ທີ່ເປັນປະໂຫຍດ. ການທົດສອບຄວນຖາມວ່າມີຫຍັງເກີດຂື້ນເມື່ອມີບາງສິ່ງບາງຢ່າງຜິດພາດ.
ການກວດສອບທີ່ກ່ຽວຂ້ອງອາດຈະປະກອບມີ:
ການຕອບໂຕ້ການຢຸດສຸກເສີນ
ການຕອບສະໜອງຂອງມໍເຕີເກີນ
ປຸກອຸນຫະພູມສູງ
ການປົກປ້ອງລະດັບຕໍ່າ
ປັ໊ມປ້ອງກັນການແລ່ນແຫ້ງ, ບ່ອນທີ່ກໍານົດ
ການຕອບສະໜອງຕໍ່ຕຳແໜ່ງວາວບໍ່ຖືກຕ້ອງ
ການຕອບສະໜອງຄວາມລົ້ມເຫຼວຂອງເຊັນເຊີ
ການສູນເສຍອາກາດບີບອັດ
ການຂັດຂວາງພະລັງງານແລະພຶດຕິກໍາການເລີ່ມຕົ້ນໃຫມ່
ການອະນຸຍາດເຄື່ອງເຮັດຄວາມຮ້ອນ ແລະເຫດຜົນການປິດເຄື່ອງ
ບັນຊີລາຍຊື່ທີ່ແນ່ນອນຕ້ອງປະຕິບັດຕາມການອອກແບບທີ່ໄດ້ຮັບອະນຸມັດແລະການປະເມີນຄວາມສ່ຽງ. ບາງຫນ້າທີ່ປ້ອງກັນອາດຈະຂຶ້ນກັບອຸປະກອນຫຼືສິ່ງອໍານວຍຄວາມສະດວກຂອງສະຖານທີ່ທີ່ບໍ່ມີຢູ່ໃນໂຮງງານ; ສິ່ງເຫຼົ່ານີ້ຄວນຈະຖືກປະຕິບັດຢ່າງຈະແຈ້ງຕໍ່ກັບການທົດສອບສະຖານທີ່.
ລະບົບບໍ່ພ້ອມພຽງແຕ່ເນື່ອງຈາກວ່າອານິເມຊັນ HMI ເບິ່ງຄືວ່າຫນ້າເຊື່ອຖື. Interlocks ທີ່ສໍາຄັນຄວນໄດ້ຮັບການທົດສອບແລະບັນທຶກ.
ທົບທວນຄືນລະບົບ CIP ເປັນຊຸດທີ່ມີປະໂຫຍດ
ສໍາລັບໂຮງງານຜະລິດເຫຼົ້າແວງທີ່ຕິດຕັ້ງດ້ວຍ caustic, ອາຊິດຫຼືການຂ້າເຊື້ອແຍກຕ່າງຫາກ, ແລະຖັງຟື້ນຟູ, ການກວດສອບ FAT ຄວນໄປນອກເຫນືອຈາກການນັບຖັງ.
ຢືນຢັນ:
ການກໍານົດຕົວຖັງແລະປະລິມານ
ຟັງຊັນເຄື່ອງເຮັດຄວາມຮ້ອນ ແລະຄວບຄຸມອຸນຫະພູມ
ຕົວຊີ້ບອກລະດັບຫຼືສະຫຼັບລະດັບ
ການດໍາເນີນງານ CIP pump
ກຳນົດເສັ້ນທາງວາວ
ເສັ້ນທາງລະບາຍນ້ໍາແລະການຟື້ນຟູ
ວັດສະດຸທີ່ເຂົ້າກັນໄດ້ກັບສານເຄມີຕາມທີ່ໄດ້ລະບຸໄວ້
ສັນຍານເຕືອນທີ່ກ່ຽວຂ້ອງແລະການປົກປ້ອງຄວາມປອດໄພ
ຄໍາແນະນໍາການດໍາເນີນງານທີ່ມີຢູ່
FAT ອາດຈະຢືນຢັນຫນ້າທີ່ຄວບຄຸມແລະການປະກອບ, ແຕ່ປະສິດທິພາບການທໍາຄວາມສະອາດໃນໂຮງງານຜະລິດເບຍທີ່ຕິດຕັ້ງຍັງຂຶ້ນກັບການໄຫຼ, ປະສິດທິພາບອຸປະກອນສີດພົ່ນ, ສານເຄມີແລະຂະບວນການປະຕິບັດງານສະຖານທີ່.
ສໍາລັບຜູ້ຊື້ປະເມີນຄວາມສະອາດການຫມັກ, ໄດ້ Blog CASSMAN ຍັງປະກອບດ້ວຍການວາງແຜນການຜະລິດເບຍແລະຫົວຂໍ້ປະຕິບັດງານທີ່ສາມາດສະຫນັບສະຫນູນການເລືອກອຸປະກອນ.
ກວດເບິ່ງສິ່ງທີ່ມີ - ແລະບໍ່ມີ - ໄດ້ຖືກປະກອບຢູ່ໃນໂຮງງານ
ລະບົບເບຍຂະຫນາດໃຫຍ່ອາດຈະຖືກປະກອບເປັນບາງສ່ວນສໍາລັບ FAT ແລະຫຼັງຈາກນັ້ນແຍກອອກສໍາລັບການຫຸ້ມຫໍ່ແລະການຂົນສົ່ງ.
ຂໍໃຫ້ຜູ້ສະຫນອງສະແດງໃຫ້ເຫັນ:
ທໍ່ໃດ ແລະອົງປະກອບຖືກເຊື່ອມຕໍ່ທາງຮ່າງກາຍ
ການເຊື່ອມຕໍ່ໃດໄດ້ຖືກປະກອບຊົ່ວຄາວ
ຫນ້າທີ່ໃດໄດ້ຖືກທົດສອບໂດຍຜ່ານການຈໍາລອງ
ການທົດສອບອັນໃດທີ່ບໍ່ສາມາດສໍາເລັດໄດ້ກ່ອນການຂົນສົ່ງ
ວິທີການຕັດການເຊື່ອມຕໍ່ຈະຖືກຕິດສະຫຼາກ
ບໍ່ວ່າຈະລວມເອົາຮູບແຕ້ມ ແລະປ້າຍສາຍເຄເບີນຄືນໃໝ່
ຄວາມແຕກຕ່າງນີ້ເປັນສິ່ງຈໍາເປັນ. ການສາທິດໂຮງງານຜະລິດລໍາດັບ PLC ແມ່ນເປັນປະໂຫຍດ, ແຕ່ມັນບໍ່ໄດ້ພິສູດວ່າທຸກທໍ່ທີ່ຕິດຕັ້ງໃນເວັບໄຊທ໌, ການເຊື່ອມຕໍ່ອາຍແກັສແລະວົງຈອນ glycol ຈະປະຕິບັດຕາມຈຸດປະສົງຫຼັງຈາກການປະກອບຄືນໃຫມ່.
ກວດເບິ່ງຊຸດເອກະສານກ່ອນທີ່ຈະອະນຸມັດການຂົນສົ່ງ
FAT ທີ່ສົມບູນຍັງເປັນ ຈຸດຢືນການຍອມຮັບເອກະສານ
ຊຸດທີ່ຕ້ອງການແມ່ນຂຶ້ນກັບອຸປະກອນແລະຕະຫຼາດປາຍທາງ, ແຕ່ຜູ້ຊື້ເບຍ 10HL ອາດຈະຮ້ອງຂໍ:
ເອກະສານ
ສິ່ງທີ່ຕ້ອງກວດສອບ
ບັນຊີລາຍຊື່ອຸປະກອນທີ່ໄດ້ຮັບການອະນຸມັດ
ປະລິມານແລະຂໍ້ກໍາຫນົດກົງກັບຄໍາສັ່ງ
ຮູບແຕ້ມການຈັດລຽງທົ່ວໄປ
ຂະຫນາດການຕິດຕັ້ງແລະຄວາມຕ້ອງການການເຂົ້າເຖິງ
P&ID
tags ອຸປະກອນ, ປ່ຽງ, ເຄື່ອງມືແລະຫນ້າທີ່ສາຍ
ຮູບແຕ້ມໄຟຟ້າ
ການຈັດວາງແຜງ, ສາຍໄຟແລະການເຊື່ອມຕໍ່ພາກສະຫນາມ
ບັນຊີລາຍຊື່ຟັງຊັນ PLC/HMI
ຂອບເຂດການຄວບຄຸມທີ່ຕົກລົງແລະຮູບແບບການປະຕິບັດ
ໃບຢັ້ງຢືນວັດສະດຸ
Traceability ສໍາລັບວັດສະດຸທີ່ລະບຸ
ໃບຢັ້ງຢືນການທົດສອບ
ຜົນໄດ້ຮັບສໍາລັບການກໍານົດເຮືອຫຼືອົງປະກອບ
ເອກະສານທີ່ສອດຄ່ອງ
ຂອບເຂດທີ່ຖືກຕ້ອງ, ອຸປະກອນແລະຄວາມຕ້ອງການຂອງຕະຫຼາດປາຍທາງ
ຄູ່ມືການດໍາເນີນງານ
ຄໍາແນະນໍາສໍາລັບອຸປະກອນທີ່ສະຫນອງ
ຄູ່ມືການບໍາລຸງຮັກສາ
ໄລຍະການບໍລິການ ແລະຂັ້ນຕອນ
ບັນຊີລາຍຊື່ອາໄຫຼ່
ພາກສ່ວນທີ່ສາມາດລະບຸໄດ້ ແລະປະລິມານທີ່ແນະນຳ
ບົດລາຍງານ FAT
ຜົນການທົດສອບ, deviations ແລະສະຖານະການອອກຈາກລະບົບ
ສໍາລັບເອກະສານທີ່ສອດຄ່ອງກັບຈຸດຫມາຍປາຍທາງ, ຜູ້ຊື້ແລະຜູ້ສະຫນອງຄວນຢືນຢັນຂໍ້ກໍານົດທາງດ້ານກົດຫມາຍແລະສັນຍາທີ່ແນ່ນອນສໍາລັບອຸປະກອນທີ່ສະຫນອງ. ຫຼີກເວັ້ນການສົມມຸດວ່າໃບຢັ້ງຢືນຫນຶ່ງກວມເອົາທຸກໆເຮືອ, ອົງປະກອບໄຟຟ້າຫຼືຊຸດຜົນປະໂຫຍດໃນໂຮງງານຜະລິດເບຍທີ່ສົມບູນ.
ບັນຊີລາຍການກວດສອບໄຂມັນສໍາລັບໂຮງງານຜະລິດເບຍ 10HL ອັດຕະໂນມັດ
ໃຊ້ລາຍການກວດກາແບບຂົ້ນໆນີ້ໃນລະຫວ່າງການຢ້ຽມຢາມໂຮງງານ ຫຼືການທົດສອບພະຍານຈາກໄລຍະໄກ:
ພື້ນທີ່ທົດສອບ
ຄໍາຖາມທີ່ສໍາຄັນ
ຜົນໄດ້ຮັບ
ການກໍານົດເຮືອ
ແທັກ, ປະລິມານ ແລະຂະໜາດກົງກັບຮູບແຕ້ມທີ່ໄດ້ຮັບອະນຸມັດບໍ?
ຜ່ານ / ເປີດ
ອຸປະກອນເສີມ
ມີພອດ, ປ່ຽງ ແລະອຸປະກອນເສີມທີ່ລະບຸໄວ້ທັງໝົດບໍ?
ຜ່ານ / ເປີດ
ບັນທຶກການຜະລິດ
ມີເອກະສານແລະບັນທຶກການກວດສອບທີ່ຕ້ອງການບໍ?
ຜ່ານ / ເປີດ
ການທົດສອບຄວາມກົດດັນ
ຜົນໄດ້ຮັບທີ່ກ່ຽວຂ້ອງຖືກບັນທຶກສໍາລັບອຸປະກອນທີ່ລະບຸໄວ້ບໍ?
ຜ່ານ / ເປີດ
ປໍ້າ ແລະມໍເຕີ
ຄໍາສັ່ງແລະຄໍາຄຶດຄໍາເຫັນເຮັດວຽກຕາມຈຸດປະສົງບໍ?
ຜ່ານ / ເປີດ
ປ່ຽງລົມ
ແຕ່ລະປ່ຽງທີ່ຕິດແທໍກປະຕິບັດຫນ້າທີ່ມອບຫມາຍຂອງມັນບໍ?
ຜ່ານ / ເປີດ
ເຊັນເຊີ
ການອ່ານ ແລະແຜນທີ່ PLC/HMI ຖືກຕ້ອງບໍ?
ຜ່ານ / ເປີດ
ສູດ
ຜູ້ໃຊ້ທີ່ໄດ້ຮັບອະນຸຍາດສາມາດເກັບຮັກສາແລະແກ້ໄຂສູດອາຫານຕາມທີ່ລະບຸໄວ້ບໍ?
ຜ່ານ / ເປີດ
ລໍາດັບອັດຕະໂນມັດ
ຂັ້ນຕອນທີ່ສະແດງໃຫ້ເຫັນປະຕິບັດຕາມເຫດຜົນທີ່ໄດ້ຕົກລົງ?
ຜ່ານ / ເປີດ
ຫນ້າທີ່ຄວາມປອດໄພ
ສັນຍານເຕືອນທີ່ຕົກລົງກັນແລະ interlocks ຕອບສະຫນອງຢ່າງຖືກຕ້ອງບໍ?
ຜ່ານ / ເປີດ
ລະບົບ CIP
ຖັງ, ການຄວບຄຸມ, ປັ໊ມແລະເສັ້ນທາງແມ່ນສອດຄ່ອງກັບຂອບເຂດບໍ?
ຜ່ານ / ເປີດ
ການກະກຽມການຂະຫຍາຍ
ການເຊື່ອມຕໍ່ອາໄຫຼ່ທີ່ລະບຸໄວ້ແລະການຄວບຄຸມແມ່ນກວດສອບໄດ້?
ຜ່ານ / ເປີດ
ເອກະສານ
ຮູບແຕ້ມທີ່ຕ້ອງການ, ຄູ່ມື ແລະໃບຢັ້ງຢືນຄົບຖ້ວນບໍ?
ຜ່ານ / ເປີດ
ຄວາມພ້ອມໃນການຫຸ້ມຫໍ່
ອົງປະກອບທີ່ຕິດສະຫຼາກ ແລະເປີດບັນຫາຖືກແກ້ໄຂບໍ?
ຜ່ານ / ເປີດ
ເພີ່ມສະຖານະທີສີ່— 'ເລື່ອນໄປຫາເວັບໄຊ'
ການຄົ້ນພົບໄຂມັນຄວນຖືກບັນທຶກແນວໃດ?
ທຸກໆບັນຫາຄວນຖືກຂຽນໄວ້ໃນ ບັນຊີລາຍການເປີດ
ຈັດປະເພດບັນຫາໂດຍຜົນກະທົບຂອງມັນ. ຕົວຢ່າງ, ຄວາມຜິດພາດຂອງການຄວບຄຸມທີ່ສາມາດປ້ອງກັນການດໍາເນີນງານທີ່ປອດໄພບໍ່ຄວນຖືກປະຕິບັດຄືກັນກັບການແກ້ໄຂການຕິດສະຫຼາກເຄື່ອງສໍາອາງ.
ກ່ອນທີ່ຈະອະນຸມັດການຂົນສົ່ງ, ທັງສອງຝ່າຍຄວນຕົກລົງກັນວ່າບັນຫາໃດທີ່ຕ້ອງປິດໂຮງງານແລະວ່າລາຍການເລັກນ້ອຍສາມາດປິດໄດ້ຢ່າງສົມເຫດສົມຜົນໃນລະຫວ່າງການຕິດຕັ້ງ.
ການຈ່າຍເງິນສຸດທ້າຍຄວນເຊື່ອມໂຍງກັບການອະນຸມັດ FAT ບໍ?
ຜູ້ຊື້ຫຼາຍຄົນຂໍໃຫ້ຈ່າຍເງິນສຸດທ້າຍຫຼັງຈາກ FAT ປະສົບຜົນສໍາເລັດ. ນີ້ສາມາດເປັນການຈັດການທາງການຄ້າທີ່ສົມເຫດສົມຜົນ, ສັນຍາການຊື້ກໍານົດມັນຢ່າງຊັດເຈນ
ຂໍ້ຕົກລົງຄວນລະບຸ:
ຂອບເຂດຂອງ FAT ແລະເງື່ອນໄຂການຍອມຮັບ
ຜູ້ຊື້ເປັນພະຍານຫຼືທົບທວນຜົນໄດ້ຮັບແນວໃດ
ເວລາອະນຸຍາດໃຫ້ລາຍງານການຄົ້ນພົບ
ການທົດສອບທີ່ລົ້ມເຫລວຖືກແກ້ໄຂແລະຊ້ໍາກັນແນວໃດ
ຈະເກີດຫຍັງຂຶ້ນຖ້າຜູ້ຊື້ບໍ່ສາມາດເຂົ້າຮ່ວມໄດ້
ເອກະສານໃດຕ້ອງໄດ້ສົ່ງກ່ອນການອະນຸມັດ
ຂັ້ນຕອນການຈ່າຍເງິນທີ່ແນ່ນອນ
ບໍ່ວ່າການຂົນສົ່ງຮຽກຮ້ອງໃຫ້ມີການປ່ອຍຕົວເປັນລາຍລັກອັກສອນ
ນີ້ປົກປ້ອງທັງຜູ້ຊື້ແລະຜູ້ສະຫນອງ. ເງື່ອນໄຂການຈ່າຍເງິນແມ່ນມີປະສິດທິພາບທີ່ສຸດເມື່ອ 'FAT ສຳເລັດ' ມີຄວາມໝາຍທີ່ຕົກລົງເຫັນດີເປັນເອກະສານ.
ສິ່ງທີ່ FAT ບໍ່ສາມາດພິສູດໄດ້: ວາງແຜນການທົດສອບການຍອມຮັບຂອງສະຖານທີ່ແຍກຕ່າງຫາກ
ເຖິງແມ່ນວ່າ FAT ຢ່າງລະອຽດບໍ່ສາມາດສ້າງທຸກໆເງື່ອນໄຂຢູ່ໃນບ່ອນຜະລິດເບຍ.
ຫຼັງຈາກການຕິດຕັ້ງ, ລູກຄ້າແລະຜູ້ສະຫນອງຄວນກວດສອບລາຍການທີ່ກ່ຽວຂ້ອງເຊັ່ນ:
ຄຸນນະພາບພະລັງງານທີ່ເຂົ້າມາ
ອຸນຫະພູມນ້ໍາ, ຄວາມກົດດັນແລະການໄຫຼ
ການສະຫນອງແລະແຈກຢາຍອາຍ
ປະສິດທິພາບຂອງ Glycol
ຄຸນນະພາບແລະຄວາມສາມາດຂອງການບີບອັດອາກາດ
ການຕິດຕັ້ງທໍ່ແລະສາຍໄຟໃນພາກສະຫນາມ
ການລະບາຍນ້ໍາແລະການລະບາຍອາກາດ
ການປະຕິບັດຄວາມເຢັນຂອງ wort
ສໍາເລັດລໍາດັບການດໍາເນີນງານ
ການຝຶກອົບຮົມຜູ້ປະຕິບັດງານ
ການກວດສອບເຫຼົ່ານີ້ແມ່ນຢູ່ໃນ ການມອບຫມາຍແລະການທົດສອບການຍອມຮັບສະຖານທີ່ (SAT)
ສໍາລັບໂຮງງານຜະລິດເບຍທີ່ຄາດວ່າຈະເຮັດໃຫ້ສອງເບຍ 10HL ໃນມື້ການຜະລິດ, FAT ສາມາດກວດສອບອຸປະກອນແລະຫນ້າທີ່ຄວບຄຸມ; ການປະຕິບັດການຕົ້ມສອງຢ່າງຄົບຖ້ວນຄວນໄດ້ຮັບການປະເມີນຕໍ່ກັບເງື່ອນໄຂຂອງສະຖານທີ່ທີ່ຕົກລົງແລະແຜນການຍອມຮັບ.
CASSMAN ສະຫນັບສະຫນູນການຢັ້ງຢືນໂຄງການ Brewery ແນວໃດ
CASSMAN ເຮັດວຽກຮ່ວມກັບຜູ້ຊື້ເບຍໃນການຕັ້ງຄ່າອຸປະກອນ, ການແຕ້ມຮູບແລະການຈັດສົ່ງໂຄງການລະຫວ່າງປະເທດ. ເມື່ອວາງແຜນ FAT, ວິທີການທີ່ເປັນປະໂຫຍດທີ່ສຸດແມ່ນການເຊື່ອມໂຍງລາຍການກວດກາກັບ ເອກະສານໂຄງການສະເພາະແລະ tags ອຸປະກອນ
ສໍາລັບໂຮງງານຜະລິດເບຍອັດຕະໂນມັດ, ຜູ້ຊື້ສາມາດປຶກສາຫາລືກັບທີມງານ CASSMAN:
ບັນຊີລາຍການກວດສອບ FAT ທີ່ຕົກລົງກັນ
ການກວດກາເຮືອ ແລະອຸປະກອນເສີມ
ການທົບທວນຄືນການບັນທຶກການທົດສອບ
ການສາທິດການຄວບຄຸມ
ບັນຊີລາຍຊື່ປ່ຽງນິວເມຕິກ
P&ID ແລະການທົບທວນຄືນເອກະສານໄຟຟ້າ
ການຈັດການພະຍານທາງໄກ ຫຼືດ້ວຍຕົນເອງ
ການປິດສິນຄ້າທີ່ເປີດກ່ອນການຂົນສົ່ງ
ການຕິດຕັ້ງແລະຄວາມຮັບຜິດຊອບຄະນະກໍາມະການ
ສຳຫຼວດ ກໍລະນີສຶກສາໂຄງການໂຮງງານຜະລິດເບຍ CASSMAN ເພື່ອເບິ່ງຂອບເຂດຂອງອຸປະກອນແລະໂຄງການສາກົນທີ່ສະຫນັບສະຫນູນໂດຍທີມງານ.
ຄວາມຄິດສຸດທ້າຍ
ໂຮງງານຜະລິດເບຍ FAT ບໍ່ແມ່ນພິທີການໄປຢ້ຽມຢາມອຸປະກອນສໍາເລັດຮູບ. ມັນເປັນໂອກາດທີ່ຈະຕອບຄໍາຖາມປະຕິບັດສາມຢ່າງ:
ຜູ້ຜະລິດສ້າງສິ່ງທີ່ພວກເຮົາສັ່ງບໍ?
ຫນ້າທີ່ທີ່ມີຢູ່ສໍາລັບການທົດສອບໂຮງງານເຮັດວຽກຕາມທີ່ໄດ້ຕົກລົງກັນບໍ?
ພວກເຮົາຮູ້ຢ່າງແນ່ນອນວ່າສິ່ງທີ່ຍັງໄດ້ຮັບການຢັ້ງຢືນຫຼັງຈາກການຕິດຕັ້ງ?
ເມື່ອຄໍາຕອບເຫຼົ່ານັ້ນຖືກບັນທຶກໄວ້, ຜູ້ຊື້ສາມາດຕັດສິນໃຈການຂົນສົ່ງທີ່ມີຂໍ້ມູນຫຼາຍຂຶ້ນ - ແລະທີມງານຕິດຕັ້ງໄດ້ຮັບຈຸດເລີ່ມຕົ້ນທີ່ຊັດເຈນກວ່າ.
FAT ທີ່ມີປະສິດຕິຜົນທີ່ສຸດແມ່ນໄດ້ວາງແຜນໄວ້ໃນຂັ້ນຕອນຂອງວົງຢືມ, ປະຕິບັດຕໍ່ກັບເອກະສານທີ່ໄດ້ຮັບການອະນຸມັດແລະສໍາເລັດດ້ວຍບົດລາຍງານທີ່ລົງນາມແລະບັນຊີລາຍການປິດຫຼືຖືກຄຸ້ມຄອງຢ່າງຈະແຈ້ງ.
FAQ: ການທົດສອບການຍອມຮັບຂອງໂຮງງານຜະລິດເບຍ
FAT ຫມາຍຄວາມວ່າແນວໃດໃນເວລາຊື້ອຸປະກອນເບຍ?
FAT ຫຍໍ້ມາຈາກ ການທົດສອບການຍອມຮັບຈາກໂຮງງານ
ໄຂມັນທີ່ຈໍາເປັນສໍາລັບໂຮງງານຜະລິດເບຍ 10HL ຂະຫນາດນ້ອຍບໍ?
FAT ສາມາດມີຄຸນຄ່າສໍາລັບໂຮງງານຜະລິດເບຍ 10HL, ໂດຍສະເພາະໃນເວລາທີ່ມັນປະກອບມີການຄວບຄຸມ PLC, ປ່ຽງ pneumatic, ການຫຸ້ມຫໍ່ຜົນປະໂຫຍດຫຼາຍຫຼືການຂົນສົ່ງໄປຕ່າງປະເທດ. ຄວາມເລິກທີ່ເຫມາະສົມຂອງການທົດສອບແມ່ນຂຶ້ນກັບຄວາມສັບສົນຂອງລະບົບແລະຄວາມຕ້ອງການຄວາມສ່ຽງຂອງຜູ້ຊື້.
ໂຮງງານສາມາດພິສູດໄດ້ວ່າໂຮງງານຜະລິດເບຍຂອງຂ້ອຍຈະຜະລິດເບຍສອງຄັ້ງຕໍ່ມື້ບໍ?
ໂຮງງານສາມາດກວດສອບສະເພາະອຸປະກອນແລະສະແດງໃຫ້ເຫັນເຖິງຫນ້າທີ່ຄວບຄຸມສະເພາະໃດຫນຶ່ງ. ມັນອາດຈະບໍ່ສາມາດຜະລິດຄືນສິ່ງອໍານວຍຄວາມສະດວກໃນເວັບໄຊທ໌ສຸດທ້າຍ, ການຕິດຕັ້ງທໍ່ແລະເງື່ອນໄຂການດໍາເນີນງານ. ເປົ້າໝາຍການປະຕິບັດສອງຄັ້ງຕໍ່ມື້ຄວນຖືກແກ້ໄຂໂດຍຜ່ານຄ່ານາຍໜ້າ ແລະເງື່ອນໄຂການຍອມຮັບຂອງສະຖານທີ່.
ຜູ້ຊື້ຄວນເຂົ້າຮ່ວມ FAT ດ້ວຍຕົນເອງບໍ?
ການເຂົ້າຮ່ວມດ້ວຍຕົນເອງສາມາດເປັນປະໂຫຍດ, ແຕ່ FAT ຫ່າງໄກສອກຫຼີກທີ່ມີໂຄງສ້າງອາດຈະເຮັດວຽກໄດ້ຖ້າຜູ້ສະຫນອງສະຫນອງການສາທິດສົດ, ບັນທຶກການທົດສອບແລະຫຼັກຖານວິດີໂອທີ່ຊັດເຈນ. ວິທີການກວດກາແລະຂັ້ນຕອນການລົງນາມຄວນຈະຕົກລົງກ່ອນວັນທີ FAT.
ຈະເກີດຫຍັງຂຶ້ນຖ້າໂຮງງານຜະລິດເບຍລົ້ມເຫລວ FAT?
ຜູ້ສະຫນອງແລະຜູ້ຊື້ຄວນບັນທຶກລາຍການທີ່ລົ້ມເຫລວ, ຕົກລົງໃນການແກ້ໄຂແລະເຮັດການທົດສອບທີ່ກ່ຽວຂ້ອງອີກຄັ້ງ. ຜົນສະທ້ອນຂອງການຂົນສົ່ງແລະການຈ່າຍເງິນຄວນປະຕິບັດຕາມເງື່ອນໄຂທີ່ໄດ້ຕົກລົງໃນສັນຍາການຊື້.
ໃບຢັ້ງຢືນ FAT ຄືກັນກັບເອກະສານ CE ຫຼື PED ບໍ?
ສະບັບເລກທີ A ບົດລາຍງານ FAT ບັນທຶກຜົນຂອງການກວດກາແລະການທົດສອບໂຮງງານຕົກລົງເຫັນດີ. ເອກະສານທີ່ກ່ຽວຂ້ອງກັບ CE ຫຼື PED ແກ້ໄຂຂໍ້ກໍານົດການປະຕິບັດຕາມກົດລະບຽບທີ່ກ່ຽວຂ້ອງ. ຫນຶ່ງບໍ່ໄດ້ແທນທີ່ອື່ນ.
CASSMAN ສາມາດສະຫນອງແຜນການ FAT ສະເພາະອຸປະກອນໄດ້ບໍ?
ຜູ້ຊື້ສາມາດສົ່ງ CASSMAN ບັນຊີລາຍຊື່ອຸປະກອນຂອງເຂົາເຈົ້າ, ຫນ້າທີ່ຄວບຄຸມທີ່ຕ້ອງການແລະຄວາມຕ້ອງການຂອງຕະຫຼາດປາຍທາງເພື່ອປຶກສາຫາລືກ່ຽວກັບຂອບເຂດ FAT ທີ່ເຫມາະສົມເປັນສ່ວນຫນຶ່ງຂອງການສະເຫນີໂຄງການ.
ວາງແຜນໂຄງການເບຍອັດຕະໂນມັດບໍ?
ສົ່ງ CASSMAN ການຕັ້ງຄ່າໂຮງງານຜະລິດເບຍຂອງທ່ານ, ບັນຊີລາຍການອຸປະກອນ cellar, ຄວາມຕ້ອງການອັດຕະໂນມັດ, ປະເທດຈຸດຫມາຍປາຍທາງແລະມາດຕະຖານການຍອມຮັບທີ່ສະເຫນີ.
ຕິດຕໍ່ CASSMAN ເພື່ອປຶກສາຫາລືວົງຢືມເບຍຂອງທ່ານ, ຂອບເຂດ FAT ແລະແຜນການຄະນະກໍາມະການ.