Dom »
Nasze usługi »
Bloga »
Lista kontrolna FAT wyposażenia browaru: co należy przetestować przed wysyłką systemu 10HL
Lista kontrolna FAT wyposażenia browaru: co należy przetestować przed wysyłką systemu 10HL
Autor: Henry Chen Czas publikacji: 27.10.2026 Pochodzenie: Cassmana
Zamówienie browaru od zagranicznego producenta wiąże się z momentem szczególnego ryzyka: sprzęt jest gotowy, ale nie został jeszcze wysłany.
Na tym etapie niektóre problemy są stosunkowo łatwe do zidentyfikowania i skorygowania. Po spakowaniu, wyeksportowaniu i zainstalowaniu sprzętu rozwiązanie tych samych problemów może zająć znacznie więcej czasu i kosztować znacznie więcej.
Dlatego doświadczeni nabywcy browarów określają fabryczny test odbiorczy (FAT) przed rozpoczęciem produkcji. FAT zapewnia kupującemu i producentowi uzgodniony sposób kontroli sprzętu, przeglądu dokumentów i testowania funkcji przed wysyłką.
W tym przewodniku wyjaśniono, co należy uwzględnić w FAT dla zautomatyzowanego browaru 10HL, czego nie można udowodnić w fabryce i jak wykorzystać wyniki do płatności końcowej i odbioru obiektu.
Szybka odpowiedź: Co powinien zawierać tłuszcz browarniczy?
FAT sprzętu browarniczego powinien weryfikować uzgodnione specyfikacje i funkcje, które można w uzasadniony sposób sprawdzić w zakładzie producenta.
W przypadku browaru 10HL obejmuje to zwykle:
Wymiary statku, wyposażenie, wykończenie i identyfikacja
Obowiązujące protokoły prób ciśnieniowych i szczelności
Działanie pomp, silników i zaworów
Sygnały przyrządów i zapisy kalibracji
Funkcje PLC i HMI
Sekwencje zaworów pneumatycznych
Alarmy, blokady i funkcje zatrzymania awaryjnego
Dokumentacja elektryczna i sterownicza
Dokumenty dotyczące materiałów, testów i zgodności
Szczegółowa lista otwartych problemów i działań naprawczych
FAT to nie to samo, co sprawdzenie pełnej wydajności browaru na miejscu. Ostateczne potwierdzenie dostępności mediów, przepustowości procesu i wydajności operacyjnej wymaga instalacji, uruchomienia i testów odbiorczych na miejscu.
Dlaczego FAT jest ważny dla sprzętu browarniczego?
Browar jest połączonym systemem produkcyjnym. Naczynie może być dobrze wykonane, jeśli czujnik jest nieprawidłowo zmapowany, zawór pneumatyczny działa w niewłaściwej kolejności lub ekran HMI pokazuje niewłaściwą temperaturę zbiornika.
Problemy te są trudniejsze do wykrycia na zdjęciu wycenowym lub produkcyjnym.
Udokumentowany FAT pomaga kupującym:
Potwierdź, że sprzęt odpowiada zatwierdzonemu zakresowi.
Przed wysyłką zidentyfikuj wady lub brakujące elementy.
Przetestuj funkcje kontrolne w uzgodnionych warunkach fabrycznych.
Przeglądaj dokumenty, dopóki poprawki są nadal praktyczne.
Stwórz jasny zapis tego, co przeszło, nie powiodło się lub co pozostaje do przetestowania na miejscu.
W przypadku projektów zautomatyzowanych FAT jest szczególnie cenny, ponieważ kupujący kupuje nie tylko sprzęt ze stali nierdzewnej, ale także logikę, która sprawia, że sprzęt działa bezpiecznie i przewidywalnie.
Uzgodnij zakres FAT przed produkcją
Przydatny FAT rozpoczyna się na długo przed datą inspekcji.
Kupujący i dostawca powinni uzgodnić:
Zatwierdzona lista wyposażenia
Ogólne rysunki aranżacyjne
Rysunki czołgów
Wstępny lub zatwierdzony P&ID
Rysunki elektryczne
Opis funkcji sterującej
Obowiązujące wymagania certyfikacyjne
Procedury testowe FAT
Kryteria akceptacji
Kto będzie obecny lub przeglądał zdalnie
W jaki sposób wady będą rejestrowane i zamykane
Jeśli w cytacie jest po prostu napisane „w tym FAT”, zapytaj, co to oznacza.
Czy oznacza to kontrolę wzrokową? Działanie pompy? Symulacja PLC? Przegląd zapisów prób ciśnieniowych? Test z udziałem kupującego? Są to różne poziomy weryfikacji.
Najlepsza lista kontrolna FAT jest powiązana z rzeczywistym zamówieniem, a nie z ogólnym szablonem fabrycznym.
Potwierdź, że każdy statek odpowiada zatwierdzonym rysunkom
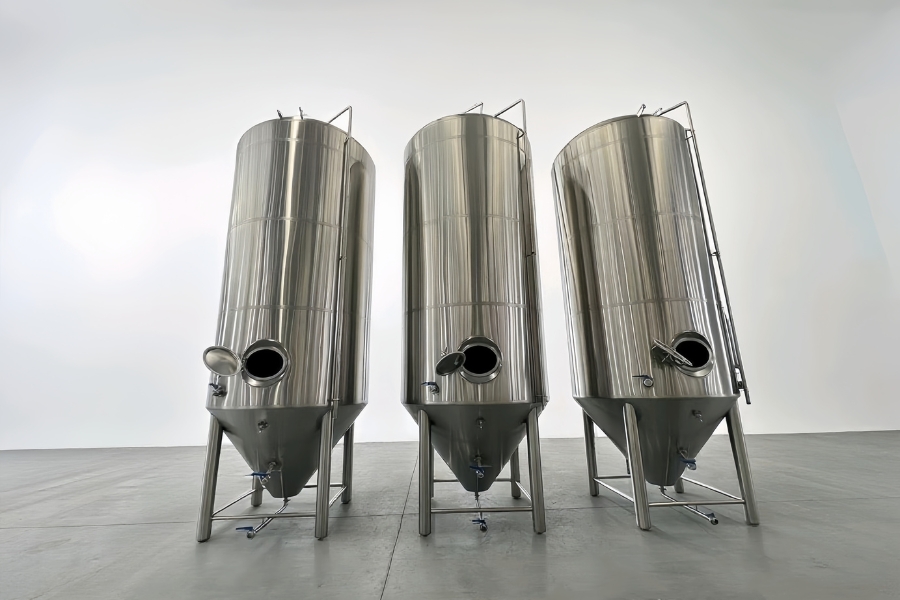
W przypadku projektu obejmującego warzelnię, sześć fermentorów, dwa jasne zbiorniki na piwo i naczynia użytkowe należy rozpocząć od identyfikacji sprzętu.
Sprawdzać:
Etykieta urządzenia lub numer seryjny
Rodzaj i ilość statku
Nominalna i robocza pojemność zgodnie ze specyfikacją
Wymiary całkowite
Rozmiary i lokalizacje połączeń
Włazy, porty i akcesoria
Informacje z tabliczki znamionowej
Określone materiały i wykończenie powierzchni
Izolacja i układ płaszcza, jeśli ma to zastosowanie
Dla każdego fermentora porównaj dostarczoną armaturę z zatwierdzoną specyfikacją. Mogą one obejmować port do chmielenia na zimno, kamień do nasycania dwutlenkiem węgla, zawór do pobierania próbek, ramię regałowe, urządzenie natryskowe CIP, czujnik temperatury i akcesoria związane z ciśnieniem.
Dla każdego zbiornika piwa jasnego sprawdź uzgodnione połączenia nasycania dwutlenkiem węgla, pobierania próbek, kontroli ciśnienia i CIP.
Nie sprawdzaj wyłącznie na podstawie wyglądu
Wypolerowany zbiornik może wyglądać na kompletny, gdy brakuje portu lub jest on umieszczony w miejscu, które będzie kolidować z instalacją. Przynieś zatwierdzone rysunki na kontrolę i zapisz rozbieżności według etykiety urządzenia.
Przeglądanie zapisów z testów ciśnienia, wycieków i testów produkcyjnych
Statki i kurtki powinny być testowane zgodnie z ustalonymi wymaganiami projektowymi i obowiązującą procedurą oceny zgodności.
Przegląd dokumentu FAT może obejmować:
Procedury i wyniki prób ciśnieniowych
Zapisy testów kurtki
Zapisy testów szczelności
Certyfikaty materiałowe
Zapisy kontroli spoin, jeśli określono
Zapisy dotyczące obróbki powierzchni, jeśli określono
Tabliczka znamionowa i informacje o ciśnieniu projektowym
W przypadku sprzętu przeznaczonego na rynek UE kupujący powinien również potwierdzić, że dokumentacja urządzenia ciśnieniowego jest zgodna z konkretnymi kupowanymi zbiornikami . Ogólny certyfikat dostawcy nie zastępuje sprawdzenia obowiązującej dokumentacji i ścieżki zgodności dla faktycznego zamówienia.
Jeśli Twój projekt obejmuje wymagania związane z PED, zdefiniuj zakres sprzętu, dokumentację i strony odpowiedzialne w umowie przed rozpoczęciem produkcji, a nie podczas kontroli końcowej.
Testowanie pomp i silników
Pompy należy sprawdzić pod kątem zgodności z listą wyposażenia i projektem sterowania.
FAT może zweryfikować:
Prawidłowa identyfikacja pompy
Specyfikacja silnika
Kierunek obrotu
Funkcje uruchamiania i zatrzymywania
Sterowanie lokalne i HMI, jeśli określono
Reakcja VFD w dozwolonym zakresie roboczym
Odpowiednie alarmy i funkcje ochronne
Informacje zwrotne z instrumentu wyświetlane na HMI
Jeżeli fabryka nie może podłączyć pompy do całego zamierzonego obwodu procesowego, raport z testu powinien to stwierdzać. Należy rozróżnić weryfikację elektryczną i funkcjonalną w fabryce oraz potwierdzenie wydajności hydraulicznej podczas rozruchu.
Sprawdź zawory ręczne i pneumatyczne względem P&ID
W przypadku browaru zautomatyzowanego lista zaworów jest jednym z najbardziej przydatnych dokumentów FAT.
Każdy zawór pneumatyczny powinien posiadać:
Unikalny numer tagu
Lokalizacja na P&ID
Zdefiniowana funkcja procesu
Określone położenie normalne lub awaryjne, jeśli ma to zastosowanie
Prawidłowe mapowanie wejść i wyjść PLC
Odpowiednie wskazanie HMI, jeśli zostało określone
Podczas testowania sprawdź, czy zawór zadany na HMI jest zaworem, który faktycznie się porusza.
Następnie sprawdź odpowiednią sekwencję. Na przykład:
Czy zamierzony zawór wody otwiera się przed uruchomieniem pompy?
Czy pompa może pracować w zamkniętej ścieżce procesu?
Czy blokada uniemożliwia niekompatybilne ścieżki przepływu?
Czy pojawia się alarm, jeśli zawór nie osiąga wymaganej pozycji, w której zamontowane jest sprzężenie zwrotne?
Test powinien także zidentyfikować zawory, które pozostają ręczne . „Zautomatyzowana warzelnia” nie oznacza, że każdy zawór jest uruchamiany automatycznie.
Sprawdź przyrządy i sygnały czujników
Zautomatyzowany browar 10HL może wykorzystywać czujniki temperatury, przepływomierze, czujniki ciśnienia, przełączniki poziomu i inne przyrządy w całej warzelni, piwnicy i systemach użyteczności publicznej.
FAT powinien potwierdzić, że:
Każdy instrument jest zainstalowany we właściwym miejscu.
Jego znacznik odpowiada rysunkom i sterownikowi PLC/HMI.
Wyświetlany odczyt jest wiarygodny w warunkach testowych.
Limity alarmowe są skonfigurowane zgodnie z ustaleniami.
Jeśli określono inaczej, dostępne są zapisy dotyczące kalibracji lub weryfikacji.
Odłączony lub uszkodzony czujnik wyzwala zamierzoną reakcję.
Częstym problemem systemu sterowania jest błędna identyfikacja sygnału : przyrząd działa, ale sterownik PLC wyświetla go jako niewłaściwe naczynie lub używa go w niewłaściwej kolejności. Kontrola punkt po punkcie pomaga znaleźć to przed wysyłką.
Przetestuj funkcje PLC i HMI
W przypadku browaru wyposażonego w sterownik PLC Siemens S7-1200 lub inną uzgodnioną platformę należy sprawdzić zakupione funkcje , a nie tylko markę sprzętu.
Plan testów FAT może obejmować:
Poziomy logowania i uprawnień użytkowników
Tworzenie receptur, przechowywanie i edycja
Wieloetapowa sekwencja zacierania
Wprowadzanie wartości zadanej
Reakcja na kontrolę temperatury
Polecenia pompy
Wyświetlacze przepływomierza
Tryby pracy automatyczny i ręczny
Rejestracja trendów wsadowych lub krzywej procesu
Historia alarmów
Rejestrowanie danych
Ekrany kontroli temperatury zbiornika
Poproś dostawcę o zademonstrowanie typowej sekwencji działania przy użyciu uzgodnionej metody testowej.
Tam, gdzie nie jest dostępna woda świeża, para lub obieg produktu, przydatna może być symulacja oprogramowania, ale w raporcie należy określić, które wyniki zostały poddane symulacji . Funkcje te będą wymagały dalszego potwierdzenia podczas odbioru obiektu.
Sprawdź oddzielnie postanowienia dotyczące przyszłej ekspansji
Jeśli projekt obejmuje zapasowe wejścia/wyjścia sterownika PLC lub osiem wstępnie okablowanych przyszłych stanowisk sterowania zbiornikiem, sprawdź, co faktycznie zostało zainstalowane:
Zapasowy sprzęt lub zarezerwowane miejsce na panelu?
Gotowe zaciski?
Strony HMI?
Sterowniki temperatury?
Wolna pojemność sieci?
Udokumentowane punkty podłączenia?
„Przygotowani na osiem przyszłych czołgów” powinno mieć jasne i łatwe do sprawdzenia znaczenie.
Rzuć wyzwanie funkcjom bezpieczeństwa — nie tylko obserwuj normalne działanie
Normalna praca to tylko połowa użytecznego FAT-u. Test powinien także zadać pytanie, co się stanie, gdy coś pójdzie nie tak.
Odpowiednie kontrole mogą obejmować:
Reakcja na zatrzymanie awaryjne
Reakcja na przeciążenie silnika
Alarm wysokiej temperatury
Ochrona na niskim poziomie
Zabezpieczenie pompy przed pracą na sucho, jeśli określono
Nieprawidłowa reakcja na położenie zaworu
Reakcja na awarię czujnika
Utrata sprężonego powietrza
Przerwa w zasilaniu i ponowne uruchomienie
Zezwolenia na ogrzewanie i logika wyłączania
Dokładna lista musi być zgodna z zatwierdzonym projektem i oceną ryzyka. Niektóre funkcje zabezpieczające mogą zależeć od wyposażenia lub mediów terenowych, które nie są dostępne w fabryce; należy je wyraźnie przenieść do testów na miejscu.
System nie jest gotowy tylko dlatego, że animacja HMI wygląda przekonująco. Należy przetestować i zarejestrować krytyczne blokady.
Przejrzyj system CIP jako pakiet funkcjonalny
W przypadku browaru wyposażonego w oddzielne zbiorniki na żrący, kwasowy lub dezynfekcyjny oraz zbiorniki regeneracyjne, kontrole FAT powinny wykraczać poza liczenie zbiorników.
Zweryfikować:
Identyfikacja i objętości zbiorników
Funkcje ogrzewania i kontroli temperatury
Wskaźnik poziomu lub przełączniki poziomu
Działanie pompy CIP
Prowadzenie zaworu
Ścieżki drenażu i odzyskiwania
Materiały kompatybilne chemicznie zgodnie z opisem
Odpowiednie alarmy i zabezpieczenia
Dostępne instrukcje obsługi
FAT może potwierdzić funkcje kontrolne i montaż, ale skuteczność czyszczenia w zainstalowanym browarze zależy również od przepływu, działania urządzenia natryskowego, środków chemicznych i procedur operacyjnych w miejscu pracy.
Dla kupujących oceniających możliwość czyszczenia fermentora Blog CASSMAN zawiera także tematy dotyczące planowania i operacyjne browaru, które mogą pomóc w wyborze sprzętu.
Sprawdź, co zostało – a co nie – zostało zmontowane w fabryce
Duże systemy browarnicze mogą być częściowo zmontowane do celów FAT, a następnie rozdzielone w celu pakowania i wysyłki.
Poproś dostawcę o pokazanie:
Które rury i komponenty zostały fizycznie połączone
Które połączenia zostały tymczasowo zmontowane
Które funkcje zostały przetestowane poprzez symulację
Które testy nie mogły zostać ukończone przed wysyłką
Jak będą oznaczone rozłączone linie
Czy dołączone są rysunki ponownego montażu i etykiety kabli
To rozróżnienie jest istotne. Fabryczna demonstracja sekwencji PLC jest przydatna, ale nie dowodzi, że wszystkie zainstalowane na miejscu rury, przyłącza pary i obwody glikolu będą działać zgodnie z przeznaczeniem po ponownym montażu.
Przejrzyj pakiet dokumentów przed zatwierdzeniem przesyłki
Kompletny FAT jest także kamieniem milowym w akceptacji dokumentu.
Wymagany pakiet zależy od sprzętu i rynku docelowego, ale nabywca browaru 10HL może zażądać:
Dokument
Co zweryfikować
Zatwierdzona lista wyposażenia
Ilości i specyfikacje odpowiadają zamówieniu
Ogólne rysunki aranżacyjne
Wymiary montażowe i wymagania dotyczące dostępu
P&ID
Oznaczenia wyposażenia, zawory, przyrządy i funkcje linii
Rysunki elektryczne
Układ panelu, okablowanie i połączenia polowe
Lista funkcji PLC/HMI
Uzgodniony zakres kontroli i tryby pracy
Certyfikaty materiałowe
Identyfikowalność określonych materiałów
Certyfikaty testowe
Wyniki dla zidentyfikowanych naczyń lub komponentów
Obowiązujące dokumenty zgodności
Prawidłowy zakres, wyposażenie i wymagania rynku docelowego
Instrukcje obsługi
Instrukcje dotyczące dostarczonego sprzętu
Instrukcje konserwacji
Częstotliwości i procedury serwisowe
Lista części zamiennych
Identyfikowalne części i zalecane ilości
Raport FAT
Wyniki testów, odchylenia i status podpisania
W przypadku dokumentów zgodności dotyczących konkretnego miejsca przeznaczenia kupujący i dostawca powinni potwierdzić dokładne wymagania prawne i umowne dotyczące dostarczonego sprzętu. Unikaj zakładania, że jeden certyfikat obejmuje każde naczynie, komponent elektryczny lub pakiet mediów w całym browarze.
Lista kontrolna FAT dla zautomatyzowanego browaru 10HL
Użyj tej skróconej listy kontrolnej podczas wizyty w fabryce lub zdalnego testu w obecności świadka:
Obszar testowy
Kluczowe pytanie
Wynik
Identyfikacja statku
Czy metki, ilości i wymiary odpowiadają zatwierdzonym rysunkom?
Przejść / Otwórz
Armatura
Czy wszystkie określone porty, zawory i akcesoria są zainstalowane?
Przejść / Otwórz
Zapisy produkcyjne
Czy dostępne są wymagane dokumenty i zapisy z kontroli?
Przejść / Otwórz
Próba ciśnieniowa
Czy dla zidentyfikowanego sprzętu zarejestrowano odpowiednie wyniki?
Przejść / Otwórz
Pompy i silniki
Czy polecenia i informacje zwrotne działają zgodnie z oczekiwaniami?
Przejść / Otwórz
Zawory pneumatyczne
Czy każdy oznaczony zawór spełnia przypisaną mu funkcję?
Przejść / Otwórz
Czujniki
Czy odczyty i mapowania PLC/HMI są prawidłowe?
Przejść / Otwórz
Przepisy
Czy autoryzowani użytkownicy mogą przechowywać i edytować przepisy zgodnie ze specyfikacją?
Przejść / Otwórz
Sekwencje automatyczne
Czy zademonstrowane kroki są zgodne z ustaloną logiką?
Przejść / Otwórz
Funkcje bezpieczeństwa
Czy uzgodnione alarmy i blokady reagują prawidłowo?
Przejść / Otwórz
System CIP
Czy zbiorniki, elementy sterujące, pompy i trasy są zgodne z zakresem?
Przejść / Otwórz
Przygotowanie do rozbudowy
Czy określone połączenia zapasowe i elementy sterujące są możliwe do sprawdzenia?
Przejść / Otwórz
Dokumentacja
Czy wymagane rysunki, instrukcje i certyfikaty są kompletne?
Przejść / Otwórz
Gotowość do pakowania
Czy komponenty są oznaczone etykietami, a otwarte problemy zostały rozwiązane?
Przejść / Otwórz
Dodaj czwarty status — „Odroczony do lokalizacji” — gdy test rzeczywiście wymaga zainstalowanych narzędzi lub ukończonego browaru. Nie zaliczaj niezaliczonego testu jako zaliczonego.
Jak należy rejestrować wyniki FAT?
Każdy numer powinien być zapisany na liście pozycji otwartych z:
Numer pozycji
Etykieta wyposażenia
Opis problemu
Zdjęcia lub odniesienia wideo, jeśli są przydatne
Uzgodnione działania naprawcze
Odpowiedzialna partia
Termin realizacji
Wymóg ponownego przetestowania
Dowód zamknięcia
Klasyfikuj problemy według ich wpływu. Na przykład błąd w sekwencji kontrolnej, który mógłby uniemożliwić bezpieczne działanie, nie powinien być traktowany tak samo jak kosmetyczna korekta na etykiecie.
Przed zatwierdzeniem wysyłki obie strony powinny uzgodnić, które kwestie muszą zostać zamknięte w fabryce i czy jakiekolwiek drobne elementy można rozsądnie zamknąć podczas instalacji.
Czy płatność końcowa powinna być powiązana z zatwierdzeniem FAT?
Wielu kupujących prosi o dokonanie ostatniej płatności salda po pomyślnym FAT. Może to być rozsądne porozumienie handlowe, pod warunkiem, że umowa kupna wyraźnie to określa.
Umowa powinna określać:
Zakres FAT i kryteria akceptacji
W jaki sposób kupujący jest świadkiem lub przegląda wyniki
Czas przeznaczony na zgłoszenie ustaleń
Jak nieudane testy są korygowane i powtarzane
Co się stanie, jeśli kupujący nie będzie mógł przybyć
Jakie dokumenty należy dostarczyć przed zatwierdzeniem
Dokładny kamień milowy płatności
Czy przesyłka wymaga pisemnego zezwolenia
Chroni to zarówno kupującego, jak i dostawcę. Warunek płatności jest najskuteczniejszy, gdy „udany FAT” ma uzgodnione, udokumentowane znaczenie.
Czego FAT nie może udowodnić: Zaplanuj test akceptacji w oddzielnej lokalizacji
Nawet dokładny FAT nie jest w stanie odtworzyć wszystkich warunków panujących w browarze.
Po instalacji klient i dostawca powinni sprawdzić odpowiednie elementy, takie jak:
Jakość zasilania przychodzącego
Temperatura wody, ciśnienie i przepływ
Dostawa i dystrybucja pary
Wydajność glikolu
Jakość i wydajność sprężonego powietrza
Rurociągi i okablowanie instalowane na miejscu
Drenaż i wentylacja
Wydajność chłodzenia brzeczki
Kompletne sekwencje operacyjne
Szkolenie operatora
Kontrole te obejmują testy uruchomienia i odbioru na miejscu (SAT).
W przypadku browaru, który ma wyprodukować dwa piwa o pojemności 10 HL dziennie, FAT może zweryfikować sprzęt i funkcje kontrolne; kompletną wydajność dwóch naparów należy ocenić w oparciu o uzgodnione warunki panujące w placówce i plan akceptacji.
Jak CASSMAN wspiera weryfikację projektu browaru
CASSMAN współpracuje z nabywcami browaru w zakresie konfiguracji sprzętu, rysunków i międzynarodowej dostawy projektów. Najbardziej użytecznym podejściem podczas planowania FAT jest powiązanie elementów kontroli z konkretnymi dokumentami projektu i etykietami sprzętu.
W przypadku browaru zautomatyzowanego kupujący mogą omówić z zespołem CASSMAN:
Uzgodniona lista kontrolna FAT
Kontrola statku i akcesoriów
Przegląd protokołu testu
Demonstracje funkcji kontrolnych
Listy zaworów pneumatycznych
Przegląd dokumentacji P&ID i elektrycznej
Ustalenia dotyczące świadków na odległość lub osobiście
Browar FAT nie jest uroczystą wizytą w celu obejrzenia gotowego sprzętu. Jest to okazja do odpowiedzi na trzy praktyczne pytania:
Czy producent zbudował to co zamówiliśmy?
Czy funkcje dostępne do testów fabrycznych działają zgodnie z ustaleniami?
Czy wiemy dokładnie, co pozostaje do sprawdzenia po montażu?
Po udokumentowaniu tych odpowiedzi kupujący może podjąć bardziej świadomą decyzję o wysyłce, a zespół instalacyjny otrzymuje jaśniejszy punkt wyjścia.
Najskuteczniejszy FAT planowany jest na etapie wyceny, przeprowadzany na podstawie zatwierdzonych dokumentów i uzupełniany podpisanym raportem oraz zamkniętą – lub przejrzyście zarządzaną – listą pozycji otwartych.
Często zadawane pytania: Testy akceptacyjne fabryki sprzętu browarniczego
Co oznacza FAT przy zakupie wyposażenia browaru?
FAT oznacza fabryczny test akceptacji . Jest to udokumentowany proces kontroli i testów przeprowadzany w zakładzie producenta przed wysyłką. Jej zakres należy uzgodnić w umowie kupna.
Czy FAT jest konieczny dla małego browaru 10HL?
FAT może być cenny dla browaru 10HL, szczególnie jeśli obejmuje sterowanie PLC, zawory pneumatyczne, wiele pakietów mediów lub wysyłkę za granicę. Odpowiednia głębokość testów zależy od złożoności systemu i wymagań kupującego w zakresie ryzyka.
Czy fabryka może udowodnić, że mój browar będzie produkował dwa piwa dziennie?
Fabryka może zweryfikować specyfikacje sprzętu i zademonstrować określone funkcje kontrolne. Może nie być w stanie odtworzyć ostatecznej infrastruktury instalacji, zainstalowanych rurociągów i warunków pracy. Docelową wydajność dwóch naparów dziennie należy również uwzględnić poprzez kryteria przekazania do eksploatacji i akceptacji obiektu.
Czy kupujący powinien osobiście stawić się w FAT?
Osobista obecność może być przydatna, ale zorganizowany zdalny FAT może również działać, jeśli dostawca zapewni demonstracje na żywo, zapisy z testów i wyraźne dowody wideo. Metodę kontroli i proces zatwierdzania należy uzgodnić przed datą FAT.
Co się stanie, jeśli browar zawiedzie FAT?
Dostawca i kupujący powinni odnotować wadliwy element, uzgodnić działania naprawcze i powtórzyć odpowiedni test. Skutki wysyłki i płatności powinny być zgodne z warunkami uzgodnionymi w umowie kupna.
Czy certyfikat FAT to to samo, co dokumentacja CE lub PED?
Nie. Raport FAT rejestruje wyniki uzgodnionych inspekcji i testów fabrycznych. Dokumenty związane z CE lub PED dotyczą obowiązujących wymogów zgodności z przepisami. Jedno nie zastępuje drugiego.
Czy CASSMAN może zapewnić plan FAT dla konkretnego sprzętu?
Kupujący mogą przesłać firmie CASSMAN listę wyposażenia, wymagane funkcje sterujące i wymagania rynku docelowego, aby omówić odpowiedni zakres FAT w ramach propozycji projektu.
Planujesz projekt zautomatyzowanego browaru?
Wyślij CASSMAN swoją konfigurację warzelni, listę wyposażenia piwnicy, wymagania dotyczące automatyzacji, kraj docelowy i proponowane kryteria akceptacji.
Nie poruszaj się samotnie po świecie produkcji browarów. Pozwól, aby mój zespół doświadczonych inżynierów przedstawił Ci niezobowiązującą wycenę i wstępny projekt Twojego projektu.
Jinan Cassman Machinery Co., Ltd. zajmuje się między innymi sprzętem do piwa, sprzętem do gorzelni whisky, fermentacją biologiczną i sprzętem do ochrony środowiska.