Heim »
Unsere Leistungen »
Blog »
FAT-Checkliste für Brauereiausrüstung: Was Sie testen sollten, bevor Ihr 10HL-System ausgeliefert wird
FAT-Checkliste für Brauereiausrüstung: Was Sie testen sollten, bevor Ihr 10HL-System ausgeliefert wird
Autor: Henry Chen Veröffentlichungszeit: 27.10.2026 Herkunft: Cassman
Die Bestellung einer Brauerei bei einem ausländischen Hersteller birgt ein besonderes Risiko: Die Ausrüstung ist fertig, aber noch nicht versandt.
In diesem Stadium sind einige Probleme relativ einfach zu erkennen und zu beheben. Nachdem die Ausrüstung verpackt, exportiert und installiert wurde, kann die Lösung derselben Probleme viel länger dauern – und viel mehr kosten.
Aus diesem Grund definieren erfahrene Brauereieinkäufer Factory Acceptance Test (FAT) . vor Produktionsbeginn einen Die FAT bietet Käufer und Hersteller eine vereinbarte Möglichkeit, Geräte vor dem Versand zu prüfen, Dokumente zu überprüfen und Funktionen zu testen.
In diesem Leitfaden wird erläutert, was in einer FAT für eine automatisierte 10HL-Brauerei enthalten sein muss, was in der Fabrik nicht nachgewiesen werden kann und wie die Ergebnisse für die endgültige Zahlung und die Inbetriebnahme des Standorts nutzbar gemacht werden können.
Kurze Antwort: Was sollte ein Brauerei-FAT beinhalten?
Ein FAT für Brauereianlagen sollte die vereinbarten Spezifikationen und Funktionen überprüfen, die im Werk des Herstellers vernünftigerweise überprüft werden können.
Für eine 10HL-Brauerei umfasst dies normalerweise:
Schiffsabmessungen, Ausstattung, Ausführung und Identifizierung
Anwendbare Druck- und Dichtheitsprüfungsaufzeichnungen
Pumpen, Motoren und Ventilbetrieb
Gerätesignale und Kalibrierungsaufzeichnungen
SPS- und HMI-Funktionen
Pneumatische Ventilsequenzen
Alarme, Verriegelungen und Not-Aus-Funktionen
Elektro- und Steuerungsdokumentation
Material-, Test- und Compliance-Dokumente
Eine detaillierte Liste offener Probleme und Korrekturmaßnahmen
FAT ist nicht dasselbe wie der Nachweis der vollen Brauereileistung vor Ort. Die endgültige Bestätigung der Versorgungseinrichtungen, des Prozessdurchsatzes und der Betriebsleistung erfordert Installation, Inbetriebnahme und Abnahmeprüfungen vor Ort.
Warum ist ein FAT für Brauereiausrüstung wichtig?
Eine Brauerei ist ein vernetztes Produktionssystem. Ein Behälter kann gut funktionieren, wenn ein Sensor falsch zugeordnet ist, ein Pneumatikventil in der falschen Reihenfolge arbeitet oder ein HMI-Bildschirm die falsche Tanktemperatur anzeigt.
Diese Probleme sind in einem Angebot oder Produktionsfoto schwerer zu erkennen.
Eine dokumentierte FAT hilft Käufern:
Bestätigen Sie, dass die Ausrüstung dem genehmigten Umfang entspricht.
Identifizieren Sie Mängel oder fehlende Artikel vor dem Versand.
Kontrollfunktionen unter vereinbarten Werksbedingungen testen.
Überprüfen Sie Dokumente, solange Korrekturen noch möglich sind.
Erstellen Sie eine klare Aufzeichnung darüber, was vor Ort bestanden, nicht bestanden oder noch getestet werden muss.
Bei automatisierten Projekten ist die FAT besonders wertvoll, da der Käufer nicht nur Edelstahlgeräte kauft, sondern auch die Logik, die dafür sorgt, dass die Geräte sicher und vorhersehbar funktionieren.
Vereinbaren Sie den FAT-Umfang vor der Herstellung
Eine sinnvolle FAT beginnt lange vor dem Inspektionstermin.
Käufer und Lieferant sollten sich über Folgendes einigen:
Die genehmigte Ausrüstungsliste
Allgemeine Anordnungszeichnungen
Panzerzeichnungen
Vorläufiges oder genehmigtes P&ID
Elektrische Zeichnungen
Beschreibung der Steuerfunktion
Geltende Zertifizierungsanforderungen
FAT-Testverfahren
Akzeptanzkriterien
Wer wird aus der Ferne teilnehmen oder überprüfen?
Wie Mängel erfasst und behoben werden
Wenn im Zitat lediglich „FAT inbegriffen“ steht, fragen Sie, was das bedeutet.
Bedeutet das eine Sichtprüfung? Pumpenbetrieb? SPS-Simulation? Überprüfung der Drucktestaufzeichnungen? Ein bezeugter Test mit dem Käufer? Dabei handelt es sich um verschiedene Stufen der Verifizierung.
Die beste FAT-Checkliste ist an die tatsächliche Bestellung gebunden und nicht an eine generische Fabrikvorlage.
Bestätigen Sie, dass jedes Schiff den genehmigten Zeichnungen entspricht
Bei einem Projekt mit einem Sudhaus, sechs Fermentern, zwei Tanks für helles Bier und Versorgungsbehältern beginnen Sie mit der Identifizierung der Ausrüstung.
Überprüfen:
Geräteetikett oder Seriennummer
Schiffstyp und -menge
Nenn- und Arbeitskapazität wie angegeben
Gesamtabmessungen
Verbindungsgrößen und -orte
Mannlöcher, Anschlüsse und Zubehör
Informationen zum Typenschild
Spezifizierte Materialien und Oberflächenbeschaffenheit
Gegebenenfalls Isolierung und Mantelanordnung
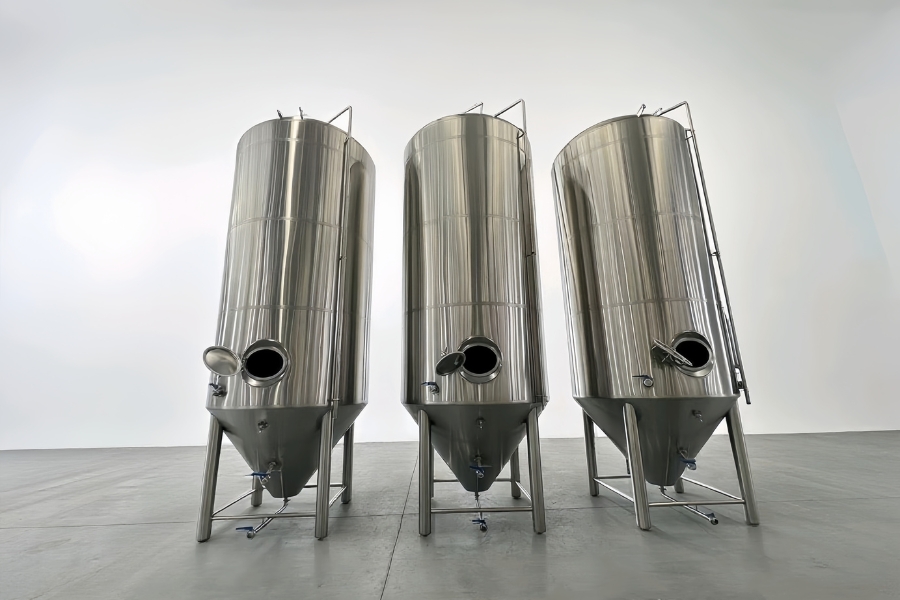
Vergleichen Sie für jeden Fermenter die gelieferten Armaturen mit der genehmigten Spezifikation. Dazu können ein Trockenhopping-Anschluss, ein Karbonisierungsstein, ein Probenahmeventil, ein Abfüllarm, ein CIP-Sprühgerät, ein Temperatursensor und druckbezogenes Zubehör gehören.
Überprüfen Sie für jeden Tank für helles Bier die vereinbarten Karbonisierungs-, Probenahme-, Druckkontroll- und CIP-Anschlüsse.
Prüfen Sie nicht nur nach dem Aussehen
Ein polierter Tank kann vollständig aussehen, während ein Anschluss fehlt oder sich an einer Stelle befindet, an der er die Installation behindert. Bringen Sie die genehmigten Zeichnungen zur Inspektion mit und dokumentieren Sie Abweichungen anhand des Geräteetiketts.
Überprüfen Sie die Aufzeichnungen zu Druck-, Leckage- und Herstellungstests
Behälter und Jacken sollten gemäß den vereinbarten Konstruktionsanforderungen und dem geltenden Konformitätsbewertungsverfahren geprüft werden.
Die Überprüfung des FAT-Dokuments kann Folgendes umfassen:
Drucktestverfahren und Ergebnisse
Jackentestaufzeichnungen
Aufzeichnungen über Dichtheitsprüfungen
Materialzertifikate
Schweißinspektionsprotokolle, sofern angegeben
Aufzeichnungen über die Oberflächenbehandlung, sofern angegeben
Typenschild und Angaben zum Auslegungsdruck
Bei Geräten, die für die EU bestimmt sind, sollte der Käufer außerdem bestätigen, dass die Druckgerätedokumentation mit den spezifischen, gekauften Behältern übereinstimmt . Das allgemeine Zertifikat eines Lieferanten ist kein Ersatz für die Überprüfung der geltenden Dokumentation und des Konformitätsweges für die tatsächliche Bestellung.
Wenn Ihr Projekt PED-bezogene Anforderungen umfasst, definieren Sie den Ausrüstungsumfang, die Dokumentation und die verantwortlichen Parteien im Vertrag vor der Produktion – nicht während der Endkontrolle.
Testen Sie Pumpen und Motoren
Pumpen sollten anhand der Ausrüstungsliste und des Steuerungsdesigns überprüft werden.
Das FAT kann Folgendes überprüfen:
Korrekte Pumpenidentifizierung
Motorspezifikation
Drehrichtung
Start- und Stoppfunktionen
Lokale und HMI-Steuerung, falls angegeben
VFD-Reaktion über den zulässigen Betriebsbereich
Relevante Alarme und Schutzfunktionen
Instrumenten-Feedback wird auf dem HMI angezeigt
Wenn das Werk eine Pumpe nicht an den gesamten vorgesehenen Prozesskreislauf anschließen kann, sollte dies im Prüfbericht angegeben werden. Es sollte zwischen der elektrischen und funktionalen Überprüfung im Werk und der hydraulischen Leistungsbestätigung bei der Inbetriebnahme unterschieden werden.
Überprüfen Sie manuelle und pneumatische Ventile anhand des P&ID
Für eine automatisierte Brauerei ist eine Ventilliste eines der nützlichsten FAT-Dokumente.
Jedes Pneumatikventil sollte Folgendes haben:
Eine eindeutige Tag-Nummer
Ein Standort auf dem P&ID
Eine definierte Prozessfunktion
Gegebenenfalls eine angegebene Normal- oder Fehlerposition
Korrekte SPS-Eingangs- und Ausgangszuordnung
Eine entsprechende HMI-Anzeige, falls angegeben
Stellen Sie beim Testen sicher, dass das über die HMI gesteuerte Ventil tatsächlich bewegt wird.
Überprüfen Sie dann die entsprechende Reihenfolge. Zum Beispiel:
Öffnet sich das vorgesehene Wasserventil, bevor die Pumpe startet?
Kann eine Pumpe gegen einen geschlossenen Prozessweg laufen?
Werden inkompatible Fließwege durch eine Verriegelung verhindert?
Erscheint bei eingebauter Rückmeldung ein Alarm, wenn ein Ventil die gewünschte Position nicht erreicht?
Der Test sollte auch Ventile identifizieren, die manuell bleiben . „Automatisiertes Sudhaus“ bedeutet nicht, dass jedes Ventil automatisch betätigt wird.
Überprüfen Sie Instrumente und Sensorsignale
Eine automatisierte 10HL-Brauerei kann Temperatursensoren, Durchflussmesser, Drucksensoren, Füllstandsschalter und andere Instrumente im gesamten Sudhaus, im Keller und in den Versorgungssystemen verwenden.
Das FAT sollte Folgendes bestätigen:
Jedes Instrument wird am richtigen Ort installiert.
Sein Tag stimmt mit den Zeichnungen und der SPS/HMI überein.
Der angezeigte Messwert ist unter den Testbedingungen plausibel.
Alarmgrenzen werden wie vereinbart konfiguriert.
Sofern angegeben, sind Kalibrierungs- oder Verifizierungsaufzeichnungen verfügbar.
Ein nicht angeschlossener oder ausgefallener Sensor löst die beabsichtigte Reaktion aus.
Ein häufiges Problem im Steuerungssystem ist die falsche Signalidentifizierung : Das Instrument funktioniert, aber die SPS zeigt es als falsches Schiff an oder verwendet es in der falschen Reihenfolge. Eine Punkt-für-Punkt-Kontrolle hilft, dies vor dem Versand herauszufinden.
Testen Sie SPS- und HMI-Funktionen
Überprüfen Sie bei einer Brauerei, die mit einer Siemens S7-1200-SPS oder einer anderen vereinbarten Plattform ausgestattet ist, die erworbenen Funktionen und nicht nur die Marke der Hardware.
Der FAT-Testplan kann Folgendes umfassen:
Benutzeranmeldung und Berechtigungsstufen
Rezepterstellung, Speicherung und Bearbeitung
Mehrstufige Maischesequenz
Sollwerteingabe
Reaktion der Temperaturregelung
Pumpenbefehle
Durchflussmesser-Anzeigen
Automatische und manuelle Betriebsmodi
Chargentrends oder Prozesskurvenaufzeichnung
Alarmverlauf
Datenprotokollierung
Bildschirme zur Kontrolle der Tanktemperatur
Bitten Sie den Lieferanten, einen typischen Betriebsablauf anhand der vereinbarten Testmethode zu demonstrieren.
Wenn keine Frischwasser-, Dampf- oder Produktzirkulation verfügbar ist, kann eine Softwaresimulation nützlich sein – im Bericht muss jedoch angegeben werden, welche Ergebnisse simuliert wurden . Diese Funktionen müssen bei der Inbetriebnahme des Standorts noch einmal bestätigt werden.
Prüfen Sie die Bestimmungen für zukünftige Erweiterungen separat
Wenn das Projekt Ersatz-SPS-E/A oder acht vorverdrahtete zukünftige Tanksteuerpositionen umfasst, überprüfen Sie, was tatsächlich installiert wurde:
Ersatzhardware oder reservierter Panel-Platz?
Vorverdrahtete Anschlüsse?
HMI-Seiten?
Temperaturregler?
Freie Netzwerkkapazität?
Dokumentierte Verbindungspunkte?
„Vorbereitet für acht zukünftige Panzer“ sollte eine klare, einsehbare Bedeutung haben.
Sicherheitsfunktionen herausfordern – Beobachten Sie nicht nur den normalen Betrieb
Der normale Betrieb beträgt nur die Hälfte einer nutzbaren FAT. Der Test sollte auch fragen, was passiert, wenn etwas schief geht.
Zu den relevanten Kontrollen können gehören:
Not-Aus-Reaktion
Reaktion auf Motorüberlastung
Hochtemperaturalarm
Schutz auf niedrigem Niveau
Trockenlaufschutz der Pumpe, sofern angegeben
Falsche Ventilpositionsreaktion
Reaktion bei Sensorausfall
Druckluftverlust
Stromunterbrechungs- und Neustartverhalten
Heizungsfreigaben und Abschaltlogik
Die genaue Auflistung muss sich an der genehmigten Konstruktion und Risikobeurteilung orientieren. Einige Schutzfunktionen hängen möglicherweise von Geräten oder Dienstprogrammen vor Ort ab, die im Werk nicht verfügbar sind. Diese sollten ausdrücklich auf die Prüfung vor Ort übertragen werden.
Ein System ist nicht nur deshalb fertig, weil die HMI-Animation überzeugend aussieht. Kritische Verriegelungen sollten getestet und aufgezeichnet werden.
Überprüfen Sie das CIP-System als Funktionspaket
Bei einer Brauerei, die über separate Laugen-, Säure- oder Desinfektions- und Rückgewinnungstanks verfügt, sollten FAT-Prüfungen über das Zählen der Tanks hinausgehen.
Verifizieren:
Tankidentifizierung und -volumen
Heiz- und Temperaturkontrollfunktionen
Niveauanzeige oder Niveauschalter
CIP-Pumpenbetrieb
Ventilführung
Entwässerungs- und Wiederherstellungspfade
Chemisch verträgliche Materialien wie angegeben
Relevante Alarme und Sicherheitsmaßnahmen
Verfügbare Bedienungsanleitungen
Der FAT bestätigt möglicherweise die Steuerfunktionen und die Montage, aber die Reinigungswirksamkeit in der installierten Brauerei hängt auch vom Durchfluss, der Leistung der Sprühvorrichtung, den Chemikalien und den Betriebsabläufen vor Ort ab.
Für Käufer, die die Reinigungsfähigkeit von Fermentern bewerten, ist die Der CASSMAN-Blog enthält auch Brauereiplanungs- und Betriebsthemen, die bei der Auswahl der Ausrüstung hilfreich sein können.
Überprüfen Sie, was im Werk montiert wurde und was nicht
Große Brauereisysteme können für die FAT teilweise zusammengebaut und dann für die Verpackung und den Versand getrennt werden.
Bitten Sie den Lieferanten um Folgendes:
Welche Rohre und Komponenten physisch verbunden waren
Welche Verbindungen wurden provisorisch montiert
Welche Funktionen wurden durch Simulation getestet?
Welche Tests konnten vor dem Versand nicht abgeschlossen werden
Wie getrennte Leitungen gekennzeichnet werden
Ob Zusammenbauzeichnungen und Kabeletiketten enthalten sind
Diese Unterscheidung ist wesentlich. Eine Werksdemonstration einer SPS-Sequenz ist nützlich, sie beweist jedoch nicht, dass alle vor Ort installierten Rohre, Dampfanschlüsse und Glykolkreisläufe nach dem Zusammenbau wie vorgesehen funktionieren.
Überprüfen Sie das Dokumentenpaket, bevor Sie den Versand genehmigen
Ein vollständiger FAT ist auch ein Meilenstein für die Dokumentenakzeptanz.
Das erforderliche Paket hängt von der Ausrüstung und dem Zielmarkt ab, aber ein Käufer einer 10HL-Brauerei kann Folgendes anfordern:
Dokumentieren
Was zu überprüfen ist
Zugelassene Ausrüstungsliste
Mengen und Spezifikationen stimmen mit der Bestellung überein
Allgemeine Anordnungszeichnungen
Einbaumaße und Zugangsvoraussetzungen
P&ID
Gerätekennzeichnungen, Ventile, Instrumente und Leitungsfunktionen
Elektrische Zeichnungen
Schalttafelaufbau, Verkabelung und Feldanschlüsse
SPS/HMI-Funktionsliste
Vereinbarter Steuerungsumfang und Betriebsarten
Materialzertifikate
Rückverfolgbarkeit für bestimmte Materialien
Prüfzertifikate
Ergebnisse für die identifizierten Gefäße oder Komponenten
Anwendbare Konformitätsdokumente
Korrekter Umfang, Ausstattung und Zielmarktanforderungen
Bedienungsanleitungen
Anleitung zur mitgelieferten Ausrüstung
Wartungshandbücher
Wartungsintervalle und -verfahren
Ersatzteilliste
Identifizierbare Teile und empfohlene Mengen
FAT-Bericht
Testergebnisse, Abweichungen und Freigabestatus
Für zielspezifische Konformitätsdokumente sollten Käufer und Lieferant die genauen gesetzlichen und vertraglichen Anforderungen für die gelieferte Ausrüstung bestätigen. Vermeiden Sie die Annahme, dass ein Zertifikat jedes Gefäß, jede elektrische Komponente oder jedes Versorgungspaket in einer kompletten Brauerei abdeckt.
FAT-Checkliste für eine automatisierte 10HL-Brauerei
Verwenden Sie diese komprimierte Checkliste bei einem Werksbesuch oder einem Fernzeugentest:
Testbereich
Schlüsselfrage
Ergebnis
Schiffsidentifizierung
Stimmen Etiketten, Mengen und Abmessungen mit genehmigten Zeichnungen überein?
Bestehen / Öffnen
Beschläge
Sind alle angegebenen Anschlüsse, Ventile und Zubehörteile installiert?
Bestehen / Öffnen
Fertigungsaufzeichnungen
Sind erforderliche Material- und Prüfprotokolle verfügbar?
Bestehen / Öffnen
Druckprüfung
Werden für die identifizierten Geräte anwendbare Ergebnisse aufgezeichnet?
Bestehen / Öffnen
Pumpen und Motoren
Funktionieren Befehle und Rückmeldungen wie vorgesehen?
Bestehen / Öffnen
Pneumatikventile
Erfüllt jedes markierte Ventil seine zugewiesene Funktion?
Bestehen / Öffnen
Sensoren
Sind die Messwerte und SPS/HMI-Zuordnungen korrekt?
Bestehen / Öffnen
Rezepte
Können autorisierte Benutzer Rezepte wie angegeben speichern und bearbeiten?
Bestehen / Öffnen
Automatische Abläufe
Folgen die demonstrierten Schritte der vereinbarten Logik?
Bestehen / Öffnen
Sicherheitsfunktionen
Reagieren vereinbarte Alarme und Verriegelungen korrekt?
Bestehen / Öffnen
CIP-System
Stimmen Tanks, Steuerungen, Pumpen und Leitungen mit dem Umfang überein?
Bestehen / Öffnen
Erweiterungsvorbereitung
Sind vorgegebene Ersatzanschlüsse und Steuerungen nachweisbar?
Bestehen / Öffnen
Dokumentation
Sind erforderliche Zeichnungen, Handbücher und Zertifikate vollständig?
Bestehen / Öffnen
Packbereitschaft
Sind Komponenten gekennzeichnet und offene Probleme gelöst?
Bestehen / Öffnen
Fügen Sie einen vierten Status hinzu – „Auf Standort verschoben“ – , bei dem für einen Test tatsächlich installierte Versorgungseinrichtungen oder die fertiggestellte Brauerei erforderlich sind. Markieren Sie einen nicht bestandenen Test nicht als bestanden.
Wie sollten FAT-Befunde erfasst werden?
Jedes Problem sollte in einer Offene-Posten-Liste aufgeführt werden mit:
Artikelnummer
Ausrüstungsetikett
Beschreibung des Problems
Foto- oder Videoreferenz, sofern nützlich
Vereinbarte Korrekturmaßnahme
Verantwortliche Partei
Fertigstellungstermin
Erneute Testanforderung
Schließungsbeweise
Klassifizieren Sie Probleme nach ihrer Auswirkung. Beispielsweise sollte ein Fehler im Steuerungsablauf, der einen sicheren Betrieb verhindern könnte, nicht mit einer Korrektur der kosmetischen Kennzeichnung gleichgesetzt werden.
Vor der Versandgenehmigung sollten beide Parteien vereinbaren, welche Probleme im Werk behoben werden müssen und ob kleinere Probleme sinnvollerweise während der Installation behoben werden können.
Sollte die endgültige Zahlung mit der FAT-Genehmigung verknüpft sein?
Viele Käufer verlangen nach einer erfolgreichen FAT die Zahlung des Restbetrags. Dies kann eine sinnvolle kaufmännische Regelung sein, sofern sie im Kaufvertrag klar geregelt ist.
In der Vereinbarung sollte Folgendes festgelegt werden:
Der FAT-Umfang und die Akzeptanzkriterien
Wie der Käufer die Ergebnisse beobachtet oder bewertet
Die Zeit, die für die Meldung von Ergebnissen zur Verfügung steht
Wie fehlgeschlagene Tests korrigiert und wiederholt werden
Was passiert, wenn der Käufer nicht teilnehmen kann?
Welche Unterlagen müssen vor der Genehmigung vorgelegt werden?
Der genaue Zahlungsmeilenstein
Ob für den Versand eine schriftliche Freigabe erforderlich ist
Dies schützt sowohl Käufer als auch Lieferant. Eine Zahlungsbedingung ist am effektivsten, wenn „erfolgreicher FAT“ eine vereinbarte, dokumentierte Bedeutung hat.
Was FAT nicht nachweisen kann: Planen Sie einen separaten Standort-Abnahmetest
Selbst eine gründliche FAT kann nicht alle Bedingungen am Brauereistandort wiederherstellen.
Nach der Installation sollten Kunde und Lieferant relevante Punkte überprüfen, wie zum Beispiel:
Qualität der eingehenden Stromversorgung
Wassertemperatur, Druck und Durchfluss
Dampfversorgung und -verteilung
Glykolleistung
Druckluftqualität und -kapazität
Vor Ort installierte Rohrleitungen und Kabel
Entwässerung und Belüftung
Würzekühlleistung
Komplette Betriebsabläufe
Bedienerschulung
Diese Prüfungen gehören zu den Inbetriebnahme- und Site-Acceptance-Tests (SAT)..
Für eine Brauerei, von der erwartet wird, dass sie an einem Produktionstag zwei 10-HL-Brauereien herstellt, kann der FAT die Ausrüstung und Kontrollfunktionen validieren; Die vollständige Zweibrühleistung sollte anhand der vereinbarten Standortbedingungen und des Abnahmeplans bewertet werden.
Wie CASSMAN die Überprüfung von Brauereiprojekten unterstützt
CASSMAN arbeitet mit Brauereikäufern an der Gerätekonfiguration, den Zeichnungen und der internationalen Projektabwicklung. Bei der Planung einer FAT besteht der nützlichste Ansatz darin, Prüfpunkte mit den spezifischen Projektdokumenten und Gerätekennzeichnungen zu verknüpfen.
Für eine automatisierte Brauerei können Käufer mit dem CASSMAN-Team Folgendes besprechen:
Bei einem Brauerei-FAT handelt es sich nicht um einen feierlichen Besuch, bei dem die fertige Ausrüstung besichtigt wird. Es ist eine Gelegenheit, drei praktische Fragen zu beantworten:
Hat der Hersteller das gebaut, was wir bestellt haben?
Funktionieren die für den Werkstest verfügbaren Funktionen wie vereinbart?
Wissen wir genau, was nach der Installation noch zu überprüfen ist?
Wenn diese Antworten dokumentiert sind, kann der Käufer eine fundiertere Versandentscheidung treffen – und das Installationsteam erhält einen klareren Ausgangspunkt.
Der effektivste FAT wird in der Angebotsphase geplant, anhand genehmigter Dokumente durchgeführt und mit einem unterzeichneten Bericht und einer geschlossenen – oder klar verwalteten – Liste offener Posten abgeschlossen.
FAQ: Fabrikabnahmetests für Brauereiausrüstung
Was bedeutet FAT beim Kauf von Brauereiausrüstung?
FAT steht für Factory Acceptance Test . Es handelt sich um einen dokumentierten Inspektions- und Testprozess, der vor dem Versand im Werk des Herstellers durchgeführt wird. Der Umfang sollte im Kaufvertrag vereinbart werden.
Ist ein FAT für eine kleine 10HL-Brauerei notwendig?
Eine FAT kann für eine 10HL-Brauerei wertvoll sein, insbesondere wenn sie SPS-Steuerungen, Pneumatikventile, mehrere Versorgungspakete oder den Versand ins Ausland umfasst. Die geeignete Testtiefe hängt von der Systemkomplexität und den Risikoanforderungen des Käufers ab.
Kann die Fabrik nachweisen, dass meine Brauerei zwei Biere pro Tag produzieren wird?
Das Werk kann Gerätespezifikationen überprüfen und bestimmte Steuerfunktionen demonstrieren. Es ist möglicherweise nicht in der Lage, Ihre endgültigen Versorgungseinrichtungen, installierten Rohrleitungen und Betriebsbedingungen vor Ort zu reproduzieren. Ein Leistungsziel von zwei Brauereien pro Tag sollte auch durch Inbetriebnahme- und Standortabnahmekriterien berücksichtigt werden.
Sollte der Käufer persönlich zur FAT kommen?
Eine persönliche Anwesenheit kann nützlich sein, aber auch ein strukturierter Fern-FAT kann funktionieren, wenn der Lieferant Live-Demonstrationen, Testaufzeichnungen und klare Videobeweise bereitstellt. Die Inspektionsmethode und der Freigabeprozess sollten vor dem FAT-Datum vereinbart werden.
Was passiert, wenn die Brauerei das FAT nicht besteht?
Lieferant und Käufer sollten den fehlerhaften Artikel protokollieren, Korrekturmaßnahmen vereinbaren und den entsprechenden Test wiederholen. Die Versand- und Zahlungsmodalitäten sollten den im Kaufvertrag vereinbarten Bedingungen entsprechen.
Ist ein FAT-Zertifikat dasselbe wie eine CE- oder PED-Dokumentation?
Nein. Ein FAT-Bericht dokumentiert die Ergebnisse vereinbarter Werksinspektionen und Tests. CE- oder PED-bezogene Dokumente befassen sich mit den geltenden gesetzlichen Konformitätsanforderungen. Das eine ersetzt das andere nicht.
Kann CASSMAN einen gerätespezifischen FAT-Plan anbieten?
Käufer können CASSMAN ihre Ausrüstungsliste, erforderliche Steuerungsfunktionen und Zielmarktanforderungen zusenden, um im Rahmen des Projektvorschlags einen geeigneten FAT-Umfang zu besprechen.
Planen Sie ein automatisiertes Brauereiprojekt?
Senden Sie CASSMAN Ihre Sudhauskonfiguration, die Liste der Kellerausrüstung, die Automatisierungsanforderungen, das Zielland und die vorgeschlagenen Akzeptanzkriterien.
Kontaktieren Sie CASSMAN , um Ihr Brauereiangebot, den FAT-Umfang und den Inbetriebnahmeplan zu besprechen.
Sind Sie bereit, Ihre Brauerei mit einem vertrauenswürdigen Partner aufzubauen?
Navigieren Sie nicht alleine durch die Welt der Brauereiproduktion. Lassen Sie sich von meinem Team aus erfahrenen Ingenieuren ein unverbindliches Angebot und einen Vorentwurf für Ihr Projekt erstellen.
Jinan Cassman Machinery Co., Ltd. beschäftigt sich unter anderem hauptsächlich mit Bierausrüstung, Whiskybrennereiausrüstung, biologischer Fermentation und Umweltschutzausrüstung.